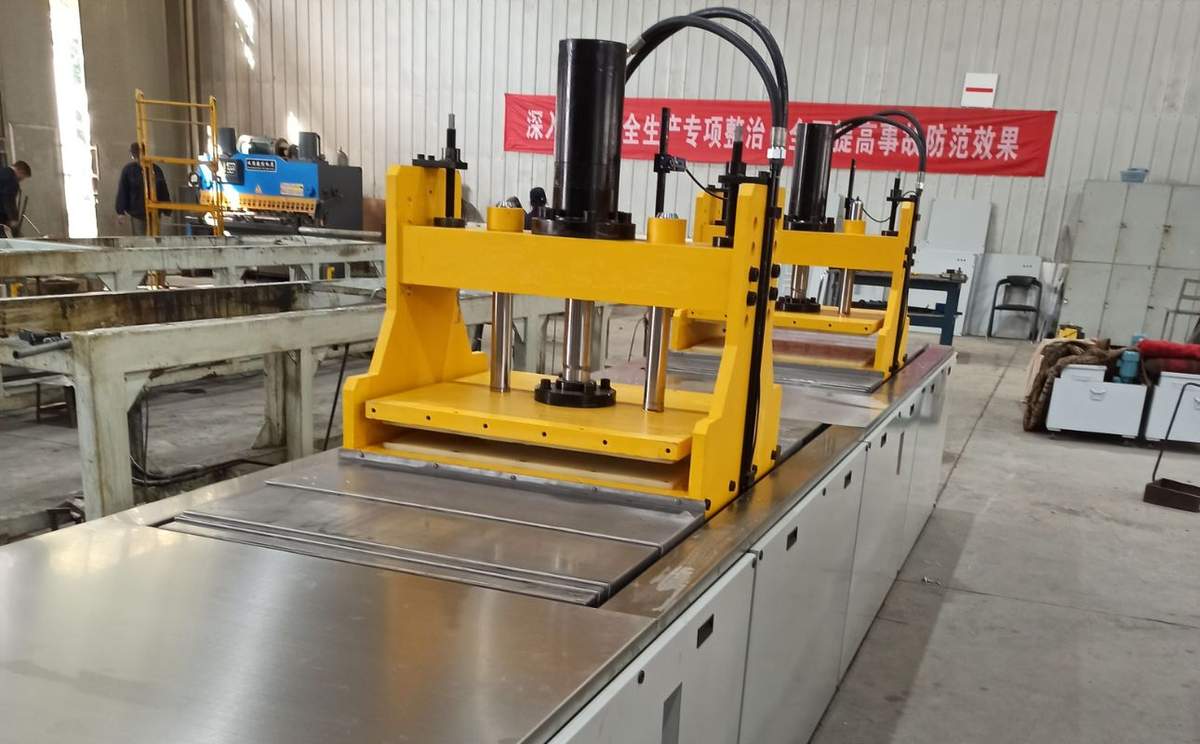
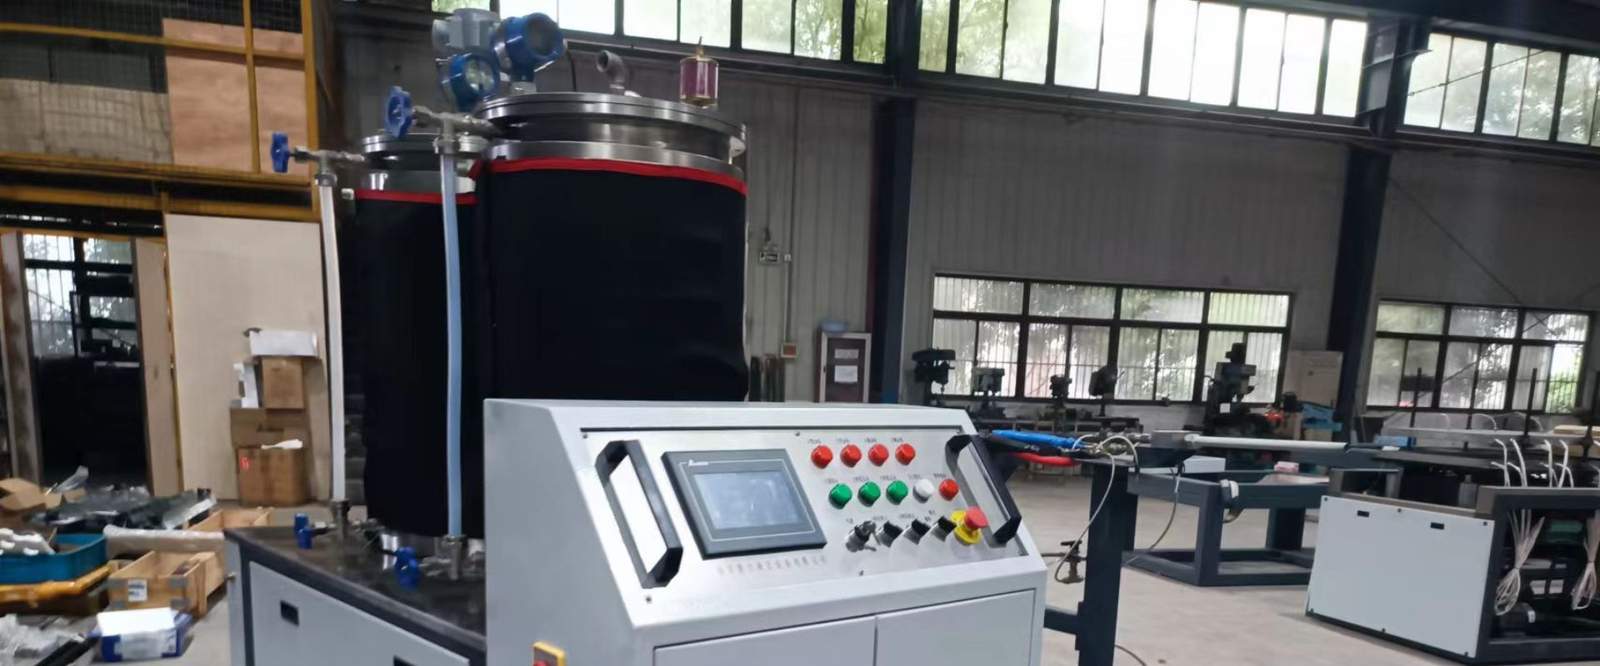
Обзор комплектующих
Полный комплект вспомогательного оборудования покрывает весь технологический маршрут: от распределения ровингов до автоматической резки готового профиля. Каждый узел проектируется под заданную ширину профиля, скорость тяги и тип связующего.
| Узел | Основная функция | Связь с другими узлами |
|---|---|---|
| Стойка для ровинга / крестовина | Распределение и натяжение ровингов | Подаёт материал в ванну импрегнации |
| Ванна импрегнации | Пропитка армирующих пакетов смолой | Работает с системой подачи смолы |
| Система подачи смолы / дозатор | Дозирование и смешивание смолы с отвердителем | Питает ванну импрегнации |
| Преформер | Предварительное формирование пакета под сечение профиля | Устанавливается перед формой |
| Нагревательный стол | Подогрев формы и профиля до температуры отверждения | Управляется автоматикой PLC/HMI |
| Тяговый механизм | Непрерывное перемещение профиля | Синхронизирован с резаком и нагревом |
| Режущий узел / летающая пила | Автоматическая резка профиля заданной длины | Получает сигнал от тяги и ПЛК |
| Автоматика PLC/HMI | Управление, мониторинг, хранение рецептов | Объединяет все узлы линии |
Кроме базовых узлов, ХАПУЛ поставляет опции: УФ-секции отверждения, дополнительные нагревательные зоны, системы фильтрации воздуха и узлы точной резки под углом. Дополнительное оборудование выбирается на этапе проектирования и согласовывается с технологической картой профиля.
Стойка для ровинга / крестовина
Стойка для ровинга обеспечивает равномерную подачу армирующих пакетов от шпуль к линии. Для углеродных композитов применяют стойку для углеродного ровинга с ESD и контролем чистоты.
Правильная настройка крестовины снижает неравномерность пропитки и уменьшает риск смещения армирующих слоёв в форме. Для профилей сложного сечения применяются разборные крестовины с индивидуальной регулировкой каждого ролика. Натяжение ровингов регулируется тормозными механизмами на шпулях; слишком слабое натяжение приводит к провисанию, чрезмерное — к разрыву волокон. Количество позиций на стойке рассчитывается исходя из числа ровингов, их ширины и диаметра шпули.
Ванна импрегнации и подача смолы
Ванна импрегнации обеспечивает насыщение ровингов связующим за время, достаточное для равномерного распределения смолы между волокнами. Корпус выполняется из нержавеющей стали, комплектуется направляющими роликами и системой контроля уровня. Опционально устанавливается подогрев для снижения вязкости.
Система подачи смолы дозирует смолу и отвердитель отдельными насосами, смешивает компоненты и поддерживает постоянный расход в ванну. Точное соотношение компонентов критично для стабильности отверждения и механических свойств профиля. Оба узла согласуются по производительности и химической совместимости материалов. Для быстроотверждаемых смол применяются системы с малым объёмом мёртвых зон и оперативной промывкой.
Преформер
Преформер располагается между ванной импрегнации и входом в пултрузионную форму. Его задача — придать пропитанному пакету предварительную форму, близкую к сечению профиля. Это уменьшает нагрузку на форму, снижает риск разрыва ровингов и улучшает качество наружных слоёв.
Тип преформера выбирается по форме профиля: плоские полосы проходят через набор направляющих пластин, уголки и швеллеры — через профилированные втулки, трубы — через сменные калибры. Материалы преформера подбираются с учётом износостойкости и химической стойкости к смоле. Хорошо отработанный преформер снижает нагрузку на форму, уменьшает износ направляющих поверхностей и повышает качество наружного слоя профиля.
Нагревательный стол
Нагревательный стол поддерживает температурный режим в форме и зоне предварительного отверждения. Конструкция может включать несколько независимых температурных зон, что позволяет задавать профиль нагрева вдоль всей длины формы. Типичный диапазон температур — 120–180 °C, точность поддержания ±1–2 °C.
Источником тепла служат электрические ТЭНы или масляные контуры. Нагревательный стол монтируется на регулируемой раме, что упрощает совмещение с осью формы и тягового механизма. Количество зон нагрева зависит от длины формы и требуемого температурного профиля: для коротких форм достаточно 3–4 зон, для длинных и сложных профилей — 8–12 зон. Термопары размещаются в зонах максимального теплового воздействия.
Тяговый механизм
Тяговый механизм создаёт усилие, необходимое для перемещения профиля через форму и преодоления сил трения. ХАПУЛ выпускает несколько типов тяг, отличающихся по принципу действия, усилию и областям применения.
| Тип тяги | Усилие | Скорость | Применение |
|---|---|---|---|
| Гидравлическая (ХАПУЛ-PT) | 6–60 т | 0,1–1,2 м/мин | Средние и крупные сечения, высокое усилие |
| Серво-гидравлическая (ХАПУЛ-SV) | 20–40 т | 0,05–1,0 м/мин | Энергоэффективность (>70 %), низкий шум (>30 %), HMI |
| Гусеничная (ХАПУЛ-GT) | 3–10 т | 0,1–1,2 м/мин | Компактная, для малых сечений и ограниченной площади |
Выбор тяги зависит от сечения профиля, требуемой скорости и доступной площади цеха. Гидравлические тяги обеспечивают максимальное усилие, серво-гидравлические — точность и экономичность, гусеничные — компактность. Тяговый механизм синхронизирован с резаком: при подаче сигнала на отрезку линия либо не останавливается, либо выполняет цикл «остановка — резка — пуск» для профилей, требующих точного среза.
Режущий узел
Режущий узел отрезает готовый профиль на мерные заготовки заданной длины. Резка может выполняться дисковой пилой, ленточной пилой или абразивным кругом в зависимости от материала профиля и требований к качеству среза. Узел синхронизирован с тягой: резка происходит без остановки линии.
Основные параметры: диапазон длины заготовки, толщина и ширина профиля, тип режущего инструмента, способ удаления пыли и стружки. Для армированных профилей применяются твёрдосплавные и алмазные режущие элементы. Режущий узел комплектуется мерной линейкой или энкодером, обеспечивающим точность отрезки в пределах ±1–2 мм на заготовки длиной до 12 м. Для профилей большого сечения применяются пилы с водяным охлаждением.
Автоматика PLC/HMI
Система автоматизации объединяет все узлы в единый управляемый комплекс. ПЛК собирает данные от термопар, датчиков скорости, уровня смолы и положения резака. HMI отображает текущие параметры, журнал аварий и позволяет оператору выбирать рецепты.
Базовые функции автоматики:
| Функция | Описание |
|---|---|
| Поддержание температуры | ПИД-регулирование по зонам нагрева |
| Управление скоростью тяги | Задание и стабилизация скорости 0,05–1,2 м/мин |
| Контроль уровня смолы | Автоматическая подача смеси по сигналу датчика |
| Управление резаком | Отрезка профиля заданной длины |
| Хранение рецептов | Быстрая смена параметров под разные профили |
| Аварийная защита | Остановка при отклонении температуры, уровня, скорости |
Интеграция автоматики с оборудованием ХАПУЛ позволяет сократить время переналадки, снизить брак и повысить повторяемость параметров от партии к партии. Автоматика также ведёт журнал аварий и параметров, что упрощает поиск причин отклонений и планирование технического обслуживания.
Подбор комплектации
Подбор комплектующих начинается с анализа профиля, рецептуры и целевой производительности. Инженеры ХАПУЛ согласовывают компоновку линии, расположение узлов, мощности нагрева и тип тяги.
Ключевые данные для расчёта:
- Чертёж профиля с размерами и толщиной стенки.
- Тип и количество ровингов, их линейная плотность.
- Тип смолы, отвердителя и фотоинициатора (если применяется УФ).
- Целевая скорость тяги и суточная производительность.
- Доступная площадь цеха и параметры электроснабжения.
- Требования к длине заготовки и точности резки.
По результатам анализа формируется комплексное предложение: линия, форма, комплектующие, пусконаладка и обучение операторов. ХАПУЛ также предлагает сервисное сопровождение: поставку запасных частей, удалённую диагностику и периодическую проверку параметров линии.
Частые вопросы
Можно ли заказать комплектующие отдельно от линии? Да. ХАПУЛ поставляет узлы для модернизации действующих линий, замены изношенных элементов и расширения производства. Перед заказом рекомендуется предоставить фото установки, схему компоновки и модель существующей линии.
Какие узлы входят в минимальный комплект? Стойка для ровинга, крестовина, ванна импрегнации, нагревательный стол, тяговый механизм и резак. Система подачи смолы и автоматика добавляются в зависимости от уровня автоматизации.
Подходят ли комплектующие ХАПУЛ к линиям других производителей? Узлы поставляются с креплениями и чертежами под стандарты ХАПУЛ. Адаптация к линиям других производителей возможна после предоставления схем и размеров. Инженеры ХАПУЛ выполняют проверку совместимости по механическим интерфейсам и электрическим параметрам.
Сколько времени занимает пусконаладка? Для новой линии — от нескольких дней до двух недель в зависимости от сложности профиля и комплектации. Замена отдельного узла обычно занимает 1–3 дня.
Нужна ли автоматика для небольшой линии? Даже для компактных линий автоматика повышает стабильность процесса и упрощает работу оператора. Для серии ХАПУЛ-GT применяется компактный ПЛК с базовым HMI.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Запросить расчёт: отправьте чертёж профиля или описание задачи на /zapros-kp.