Назначение и принцип работы
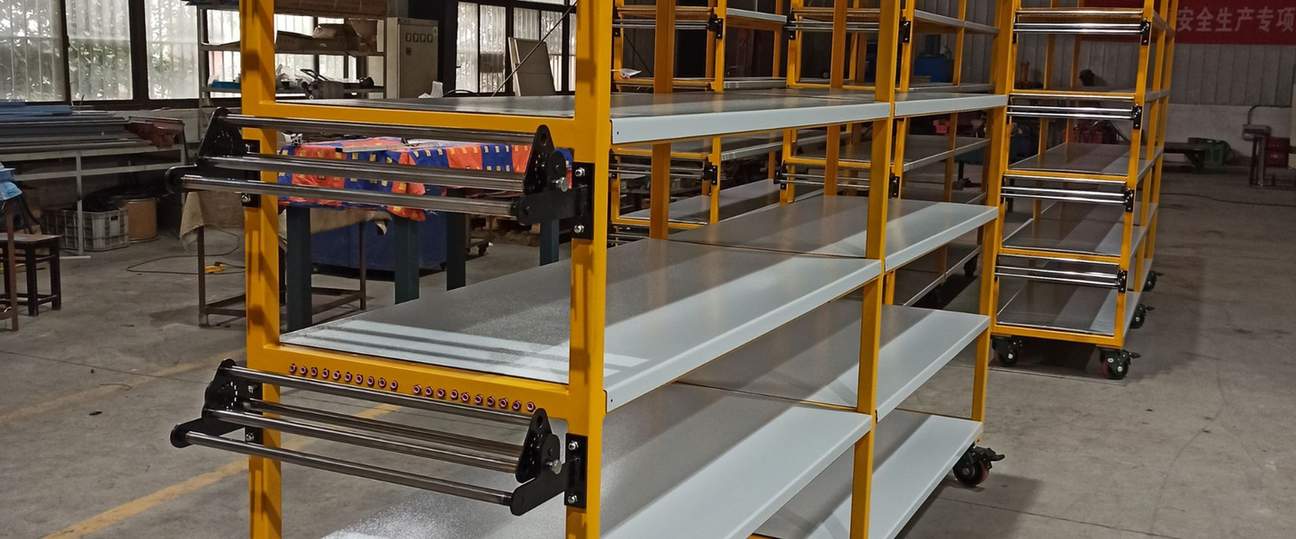
Стойка размещает катушки ровинга и направляет нити к крестовине и ванне импрегнации. Каждая позиция оснащается тормозом натяжения: слишком слабое натяжение вызывает провисание и перекрещивание, чрезмерное — обрыв волокна. Многоярусная конструкция позволяет одновременно работать с десятками ровингов и рулонами стекломата.
Типичная конфигурация включает направляющие ролики с подшипниками, быстросменные шпиндели, датчики обрыва нити (опция) и регулировку положения по высоте. Стойка ХАПУЛ совместима с линиями серий PT, SV и GT и поставляется как часть комплекта «под ключ» или отдельным узлом при модернизации.
Технические параметры
| Параметр | Диапазон |
|---|---|
| Число позиций под ровинг | 4 – 120+ |
| Диаметр шпули | до 300 мм |
| Тип волокна | E-glass, базальт, гибридные пакеты |
| Натяжение | регулируемое, индивидуально по позиции |
| Материал каркаса | сталь, порошковая окраска |
| Опции | датчик обрыва, телескопическая регулировка, ESD-покрытие |
Связь с другими узлами
Стойка работает в паре с размоточным узлом и крестовиной. Для профилей с большим числом ровингов (арматура, швеллер, балка) увеличивают количество позиций и высоту стойки. Для углеродных композитов применяют отдельную стойку для углеродного ровинга с учётом ESD и чистоты.
Подбор под профиль
| Профиль | Рекомендации по стойке |
|---|---|
| Стержень Ø 8–20 мм | 4–12 позиций ровинга |
| Уголок, полоса | 8–24 позиции + рулон мата |
| Швеллер, балка | 24–80 позиций, 2–3 яруса |
| Труба | ровинг + опционально мата на внешний слой |
Количество нитей рассчитывается по линейной плотности ровинга и требуемому содержанию волокна в сечении. Инженеры ХАПУЛ выполняют расчёт при запросе КП или через калькулятор подбора.
Преимущества комплектации ХАПУЛ
- Расчёт числа позиций по чертежу профиля.
- Совместимость с системой подачи смолы и автоматикой.
- Быстрая заправка и доступ к катушкам — меньше простоя при смене материала.
- Русскоязычная документация и техподдержка для РФ и СНГ.
Конструкция и типы стоек
По конструктивному исполнению стойки делятся на одноярусные, двухъярусные и многоярусные. Одноярусные устанавливаются на небольших линиях с 4–12 позициями, где оператору важен быстрый доступ к каждой шпуле. Двухъярусные и многоярусные позволяют разместить 40–120 позиций в компактном объёме и используются для профилей с высоким содержанием арматуры — швеллеров, балок, арматуры большого диаметра. Высота ярусов регулируется под рост оператора и диаметр шпулей.
По способу установки различают стационарные и мобильные стойки. Стационарные крепятся к полу цеха и рассчитаны на постоянную эксплуатацию в составе линии. Мобильные версии на колёсах применяют для малых линий, опытных партий или когда одна стойка используется для нескольких профилей поочерёдно. Мобильная стойка фиксируется тормозными колодками во время работы.
Материал каркаса зависит от условий цеха. Углеродистая сталь с порошковой окраской — стандарт для общепромышленных условий и большинства GFRP-производств. Нержавеющая сталь применяется в чистых зонах, при работе с агрессивными связующими или в помещениях с повышенной влажностью. Для углеродных композитов используют отдельную стойку углеродного ровинга с ESD-покрытием и керамическими направляющими.
Натяжение и контроль обрыва
Тормоз натяжения бывает механическим, электромагнитным и пневматическим. Механический пружинный тормоз — простое и надёжное решение для стеклянного ровинга, не требующее питания. Электромагнитный позволяет плавно регулировать усилие с панели оператора и запоминать настройки по рецептам. Пневматический применяют при высоких скоростях и большом числе позиций, где нужно быстрое реагирование на изменение диаметра шпули.
Датчик обрыва нити — обязательная опция для серийного производства. Он фиксирует исчезновение натяжения на направляющем ролике и за доли секунды передаёт сигнал в систему автоматики. Линия останавливается до того, как оборванный ровинг успеет запутаться в ванне или форме. Время реакции зависит от типа датчика и составляет 50–200 мс.
Натяжение напрямую влияет на качество волокна. Чрезмерное натяжение вызывает перетирание ровинга о направляющие, появление пуха и снижение прочности конечного профиля. Слабое натяжение приводит к провисанию, перекрещиванию нитей и неравномерной пропитке. Оптимальное значение подбирается по типу ровинга и сечению профиля, обычно в диапазоне 5–25 Н на позицию.
Блокировка с PLC обеспечивает безопасную остановку: при обрыве любой из контролируемых нитей дозатор смолы закрывается, тяга останавливается, а оператор получает индикацию номера позиции на панели HMI.
Установка, наладка и обслуживание
Стойка для ровинга устанавливается на первом технологическом участке, на расстоянии не менее 1,5–2 м от крестовины. Это позволяет нитям выровняться и сформировать правильный пучок перед распределением по ширине профиля. При большом числе позиций между стойкой и крестовиной добавляют промежуточные направляющие ролики.
Заправка ровингов выполняется по заданной схеме: от шпули через тормозной узел, направляющие ролики и датчик обрыва к крестовине. Каждая нить должна идти по своей траектории без пересечений. После заправки проводят холостой прогон без смолы, чтобы проверить равномерность натяжения и отсутствие зацепов.
Ежедневное обслуживание включает осмотр тормозных колодок, проверку вращения направляющих роликов и очистку от пыли смолы. Необходимо следить за износом роликов: бороздки и заусенцы на поверхности царапают ровинг и ухудшают качество профиля. Подшипники роликов заменяют по мере износа, обычно раз в 6–12 месяцев при круглосуточной работе.
Совместимость с линиями ХАПУЛ и модернизация
Стойка для ровинга проектируется как часть комплекта поставки линии ХАПУЛ. Для серии GT применяют компактные стойки с 4–24 позициями, которые легко разместить в небольшом цехе. Для PT и SV используют стационарные многоярусные конструкции с 40–120 позициями и интеграцией датчиков обрыва в общий контур PLC.
При модернизации существующей линии часто меняют только стойку, оставляя тягу и форму. Это актуально при переходе с простых профилей на арматуру или швеллер, когда число ровингов резко растёт. Новая стойка ХАПУЛ адаптируется под имеющееся расстояние до крестовины и высоту потолка цеха.
Интеграция с автоматикой позволяет передавать сигналы обрыва нити, состояние тормозов и ошибки заправки на центральную панель HMI. Оператор видит номер позиции и причину остановки без обхода стойки. Это сокращает время простоя на 30–50 % по сравнению со стойками без электронной индикации.
Правила размещения в цехе
Стойку размещают на расстоянии 1,5–3 м от крестовины — достаточном, чтобы нити выровнялись в прямые линии без пересечений. Пол под стойкой должен быть ровным и выдерживать нагрузку полностью заправленного creel с сотней шпуль. Для удобства смены катушек оставляют проход шириной не менее 800 мм с каждой стороны. При использовании нескольких стоек на одной линии их располагают симметрично относительно оси пултрузионной линии, чтобы избежать перекоса ровингового пакета.
Частые вопросы
Чем стойка отличается от крестовины?
Стойка хранит и разматывает шпули; крестовина распределяет уже поданные нити по ширине профиля перед ванной. Оба узла обязательны на полноценной линии.
Можно ли использовать одну стойку для разных профилей?
Да, при достаточном числе позиций и регулируемых направляющих. При смене с простого стержня на швеллер может потребоваться дополнительный ярус или вторая стойка.
Нужна ли отдельная стойка для базальта?
Конструкция та же, что для E-glass; отличаются диаметр ровинга и настройка натяжения. Базальт часто требует более высокого усилия размотки.
Отправьте чертёж сечения — подберём конфигурацию стойки и всей линии.