
Что такое линия для производства композитного профиля
Линия для производства композитного профиля — это оборудование, которое обеспечивает полный технологический цикл изготовления FRP-профилей: от подачи армирующих материалов до резки готового изделия. Метод пултрузии позволяет получать профили постоянного сечения с высокой степенью повторяемости геометрии и механических свойств.
Процесс начинается с разматывания ровинга или матов, их направления в ванну импрегнации и пропитки полимерной смолой. Затем заготовка проходит через нагретая форма, где придаётся окончательная форма сечения и происходит отверждение. Тяговый узел непрерывно вытягивает профиль из формы, после чего отрезное устройство нарезает изделия на мерные длины.
Термин «линия для производства композитного профиля» часто используется как синоним пултрузионной линии. Оба понятия описывают один и тот же комплекс, но первое акцентирует внимание на конечном продукте — композитном профиле, а второе — на технологии его изготовления.
Линии для производства композитного профиля используются в строительстве, энергетике, транспорте, химической промышленности, сельском хозяйстве и других отраслях. Производимые изделия отличаются высокой прочностью при низком весе, коррозионной стойкостью, электроизоляционными свойствами и долговечностью. Такие профили применяются для арматуры, опалубки, кабельных каналов, изоляторов, опор, ограждений и конструкций, работающих в агрессивных средах.
Какое оборудование включает линия для производства композитного профиля
Состав линии определяется типом профиля, используемой смолой и требуемой производительностью. В базовую комплектацию входят узлы, выполняющие все основные операции.
| Узел | Назначение | Контролируемые параметры |
|---|---|---|
| Стойки ровинга | Подача армирующего материала в линию | Натяжение, количество нитей, размещение катушек |
| Направляющие и натяжные устройства | Контроль положения и натяжения ровинга | Положение ровинга, равномерность подачи |
| Ванна импрегнации | Пропитка армирующих материалов смолой | Температура, уровень и вязкость смолы |
| Предварительное формование | Придание заготовке формы перед входом в матрицу | Сужение сечения, удаление избытка смолы |
| Форма-матрица | Формование сечения и отверждение профиля | Температурный профиль, зональный нагрев |
| Система нагрева | Поддержание температурного профиля в форме | Точность ±2–3 °C по зонам |
| Тяговый узел | Вытягивание профиля с заданным усилием | Усилие, скорость, цикличность |
| Отрезное устройство | Резка готовых изделий на мерные длины | Длина реза, точность, резка на лету |
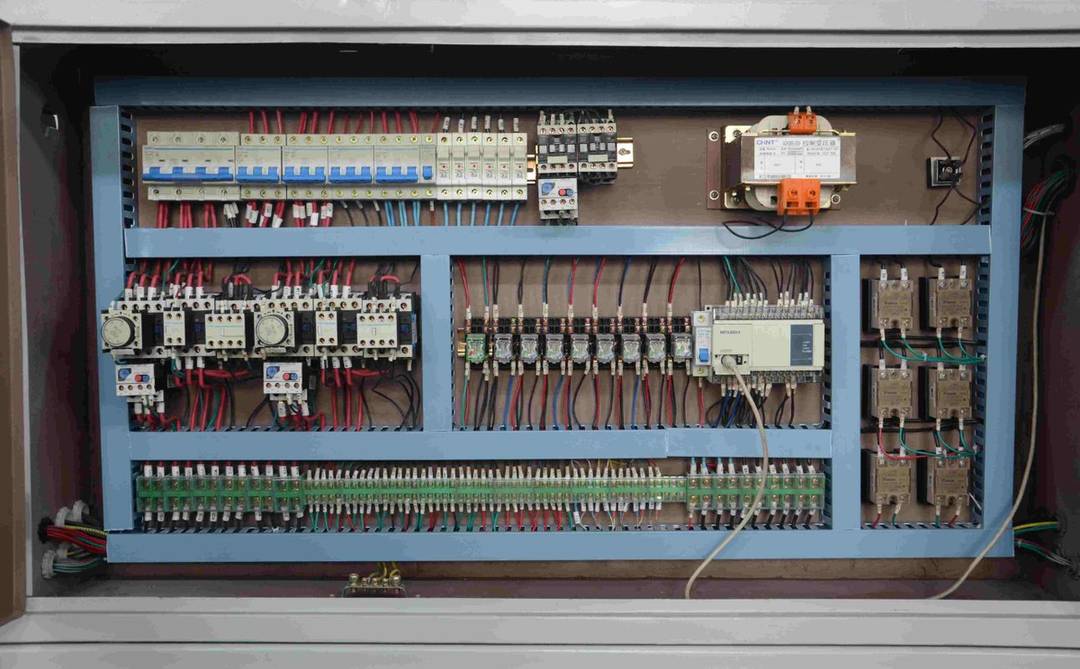
| Система управления | Регулировка скорости, усилия, температуры и безопасности | HMI, рецепты, диагностика |
Для сложных профилей комплектация расширяется: добавляются дополнительные направляющие, системы дозирования смолы, вакуумные блоки, охлаждение формы и модули автоматизации. Конструкция пултрузионной формы разрабатывается индивидуально под чертёж изделия.
Стабильность производства зависит от согласованности всех узлов. Тяговый узел должен обеспечивать равномерное усилие без рывков, форма — стабильный температурный профиль, ванна импрегнации — равномерную пропитку армирующих материалов. Неправильная настройка любого элемента приводит к дефектам и снижению производительности. Поэтому все параметры линии рассчитываются совместно на этапе проектирования.
Серии ХАПУЛ
ХАПУЛ предлагает три серии линий для производства композитного профиля. Каждая серия ориентирована на определённый диапазон сечений и режимов работы.
| Серия | Тип привода | Тяговое усилие | Скорость вытягивания | Область применения |
|---|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая | 6–60 т | 0,1–1,2 м/мин | Средние и крупные сечения, серийное производство |
| ХАПУЛ-SV | Серво-гидравлическая | 20–40 т | 0,05–1,0 м/мин | Энергоэффективность (>70 % экономии энергии), низкий шум (>30 % снижения шума), HMI |
| ХАПУЛ-GT | Гусеничная | 3–10 т | 0,1–1,2 м/мин | Компактная линия для малых сечений и лабораторий |
Выбор серии зависит от площади сечения профиля, требуемого усилия и приоритетов заказчика. Серия PT обеспечивает высокую производительность и надёжность. Серия SV снижает энергопотребление и уровень шума. Серия GT позволяет запускать производство небольших профилей с минимальными затратами на производственную площадь.
Гидравлическая серия PT предназначена для интенсивного серийного производства. Она обеспечивает стабильное высокое усилие и хорошо работает в круглосуточном режиме. Серво-гидравлическая серия SV выбирается, когда важны энергоэффективность, точное управление и снижение уровня шума в цехе. Гусеничная серия GT занимает минимум площади и подходит для лабораторий, учебных центров и малых производств.
Как выбрать линию для производства композитного профиля под задачу
Подбор линии основывается на анализе изделия, материалов и производственных целей. Без этих данных невозможно корректно определить тяговое усилие, длину формы и скорость линии.
Ключевые критерии:
- Геометрия профиля. Площадь сечения, толщина стенок, наличие ребер жёсткости, полостей и сложных элементов.
- Армирующий материал. Стеклоровинг, стекломат, углеродное или базальтовое волокно.
- Тип смолы. Полиэфирные, винилэфирные и эпоксидные системы отличаются вязкостью и скоростью отверждения.
- Производительность. Целевая скорость и суточной выпуск влияют на длину зоны отверждения и мощность нагрева.
- Условия эксплуатации. Размеры цеха, вентиляция, температура, требования к шуму и энергопотреблению.
После получения исходных данных инженеры ХАПУЛ выполняют технический расчёт, подбирают серию и форму, формируют коммерческое предложение. При необходимости проводится обследование площадки заказчика. Подробнее о технологии — в материале Технология пултрузии.
При планировании производства стоит предусмотреть резерв по мощности и габаритам. Это позволит в будущем расширять ассортимент профилей без замены оборудования. Особенно важно заложить запас по тяговому усилию и длине формы, если планируется выпуск изделий с разными сечениями на одной линии. ХАПУЛ помогает заказчикам спрогнозировать такие потребности на этапе проектирования.
Процесс заказа
ХАПУЛ работает с заказчиками поэтапно: от анализа задачи до пусконаладки линии на производстве.
- Анализ профиля. Заказчик передаёт чертёж, эскиз или образец изделия. Оцениваются геометрия, допуски, материал наполнителя и целевой объём выпуска.
- Подбор серии линии. На основе расчётов выбирается гидравлическая PT, серво-гидравлическая SV или гусеничная GT.
- Проектирование формы. Выполняется конструкторская документация, выбирается сталь P20/40Cr/H13, при необходимости предусматривается хромирование.
- Изготовление и FAT. Сборка линии на заводе, заводское приёмочное испытание, инструкции на русском языке.
- Обучение персонала. Проводится обучение операторов и технологов работе с оборудованием.
- Логистика и таможня. Упаковка, подготовка документов для таможенного оформления в ЕАЭС, доставка до объекта.
- Пусконаладка. Специалисты ХАПУЛ участвуют в монтаже, настройке и пробной эксплуатации линии.
Мы не публикуем фиксированные прайсы: стоимость зависит от сечения профиля, комплектации и логистики. Актуальное предложение — через запрос КП.
Заводские приёмочные испытания позволяют заказчику проверить работу линии до отгрузки. На испытаниях проверяются тяговое усилие, скорость вытягивания, точность поддержания температуры в форме, работа отрезного устройства и системы управления. Это сокращает сроки пусконаладки и повышает уверенность персонала. После доставки специалисты ХАПУЛ участвуют в монтаже, настройке и пробной эксплуатации.
Преимущества ХАПУЛ
Компания ХАПУЛ специализируется на поставках оборудования для производства композитных профилей на рынок России и стран СНГ.
- Русскоязычная документация. Паспорта, инструкции и обучающие материалы адаптированы для персонала заказчика.
- Поддержка экспорта в ЕАЭС. Подготовка документов для таможенного оформления и региональной логистики.
- Индивидуальный расчёт. Каждая линия проектируется под конкретный профиль без использования универсальных решений.
- Сервисное сопровождение. Консультации по настройке, поставка запчастей и изнашиваемых элементов.
- Опыт в разных отраслях. Профили для строительства, энергетики, транспорта, химической промышленности и сельского хозяйства.
Дополнительную информацию о комплектации можно найти в разделе Оборудование.
Мы учитываем специфику работы на рынке России и стран СНГ: важность русскоязычной документации, подготовки документов для таможенного оформления, логистических нюансов и требований к сервисному обслуживанию. Вся документация готовится на русском языке, а поставки сопровождаются полным комплектом документов для ЕАЭС. Это позволяет заказчикам сосредоточиться на производстве, а не на организационных вопросах.
FAQ
Линия для производства композитного профиля и пултрузионная линия — это одно и то же?
Да. Оба термина обозначают комплекс оборудования для непрерывного изготовления FRP-профилей методом пултрузии.
Можно ли заказать только форму?
Да. Изготовление форм — отдельное направление ХАПУЛ, срок обычно 15–30 рабочих дней.
Есть ли опыт поставок в Россию и страны СНГ?
Да. Мы сопровождаем экспорт в Россию, Казахстан, Беларусь и другие страны СНГ.
Нужна ли смола от производителя линии?
Нет. Линия настраивается под полиэфирные, винилэфирные и эпоксидные системы заказчика.
Какие профили можно производить?
Стержни, уголки, швеллеры, трубы, листы, профили сложной формы. Конкретные возможности определяются расчётом усилия и конструкцией формы.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Подобрать линию для производства композитного профиля: отправьте чертёж профиля или описание задачи на /zapros-kp.