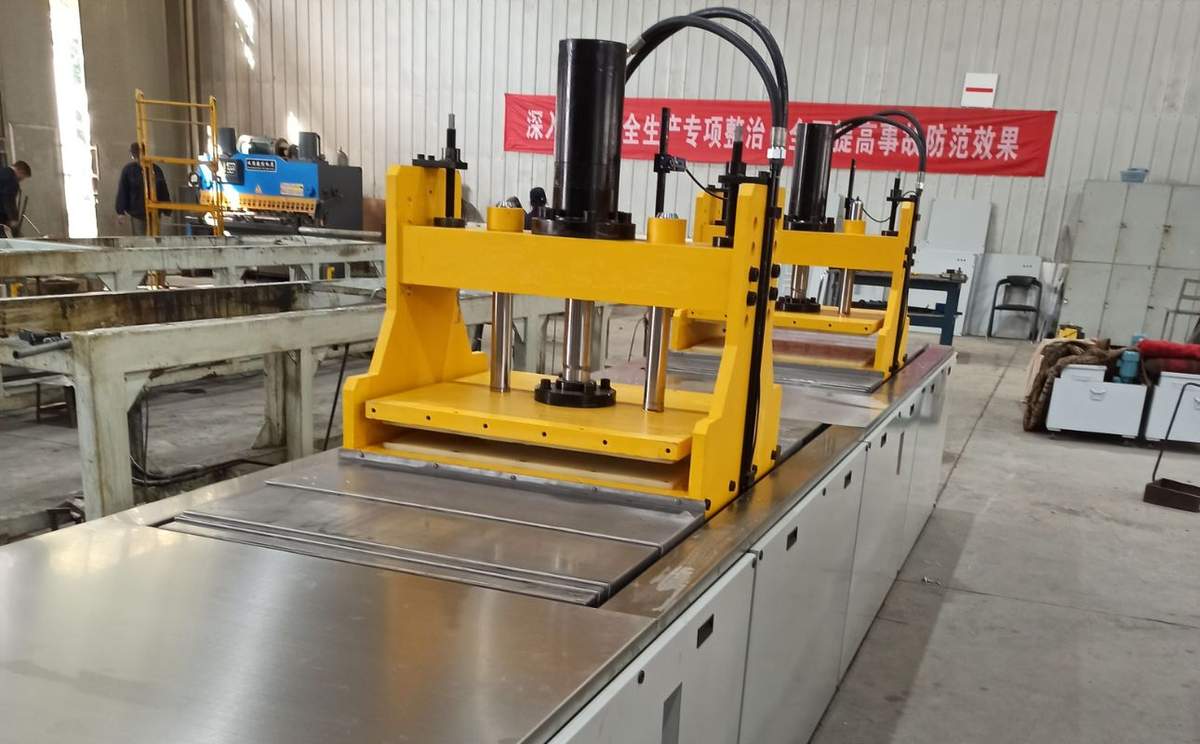

Что такое оборудование пултрузии
Оборудование пултрузии — это комплекс технических средств, предназначенный для реализации процесса пултрузии: непрерывного формования армированных полимерных профилей с одновременным отверждением в нагретая форма. Процесс включает несколько последовательных операций, каждая из которых выполняется специализированным узлом.
Основные операции:
- разматывание и направление армирующих материалов;
- пропитка смолой в ванне импрегнации;
- предварительное формование и удаление избытка смолы;
- прохождение через нагретую форму-матрицу;
- отверждение под контролируемым температурным профилем;
- непрерывное вытягивание тяговым узлом;
- резка готового профиля на мерные длины.
Все узлы должны быть согласованы по скорости, усилию и температуре. Поэтому оборудование пултрузии обычно поставляется как единая линия, а не в виде отдельных механизмов. Основной раздел с каталогом решений находится на странице Оборудование.
Оборудование пултрузии применяется для производства стержней, уголков, швеллеров, труб, листов, балок, ограждений и профилей сложного сечения. Изделия используются в строительстве, энергетике, транспорте, химической промышленности, сельском хозяйстве и других отраслях, где важны высокая прочность, низкий вес и коррозионная стойкость. Композитные профили не подвержены ржавлению, не требуют покраски и сохраняют свойства при воздействии агрессивных сред.
Какое оборудование включает комплекс пултрузии
Состав оборудования зависит от типа профиля, объёма производства и требуемой степени автоматизации. В стандартный комплекс входят следующие узлы.
| Узел | Назначение | Функциональные особенности |
|---|---|---|
| Стойки ровинга | Подача армирующих материалов в линию | Регулируемое натяжение, размещение катушек |
| Ванна импрегнации | Пропитка ровинга и матов полимерной смолой | Контроль температуры, уровня, вязкости |
| Предварительное формование | Придание заготовке формы перед входом в матрицу | Сужение сечения, удаление избытка смолы |
| Форма-матрица | Формование сечения и отверждение профиля | Сталь P20/40Cr/H13, зональный нагрев |
| Система нагрева | Поддержание температурного профиля в форме | Точность ±2–3 °C, индивидуальные зоны |
| Тяговый узел | Вытягивание профиля с заданным усилием | Гидравлический, серво-гидравлический, гусеничный |
| Отрезное устройство | Резка изделий на заданную длину | Резка на лету, заданная длина |
| Система управления | Контроль скорости, усилия, температуры и безопасности | HMI, рецепты, диагностика |
Кроме базовых узлов, поставка может включать крепления катушек, дозаторы смолы, системы вакуумирования, охлаждения, улавливания пыли и дополнительные модули автоматизации. Пултрузионная форма изготавливается отдельно по чертежу профиля и является ключевым элементом, определяющим качество изделия.
Качество готового профиля зависит от согласованной работы всех узлов. Неравномерная пропитка приводит к сухим зонам и снижению прочности, нестабильная температура — к неполному отверждению или короблению, неправильное тяговое усилие — к деформации сечения. Поэтому проектирование комплекса пултрузии начинается с детального технического расчёта, в который включаются все технологические параметры.
Серии ХАПУЛ
ХАПУЛ производит три серии оборудования для пултрузии, которые различаются типом привода, тяговым усилием и областью применения.
| Серия | Тип привода | Тяговое усилие | Скорость вытягивания | Область применения |
|---|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая | 6–60 т | 0,1–1,2 м/мин | Средние и крупные сечения, интенсивное производство |
| ХАПУЛ-SV | Серво-гидравлическая | 20–40 т | 0,05–1,0 м/мин | Энергоэффективность (>70 % экономии энергии), низкий шум (>30 % снижения шума), HMI |
| ХАПУЛ-GT | Гусеничная | 3–10 т | 0,1–1,2 м/мин | Компактная конструкция для малых сечений и лабораторий |
Выбор серии определяется площадью сечения профиля, требуемым усилием вытягивания и приоритетами заказчика. Гидравлическая серия PT обеспечивает высокую надёжность при больших нагрузках. Серво-гидравлическая серия SV снижает энергопотребление и упрощает управление через HMI. Гусеничная серия GT подходит для небольших сечений, опытных партий и обучения персонала.
Серия PT является оптимальным выбором для крупносерийного производства профилей среднего и большого сечения. Гидравлический привод обеспечивает плавное и мощное усилие, что важно для стабильной работы в интенсивном режиме. Серия SV подходит для производств, где важны энергоэффективность, точность управления и снижение уровня шума. Серия GT используется для лабораторных исследований, обучения персонала и выпуска небольших партий.
Как выбрать оборудование пултрузии под задачу
Подбор оборудования начинается с анализа изделия и производственных параметров. Без этих данных нельзя корректно рассчитать тяговое усилие, длину формы и скорость линии.
Основные факторы выбора:
- Геометрия профиля. Площадь сечения, толщина стенок, наличие ребер жёсткости, полостей и сложных элементов.
- Армирующий материал. Стеклоровинг, стекломат, углеродное или базальтовое волокно.
- Полимерная система. Полиэфирные, винилэфирные и эпоксидные смолы отличаются вязкостью и скоростью отверждения.
- Производительность. Целевая скорость и суточной выпуск влияют на длину зоны отверждения и мощность нагрева.
- Условия эксплуатации. Размеры цеха, вентиляция, температура, требования к шуму и энергопотреблению.
Инженеры ХАПУЛ проводят расчёт на основе чертежа и технического задания, после чего предлагают оптимальную компоновку оборудования и коммерческое предложение. Технологические основы процесса описаны в материале Технология пултрузии.
При планировании производства важно учитывать не только текущие изделия, но и перспективы расширения ассортимента. Резерв по тяговому усилию, длине формы и мощности нагрева позволяет в будущем запускать новые профили без замены оборудования. Это снижает капитальные затраты при выходе на новые рынки и позволяет быстрее реагировать на изменение спроса.
Процесс заказа
Работа с ХАПУЛ организована так, чтобы заказчик получил готовое к эксплуатации решение с минимальными рисками и сокращённым временем запуска.
- Анализ профиля. Заказчик передаёт чертёж, эскиз или образец изделия. Оцениваются геометрия, допуски, материал наполнителя и целевой объём выпуска.
- Подбор серии линии. На основе расчётов выбирается гидравлическая PT, серво-гидравлическая SV или гусеничная GT.
- Проектирование формы. Разрабатывается конструкторская документация, выбирается сталь P20/40Cr/H13, при необходимости наносится хромирование.
- Изготовление и FAT. Оборудование собирается на заводе, проводится заводское приёмочное испытание с участием заказчика.
- Обучение персонала. Предоставляются инструкции на русском языке, проводится обучение операторов и технологов.
- Логистика и таможня. Выполняется упаковка, подготовка документов для таможенного оформления в ЕАЭС, доставка до объекта.
- Пусконаладка. Специалисты ХАПУЛ участвуют в монтаже, настройке и пробной эксплуатации линии.
Мы не публикуем фиксированные прайсы: стоимость зависит от сечения профиля, комплектации и логистики. Актуальное предложение — через запрос КП.
Заводские приёмочные испытания позволяют заказчику убедиться в работоспособности оборудования до отгрузки. На этом этапе проверяются основные параметры: тяговое усилие, скорость вытягивания, точность поддержания температуры, работа системы управления и безопасности. Это сокращает риски на этапе пусконаладки и ускоряет вывод линии на проектную мощность.
Преимущества ХАПУЛ
ХАПУЛ специализируется на оборудовании для пултрузии и ориентирован на рынок России и стран СНГ. Это определяет подход к документации, логистике и сервисному сопровождению.
- Русскоязычная документация. Паспорта, инструкции и обучающие материалы адаптированы для персонала заказчика.
- Поддержка экспорта в ЕАЭС. Подготовка документов для таможенного оформления и региональной логистики.
- Индивидуальное проектирование. Каждый комплекс оборудования рассчитывается под конкретный профиль.
- Сервисная поддержка. Консультации по настройке, поставка запчастей и изнашиваемых элементов.
- Опыт в разных отраслях. Профили для строительства, энергетики, транспорта, химической промышленности, сельского хозяйства.
Подробный каталог решений представлен на странице Оборудование.
Мы понимаем особенности работы на рынке России и стран СНГ: важность русскоязычной документации, необходимость подготовки документов для таможенного оформления, логистические нюансы и требования к сервисному обслуживанию. Поэтому вся документация готовится на русском языке, а поставки сопровождаются полным пакетом документов для ЕАЭС. Это позволяет заказчикам сосредоточиться на запуске производства, а не на решении организационных вопросов.
FAQ
Что входит в понятие «оборудование пултрузии»?
Это комплекс узлов: стойки ровинга, ванна импрегнации, форма с нагревом, тяговый узел, отрезное устройство и система управления. Подробнее — в каталоге Оборудование.
Можно ли заказать только форму?
Да. Изготовление форм — отдельное направление ХАПУЛ, срок обычно 15–30 рабочих дней.
Есть ли опыт поставок в Россию и страны СНГ?
Да. Мы сопровождаем экспорт в Россию, Казахстан, Беларусь и другие страны СНГ.
Нужна ли смола от поставщика оборудования?
Нет. Оборудование настраивается под полиэфирные, винилэфирные и эпоксидные системы заказчика.
Какие профили можно производить?
Стержни, уголки, швеллеры, трубы, листы, профили сложной формы. Возможности определяются расчётом тягового усилия и конструкцией формы.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Запросить расчёт оборудования пултрузии: отправьте чертёж профиля или описание задачи на /zapros-kp.