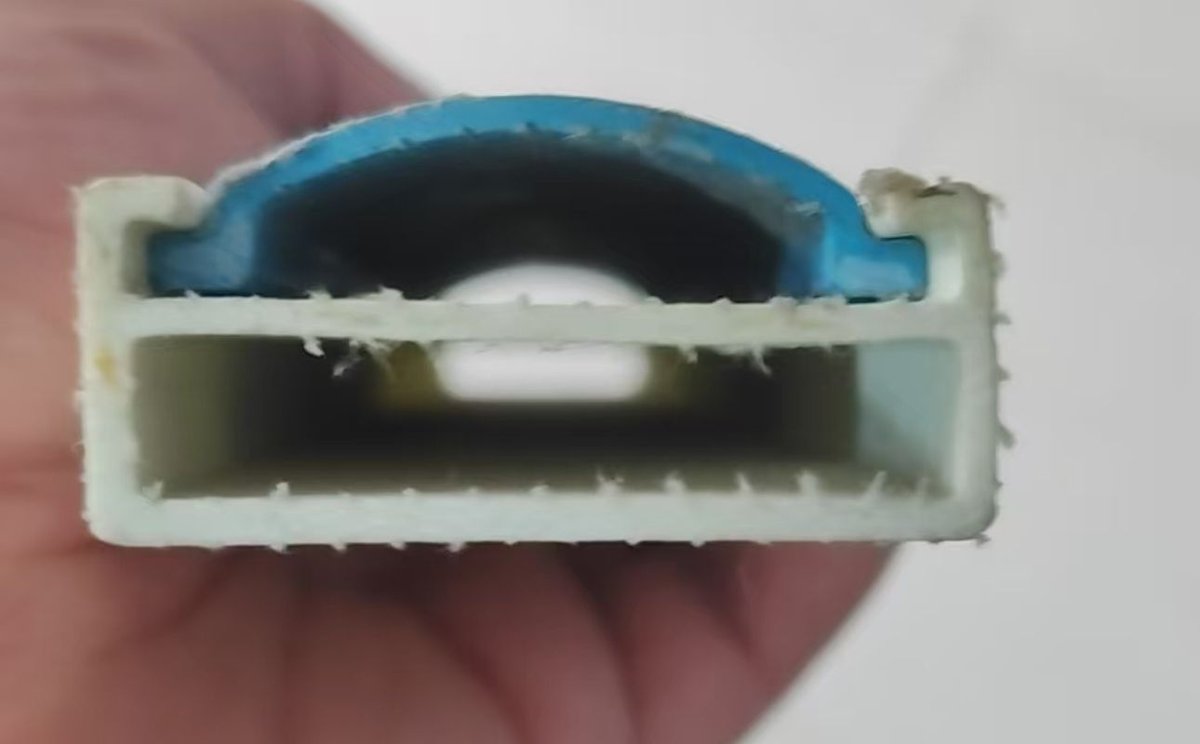
Что такое пултрузионная форма
Пултрузионная форма, или матрица, — это прецизионное металлическое изделие, внутренний канал которого повторяет сечение будущего стеклопластикового профиля. В процессе производства пропитанная смолой арматура проходит через нагретую форму, где происходит формование и отверждение. От качества формы зависят геометрическая точность, поверхностное качество и механические свойства готового изделия.
Форма работает при высокой температуре, под воздействием агрессивных смол и абразивных армирующих материалов. Поэтому к её изготовлению предъявляются особые требования: правильный выбор стали, точная механическая обработка, термообработка и качественная отделка рабочей поверхности. Даже небольшие отклонения в размерах канала могут привести к браку или нестабильному процессу. Подробнее о технологии — в разделе технология пултрузии.
Помимо геометрии профиля, форма задаёт температурный режим отверждения. Внутри корпуса располагаются нагреватели и термопары, которые обеспечивают поддержание заданной температуры в каждой зоне. Равномерность нагрева влияет на скорость полимеризации смолы и, как следствие, на прочность и внешний вид готового изделия.
Материалы для изготовления форм
| Сталь | Ключевые свойства | Типовое применение |
|---|---|---|
| P20 | Хорошая обрабатываемость, стабильные размеры | Простые и средние сечения |
| 40Cr | Высокая прочность и износостойкость | Профили с высокими нагрузками |
| H13 | Термостойкость, стойкость к истиранию | Сложные сечения, высокие температуры |
Выбор материала зависит от профиля, типа смолы, температурного режима и планируемого объёма производства. Для небольших серий и простых сечений достаточно стали P20. Для крупных профилей и высоких температур рекомендуется H13. Сталь 40Cr занимает промежуточное положение и используется, когда важно сочетание прочности и стоимости.
Помимо выбора стали, часто применяются защитные покрытия. Хромирование улучшает коррозионную стойкость и снижает трение смеси о стенки канала. Нитридирование повышает поверхностную твёрдость и увеличивает ресурс формы при работе с абразивными наполнителями. Выбор покрытия согласовывается с заказчиком на этапе проектирования. В некоторых случаях применяется комбинация покрытий для достижения максимального ресурса.
Этапы изготовления пултрузионной формы
1. Проектирование и анализ чертежа
На первом этапе инженеры изучают чертёж профиля, допуски, материал арматуры, тип смолы и параметры линии. Разрабатывается конструкторская документация формы: определяются длина, число температурных зон, расположение нагревательных элементов, креплений и подводов. При необходимости даются рекомендации по оптимизации профиля с учётом технологических возможностей пултрузии.
2. Заготовка и предварительная обработка
Из выбранной стали изготавливается заготовка нужных размеров. Затем выполняется предварительная механическая обработка: фрезерование базовых плоскостей, сверление отверстий под крепления и термопары, нарезание резьбы. На этом этапе задаются базы для последующей точной обработки.
3. ЧПУ-обработка
Основной этап — обработка на станках с числовым программным управлением. Внешний контур, посадочные места и внутренний профиль канала формируются с высокой точностью. Программы для ЧПУ разрабатываются на основе трёхмерной модели формы. Контроль промежуточных размеров проводится на каждой операции.
4. Термообработка
После механической обработки форма подвергается термообработке для повышения прочности и снятия внутренних напряжений, возникших при резании. Режим закалки и отпуска подбирается в зависимости от марки стали. Правильная термообработка снижает риск деформации формы в процессе эксплуатации.
5. Шлифовка и полировка
На этапе финишной обработки рабочая поверхность канала доводится до заданной шероховатости. Шлифовка удаляет микронеровности, полировка уменьшает трение и улучшает внешний вид профиля. Качество отделки напрямую влияет на лёгкость вытяжки профиля и на срок службы формы.
6. Поверхностная обработка
При необходимости наносится хромирование, нитридирование или другое защитное покрытие. Этот этап повышает износостойкость и химическую стойкость рабочей поверхности. Толщина покрытия контролируется, чтобы не нарушить допуски канала.
7. Контроль качества и сборка
Готовая форма проходит измерения: размеры сечения, шероховатость, твёрдость, внешний осмотр. Результаты оформляются в паспорте изделия. После успешного контроля форма собирается, упаковывается и готовится к отгрузке. Перед отправкой форма покрывается защитной смазкой и упаковывается в материал, предотвращающий коррозию при транспортировке.
Контроль точности и допуски
| Параметр | Типовое значение | Метод контроля |
|---|---|---|
| Размеры сечения | По чертежу заказчика | Координатно-измерительная машина, штангенциркуль |
| Шероховатость канала | Ra 0,4–0,8 мкм | Профилометр |
| Твёрдость рабочей поверхности | В соответствии с маркой стали | Твердомер |
| Прямолинейность | 0,05–0,1 мм на 1 м | Индикатор, плита |
Точность изготовления зависит от сложности профиля. Для простых сечений допуски могут быть минимальными, для сложных многополостных форм — более широкими. Все параметры согласовываются на этапе технического задания и фиксируются в паспорте формы. Контроль проводится на каждом этапе производства, а не только на финальной операции, что позволяет выявить отклонения до нанесения покрытий.
Что влияет на сроки и стоимость
Срок изготовления пултрузионной формы обычно составляет 15–30 рабочих дней. На длительность влияют сложность сечения, выбранная сталь, необходимость покрытия, загрузка производства и наличие оснастки. Сложные формы с тонкими стенками или множеством полостей требуют больше времени на программирование ЧПУ и финишную обработку.
Стоимость зависит от материала, габаритов, покрытия и требуемой точности. Формы из стали H13 с хромированием стоят дороже, чем простые матрицы из P20, но при этом обеспечивают больший ресурс. ХАПУЛ не публикует фиксированный прайс, поскольку каждая форма рассчитывается индивидуально. Актуальное предложение — через запрос КП.
Почему заказывают изготовление форм в ХАПУЛ
Компания ХАПУЛ имеет опыт проектирования и изготовления форм для различных профилей. Мы используем современное оборудование для ЧПУ-обработки, контролируем каждый этап производства и предоставляем паспорт на готовое изделие. Формы изготавливаются с учётом параметров линии заказчика, что обеспечивает корректную стыковку и быстрый запуск производства.
Мы сопровождаем заказчиков из России и стран СНГ, готовим экспортную документацию для таможенного союза ЕАЭС и предоставляем инструкции на русском языке. При необходимости наши инженеры консультируют по выбору материала, покрытия и оптимизации профиля. После поставки помогаем с монтажом формы на линии и настройкой температурных режимов.
Как заказать изготовление формы
Для расчёта отправьте через форму запрос КП чертёж профиля с размерами и допусками, укажите тип смолы, параметры линии или тяговое усилие, желаемый материал и покрытие формы. Инженеры ХАПУЛ подготовят техническое решение, рассчитают стоимость и сроки изготовления.
Если чертёж отсутствует, можно отправить образец, эскиз или фотографию профиля с ключевыми размерами. Наши конструкторы подготовят рабочий чертёж и согласуют его с заказчиком перед началом производства. После утверждения проекта выдаётся коммерческое предложение с точными сроками, стоимостью и условиями доставки.
Частые вопросы
Можно ли изготовить форму под имеющуюся линию другого производителя?
Да. Мы изготавливаем формы под различные типы пултрузионных линий. Для стыковки важны размеры креплений и параметры тяги.
Какой срок службы формы?
Ресурс зависит от стали, покрытия, профиля и режима эксплуатации. При соблюдении рекомендаций по температуре, скорости и очистке форма служит десятки тысяч метров профиля.
Нужно ли заказывать форму вместе с линией?
Не обязательно. Формы поставляются как отдельно, так и в комплекте с линией. Подробности — в разделе пултрузионная форма.
Есть ли опыт поставок в РФ?
Да. Мы регулярно поставляем формы в Россию, Казахстан, Беларусь и другие страны СНГ.
Какие сроки изготовления?
Обычно 15–30 рабочих дней. Точный срок зависит от сложности сечения, материала и загрузки производства.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Запросить расчёт: отправьте чертёж профиля или описание задачи на /zapros-kp.