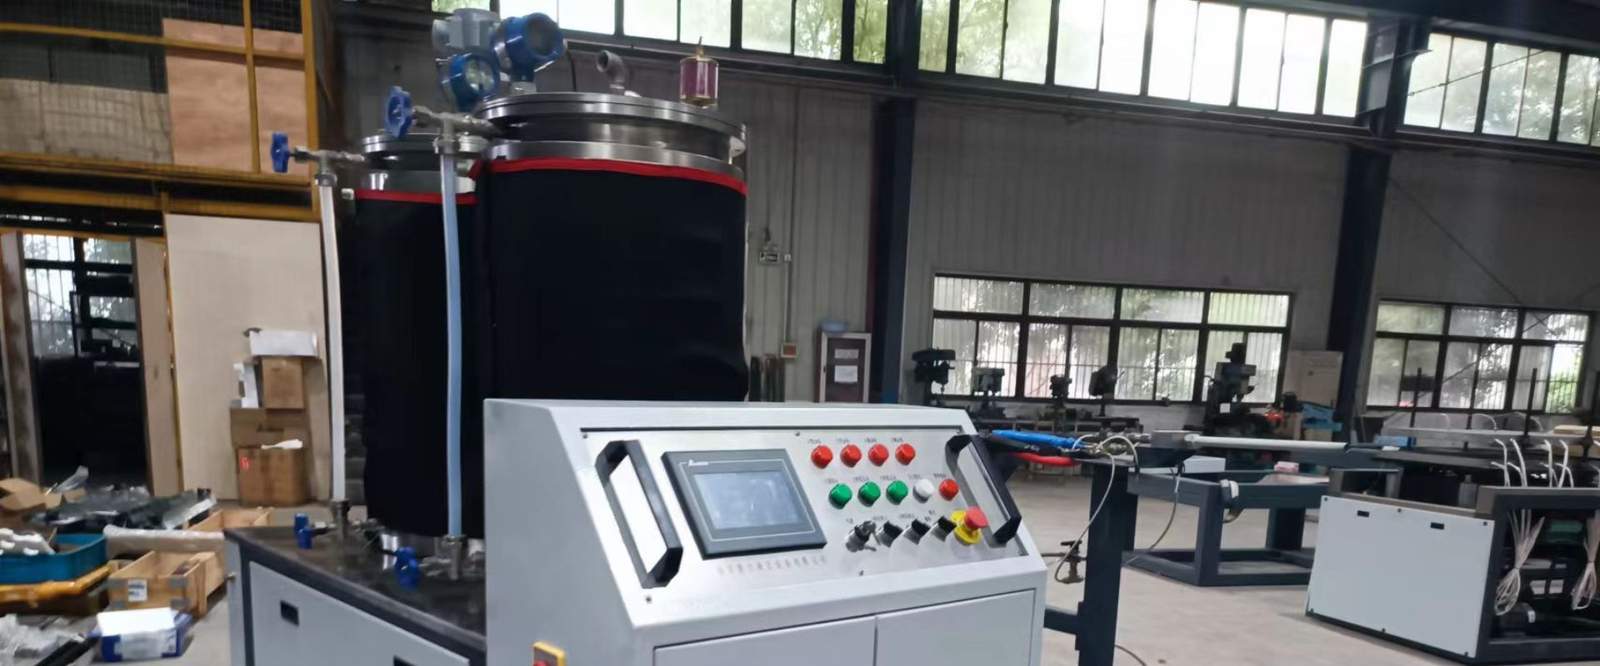
Назначение
Дозатор выполняет три функции:
- Дозирование смолы и отвердителя (или изоцианата для PU) отдельными насосами.
- Смешивание в статическом или динамическом смесителе непосредственно перед подачей.
- Синхронизация расхода со скоростью тяги линии через PLC.
При остановке линии подача автоматически прекращается, что снижает перерасход и упрощает промывку.
Конструкция
| Узел | Назначение |
|---|---|
| Ёмкости с подогревом | Снижение вязкости эпоксида и PU |
| Шестерёнчатые / мембранные насосы | Стабильный объёмный расход |
| Расходомеры | Обратная связь и коррекция дозы |
| Смеситель | Гомогенизация перед ванной |
| Инжекторная головка (опция) | Подача смеси в форму или преформер |
| Блок управления | Рецепты, аварийная остановка |
Для вязких систем применяют подогреваемые магистрали; для систем с коротким время жизни смеси — минимальный объём мёртвых зон и быстрая промывка.
Технические параметры
| Параметр | Значение |
|---|---|
| Расход | 0,5 – 25 л/мин |
| Точность дозирования | ±1 – 2 % |
| Соотношение компонентов | по рецептуре (100:1 – 100:50) |
| Вязкость | 200 – 3000 мПа·с |
| Температура | 20 – 80 °C (с подогревом) |
Когда нужен дозатор, а не базовая система подачи
| Связующее | Рекомендация |
|---|---|
| Полиэфир / винилэфир | Система подачи смолy |
| Эпоксид | Дозатор смолы + подогрев |
| Полиуретан (PU) | Дозатор + контроль влажности и температуры |
| CFRP | Прецизионный дозатор + чистая зона |
Совместимость с линиями ХАПУЛ
Дозатор интегрируется в схему ХАПУЛ-PT, SV и GT. На линиях SV связь с HMI позволяет хранить рецепты и журналировать отклонения расхода. Расход корректируется пропорционально скорости тяги — при замедлении линии смола не переполняет ванну.
Подбор конфигурации
Укажите тип смолы, целевую скорость и сечение профиля в калькуляторе подбора или отправьте рецептуру на запрос КП. Для PU и CFRP инженеры ХАПУЛ уточняют время жизни смеси, температуру формы и требования к подогреву.
Критерии выбора дозатора
Выбор дозатора смолы начинается с типа связующего. Для полиэфирных и винилэфирных рецептур с длительным временем жизни смеси достаточно базовой компоновки с подогреваемой ёмкостью и шестерёнчатым насосом. Эпоксидные системы требуют точного соотношения смолы и отвердителя, поэтому здесь применяют мембранные или поршневые насосы с индивидуальным расходомером на каждом компоненте. Полиуретановые рецептуры чувствительны к влаге, и дозатор комплектуется сухим воздушным уплотнением ёмкостей и контролем температуры изоцианата.
Второй критерий — синхронизация со скоростью тяги. При запуске линии расход смолы должен нарастать пропорционально скорости, чтобы избежать переполнения ванны или «сухого» старта профиля. Для скоростей выше 1 м/мин выбирают дозаторы с быстрым откликом расходомера и коротким трактом от смесителя до формы. На медленных линиях критична стабильность малых расходов, поэтому насос подбирают с минимальным рабочим диапазоном.
Точность дозирования определяет допуск на соотношение компонентов. Для стандартных GFRP-профилей допустим ±2 %, для углеродных и электротехнических профилей — ±1 % и выше. При этом важно различать точность по объёму и точность по массе: вязкие смолы могут иметь плотность, зависящую от температуры, поэтому калибровка идёт именно в массовом расходе.
Наконец, учитывают удобство обслуживания. Системы с коротким временем жизни смеси требуют быстрой промывки и разборки смесителя. Дозатор ХАПУЛ проектируется с минимальным объёмом мёртвых зон, быстросъёмными соединениями и программой автоматической промывки по завершении смены.
Особенности работы с эпоксидными системами
Эпоксидная смола отличается высокой начальной вязкостью и чувствительностью к температуре. При 20 °C вязкость может превышать 5000 мПа·с, что затрудняет равномерную пропитку ровинга. Подогрев компонентов до 40–60 °C снижает вязкость в 3–5 раз и уменьшает усилие тяги на линии. Однако перегрев ускоряет реакцию с отвердителем, поэтому температура поддерживается в узком диапазоне с точностью ±2 °C.
Мёртвые зоны в дозаторе — это участки, где смесь застаивается и начинает отверждаться. Они особенно опасны в статических смесителях и инжекторных головках. При проектировании дозатора для эпоксида ХАПУЛ минимизирует объём полостей, использует самоочищающиеся формы каналов и предусматривает аварийную промывку при остановке линии более чем на несколько минут.
Смена рецептуры на эпоксидном дозаторе требует строгой последовательности. Сначала отключают подачу отвердителя, затем прогоняют базовый компонент до полного вытеснения смеси, после чего производят промывку растворителем или специальной пастой. Время простоя при смене рецепта зависит от конструкции смесителя: у дозаторов ХАПУЛ оно составляет 15–30 минут при правильной подготовке.
По сравнению с полиуретановыми системами эпоксидный дозатор проще в эксплуатации, но требует более тщательного контроля температуры. PU-системы имеют ещё более короткое время жизни смеси и обычно работают с двумя компонентами, которые смешиваются непосредственно перед формой.
Интеграция в линию и пусконаладка
Дозатор смолы устанавливается перед ванной импрегнации или в зону инжекции в форму. При классической схеме с ванной дозатор подаёт готовую смесь в ёмкость ванны, поддерживая постоянный уровень. При инжекторной схеме смесь подаётся непосредственно в преформер или форму — это снижает испарения и ускоряет смену рецептуры.
Связь с автоматикой линии реализуется через PLC. Дозатор получает сигнал скорости тяги и задаёт расход по заданной характеристике. При аварийной остановке линии дозатор автоматически прекращает подачу и активирует цикл промывки смесителя. На линиях серии SV все параметры рецептов сохраняются в HMI и могут быть вызваны оператором одним нажатием.
Пусконаладка начинается с калибровки расходомеров. Инженер задаёт несколько точек расхода, замеряет фактический объём за фиксированное время и вносит корректировки в коэффициенты насосов. Затем проводят тестовый прогон с реальной смолой при работающей линии и корректируют соотношение компонентов по вязкости и времени отверждения.
Типичные проблемы при запуске: завоздушивание всасывающего тракта, дисбаланс компонентов из-за неравномерного нагрева, утечки на быстроразъёмных соединениях. Большинство из них устраняется правильной заправкой системы и прогревом компонентов до рабочей температуры до старта. После наладки дозатор ХАПУЛ работает в автоматическом режиме и требует только контроля уровня в ёмкостях.
Расчёт расхода и подбор насоса
Расход смолы рассчитывается исходя из целевой скорости тяги, сечения профиля и содержания связующего в композите. Для стандартных GFRP-профилей содержание смолы составляет 25–35 % массы. При известной плотности профиля и скорости легко получить часовой расход, а затем — требуемую производительность дозатора. Важный запас — 20–30 % сверх расчётного расхода, чтобы насос не работал на пределе.
Тип насоса выбирают по вязкости и требуемой точности. Шестерёнчатые насосы хорошо работают с полиэфирами и низковязкими системами, обеспечивая стабильный объёмный расход. Мембранные и поршневые насосы точнее и применяются для эпоксидов, где критично соотношение компонентов. Для PU используют насосы с уплотнениями, совместимыми с изоцианатом.
При подборе учитывают и материал уплотнений: некоторые эластомеры разрушаются под действием эпоксидного отвердителя или аминов. Дозатор ХАПУЛ комплектуется уплотнениями под конкретную рецептуру, что увеличивает межсервисный интервал и снижает риск утечек. После расчёта инженеры предлагают несколько вариантов насосов и смесителей с учётом бюджета и требуемой надёжности.
Частые вопросы
Чем дозатор отличается от насоса в ванне?
Насос только перекачивает; дозатор измеряет и регулирует соотношение компонентов и расход в реальном времени.
Нужен ли инжектор для полиэфира?
Для стандартных полиэфирных рецептур достаточно системы подачи. Инжектор/дозатор нужен при жёстких требованиях к повторяемости или при эпоксиде/PU.
Можно ли модернизировать существующую линию?
Да, при наличии места под ёмкости, электропитания и интеграции с PLC.