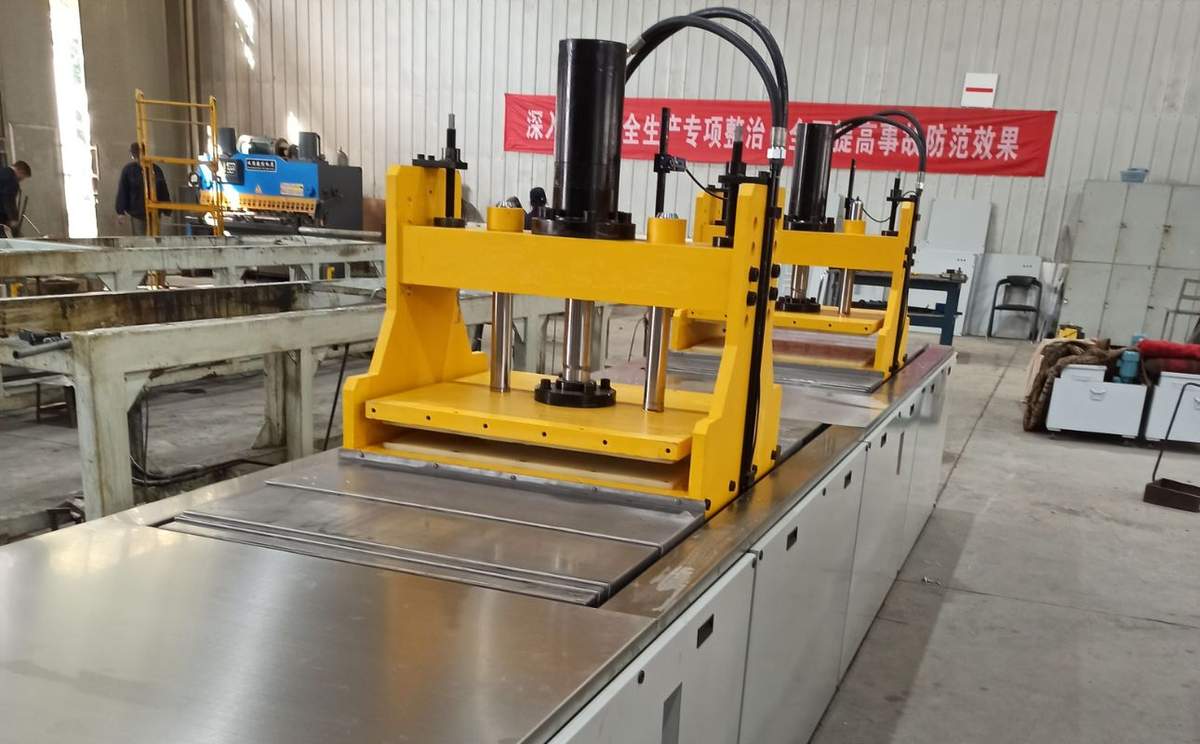
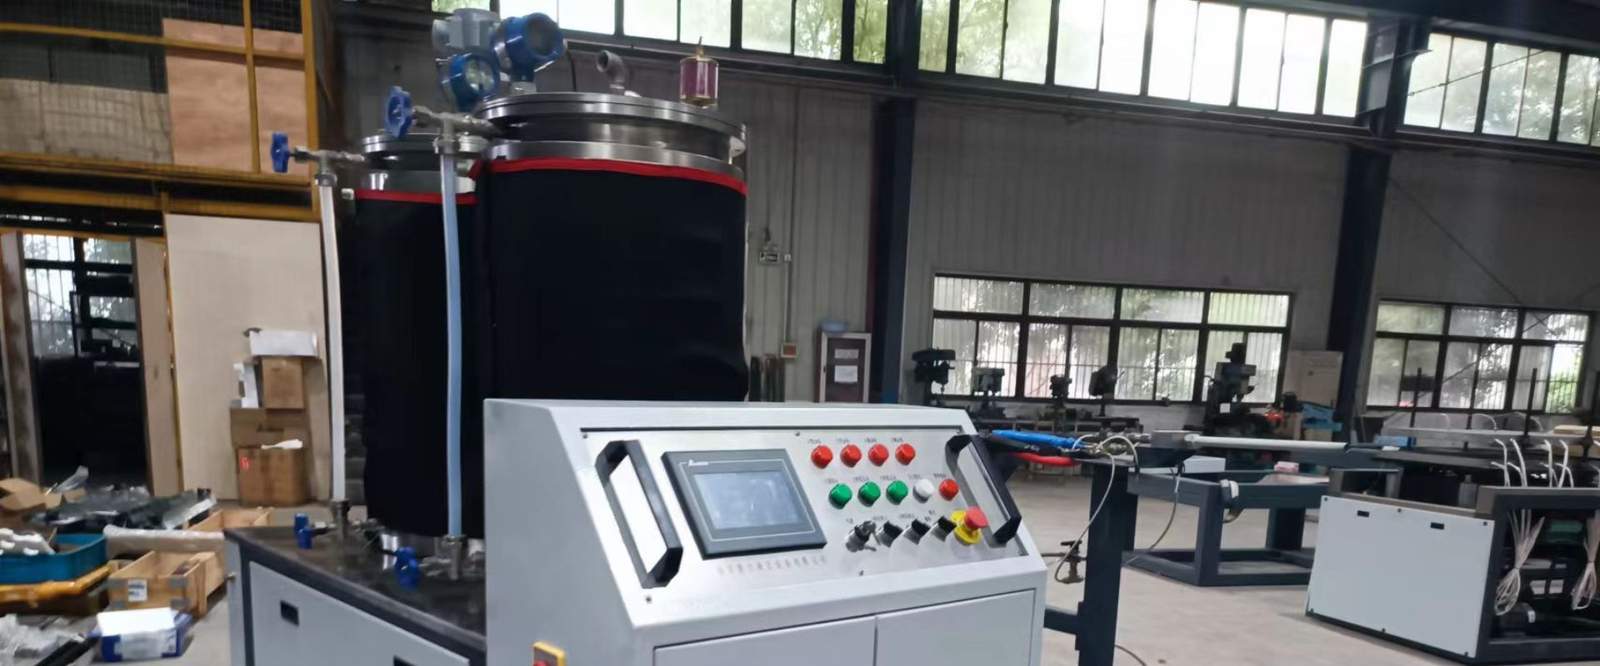
Назначение и принцип работы
ПЛК собирает сигналы от датчиков температуры, скорости, давления, уровня и положения, обрабатывает их по заданному алгоритму и выдаёт команды исполнительным механизмам: нагревателям, приводам тяги, насосам подачи смолы, резаку. HMI отображает текущие параметры, аварийные сообщения и позволяет оператору задавать рецепты, запускать и останавливать линию.
Система поддерживает хранение рецептов — наборов параметров для разных профилей и смол. При смене задания оператор выбирает сохранённый рецепт, после чего линия автоматически устанавливает температурные зоны, скорость тяги и расход смолы. Это сокращает время переналадки и снижает количество брака на запуске. Каждый рецепт включает температурный профиль формы, скорость тяги, дозировку компонентов, длину заготовки и параметры безопасности. Доступ к редактированию рецептов может быть ограничен паролем для исключения случайных изменений.
Конструкция и основные узлы
Автоматизация строится по модульному принципу: контроллер, панель оператора, модули ввода-вывода, датчики и исполнительные устройства.
| Узел | Назначение |
|---|---|
| ПЛК (программируемый логический контроллер) | Центральная обработка сигналов и управление узлами |
| HMI-панель | Визуализация процесса, ввод заданий, журнал аварий |
| Модули ввода-вывода | Сбор сигналов от датчиков и управление приводами |
| Термопары / термометры сопротивления | Измерение температуры в зонах нагрева и формы |
| Энкодеры / тахогенераторы | Контроль скорости и положения тяги |
| Датчики уровня и расхода | Контроль смолы и отвердителя |
| Конечные выключатели и датчики положения | Безопасность режущего узла и механизмов |
Связь между узлами может реализовываться по проводным интерфейсам или промышленным сетям, что упрощает диагностику и удалённую поддержку. Электрический шкаф выполняется с учётом электромагнитной совместимости, вентиляции и защиты от пыли и влаги. Кабельные линии разделяются на силовые и сигнальные для снижения помех и повышения надёжности.
Технические параметры
| Параметр | Диапазон / значение | Примечание |
|---|---|---|
| Количество температурных зон | 3–12 | Зависит от длины нагревательного стола и формы |
| Точность поддержания температуры | ±1–2 °C | Термопары с ПИД-регулированием |
| Диапазон скорости тяги | 0,05–1,2 м/мин | Задаётся через HMI |
| Число хранимых рецептов | 20–100 | Быстрая смена профиля |
| Интерфейс HMI | 7–15 дюймов, сенсорный | Русскоязычное меню |
| Уровень защиты шкафа | IP54–IP65 | Зависит от условий цеха |
| Протоколы связи | Modbus, Profibus, Ethernet | Для интеграции с внешними системами |
| Защита по температуре | Датчик перегрева + аварийное отключение | Безопасность процесса отверждения |
| Управление резаком | По длине заготовки или по времени | Синхронизация с тягой |
Для сложных линий возможна интеграция с системой MES верхнего уровня: передача данных о выработке, простоях и расходе материалов. Также реализуется функция учёта наработки оборудования, журнализация аварий и экспорт отчётов в формате CSV или через OPC-сервер. Для критичных параметров настраиваются SMS- или email-уведомления ответственному персоналу.
Совместимость с линиями ХАПУЛ
Автоматика ХАПУЛ конфигурируется под управление всеми сериями оборудования и комплектуется необходимым числом датчиков и каналов управления.
| Серия линии | Тип тяги | Усилие / скорость | Конфигурация автоматики |
|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая, 6–60 т, 0,1–1,2 м/мин | Для средних и крупных сечений, высокое усилие | ПЛК с расширенными модулями ввода-вывода, управление гидростанцией и нагревом |
| ХАПУЛ-SV | Серво-гидравлическая, 20–40 т, 0,05–1,0 м/мин | Энергоэффективность (>70 %), низкий шум (>30 %), HMI | Интегрированное управление сервоприводами, энергомониторинг, расширенный HMI |
| ХАПУЛ-GT | Гусеничная, 3–10 т, 0,1–1,2 м/мин | Компактная, для малых сечений и ограниченной площади | Компактный ПЛК, базовый HMI, управление гусеничным тяговым механизмом |
Все конфигурации используют единую библиотеку функциональных блоков ХАПУЛ, что упрощает обучение персонала и техническую поддержку. Программное обеспечение разрабатывается с учётом типовых алгоритмов пултрузии: разгон и остановка тяги, плавный выход на режим, защита от перегрева формы, контроль уровня смолы и синхронизация резака.
Выбор конфигурации под профиль
Сложность системы автоматизации зависит от числа температурных зон, количества датчиков, требований к точности и необходимости интеграции с внешними системами.
Критерии подбора:
- Число независимых температурных зон нагрева.
- Тип тяги и количество управляемых осей.
- Необходимость дозирования смолы и контроля расхода.
- Требуемое число рецептов и уровень операторского интерфейса.
- Условия цеха — пыль, влажность, температурный режим.
- Планы интеграции с MES/ERP системами.
Для линий с высокими требованиями к точности рекомендуется серво-гидравлическая серия ХАПУЛ-SV с расширенным HMI и энергомониторингом; для компактных площадей и небольших профилей достаточно конфигурации ХАПУЛ-GT с базовым набором функций.
Обслуживание и типичный ресурс
Ресурс современных ПЛК и HMI-панелей превышает 10 лет. Основные факторы износа — механический износ сенсорной панели, выход из строя модулей ввода-вывода и повреждение кабельной инфраструктуры. Регулярное резервное копирование программы и рецептов критично для быстрого восстановления после сбоев.
Регламент обслуживания:
| Периодичность | Работа |
|---|---|
| Ежедневно | Проверка аварийных сообщений, контроль параметров |
| Еженедельно | Очистка HMI-панели, проверка кабелей и разъёмов |
| Ежемесячно | Резервное копирование программы и рецептов |
| Ежеквартально | Проверка работы датчиков, калибровка термопар |
| Ежегодно | Профилактический осмотр шкафа, замена элементов питания ПЛК |
Исправная автоматика снижает время простоя и повышает стабильность процесса пултрузии. Перед каждой сменой рекомендуется проверка работоспособности аварийной остановки и концевых выключателей. Регулярное обновление программного обеспечения и резервное копирование позволяют быстро восстановить работу после сбоев питания.
Преимущества комплектации ХАПУЛ
- Единая программная платформа для всех серий линий.
- Русскоязычный HMI-интерфейс и документация.
- Хранение рецептов и быстрая переналадка между профилями.
- Полная совместимость с ХАПУЛ-PT, ХАПУЛ-SV, ХАПУЛ-GT.
- Возможность удалённой диагностики и обновления программы.
- Интеграция с ванной импрегнации, системой подачи смолы, нагревательным столом и резаком.
Частые вопросы
Можно ли автоматизировать существующую линию? Да. ХАПУЛ выполняет модернизацию действующих установок: устанавливает ПЛК, HMI, датчики и пишет программу управления под существующую механику. При модернизации сохраняется имеющееся оборудование, что снижает капитальные затраты по сравнению с покупкой новой линии.
Сколько рецептов можно сохранить? В стандартной конфигурации — от 20 до 100 рецептов. При необходимости число увеличивается за счёт расширения памяти ПЛК или внешнего хранилища.
Какие датчики входят в базовую поставку? Термопары зон нагрева, датчики скорости тяги, датчики уровня смолы, конечные выключатели резака. Дополнительно могут быть добавлены датчики давления, расхода и натяжения ровинга.
Возможна ли удалённая поддержка? Да, при наличии промышленного шлюза или Ethernet-подключения инженеры ХАПУЛ могут проводить диагностику и корректировку программы.
Как быстро происходит переналадка на другой профиль? При наличии сохранённого рецепта переналадка занимает несколько минут: оператор выбирает рецепт, система устанавливает параметры, после чего остаётся только механическая настройка формы и направляющих. Время полного выхода на режим зависит от инерционности нагревателей и обычно составляет 15–40 минут.
Что входит в поставку системы автоматизации? ПЛК, HMI-панель, модули ввода-вывода, датчики температуры и скорости, электрический шкаф, кабельная продукция, программное обеспечение и документация. Монтаж, подключение и пусконаладка выполняются специалистами ХАПУЛ.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП · Каталог комплектующих
Запросить расчёт: отправьте чертёж профиля или описание задачи на /zapros-kp.