Что такое пултрузия
Пултрузия — непрерывный технологический процесс, при котором армирующие волокна пропитываются термореактивной смолой, проходят через нагретую форму (фильеру), где связующее полимеризуется, и вытягиваются тяговым механизмом с постоянной скоростью. На выходе формируется затвердевший композитный профиль — стеклопластиковая балка, уголок, арматура, лоток или другое изделие с неизменной геометрией по всей длине. Метод сочетает высокую производительность, стабильность размеров и возможность полной автоматизации.
В международной практике термины pultrusion, pultrusion process и «технология пултрузии» обозначают один и тот же процесс. Отличие от экструзии пластмасс — в использовании термореактивных смол (полимеризация необратима) и непрерывных армирующих волокон. От ручной выкладки и прессования — в непрерывности выпуска и повторяемости сечения.
| Термин (RU) | Термин (EN) | Значение |
|---|---|---|
| Пултрузия | Pultrusion | Непрерывное формование композитного профиля |
| Процесс пултрузии | Pultrusion process | Последовательность этапов от ровинга до резки |
| Фильера / форма | Pultrusion die / mold | Инструмент с полостью профиля |
| FRP-профиль | FRP profile | Изделие из волокна и полимерной матрицы |
Этапы процесса
Технология пултрузии включает четыре основных этапа, выполняемых непрерывно и синхронно на пултрузионной линии.
1. Подача и подготовка армирующих материалов. Ровинг, стекломат, сшитый мат или комбинация материалов снимаются со стойки (creel) и проходят через систему направляющих роликов и натяжения. Многоярусная стойка позволяет одновременно подавать десятки нитей — это критично для профилей с высоким содержанием стекловолокна, например арматуры или швеллера.
2. Пропитка связующим. Армирующий пакет погружается в ванну со смолой. Контролируются уровень, температура и при необходимости вязкость. Равномерная пропитка — основа прочности профиля: «сухие» зоны снижают механические характеристики, избыточная смола увеличивает расход и может вызвать дефекты поверхности.
3. Формование и полимеризация. Пропитанный пакет проходит через преформер, который предварительно формирует сечение, затем — через пултрузионную форму на нагревательном столе. Внутри фильеры смола полимеризуется под действием температуры 0–250 °C (точность ±1 °C на линиях ХАПУЛ), и профиль приобретает окончательную геометрию.
4. Тяга, охлаждение и резка. Затвердевший профиль захватывается тяговым механизмом и вытягивается со скоростью 0,05–1,2 м/мин. Летающая пила отрезает заготовки заданной длины без остановки линии. На участке после формы профиль естественно охлаждается до комнатной температуры.
Скорость тяги, температура зон формы и расход смолы взаимосвязаны: при увеличении скорости необходимо повышать температуру или длину нагревательной зоны, а также тяговое усилие. Шкаф управления PLC или HMI фиксирует параметры процесса, обеспечивает аварийную сигнализацию и архивирование рецептов — особенно важно при выпуске сертифицируемой арматуры.
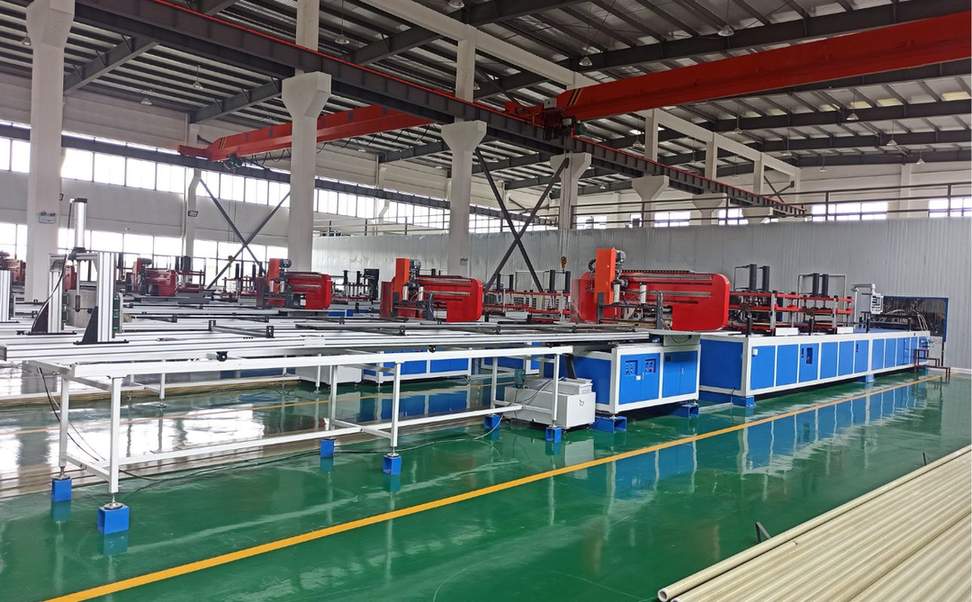
Типовая схема размещения узлов: стойка ровинга → ванна пропитки → преформер → нагревательный стол с формой → тяговый механизм → летающая пила. Общая длина линии зависит от серии и конфигурации; для компактных гусеничных линий ХАПУЛ-GT она может уместиться на площади от 25–30 м², для крупных гидравлических ХАПУЛ-PT — от 50–80 м² и более.
На практике технолог подбирает «рецепт» под каждый профиль: температуру каждой зоны формы, скорость тяги, уровень смолы в ванне и натяжение ровинга. Критичным параметром является степень полимеризации в форме: недостаточный нагрев даёт мягкий профиль, перегрев — задиры полости. Длина нагревательной зоны подбирается под скорость линии и тип смолы.
Армирующие материалы
Армирующий наполнитель определяет прочность, жёсткость и стоимость FRP-профиля. В пултрузии используют непрерывные волокна и листовые полуфабрикаты.
Стеклянный ровинг — наиболее распространённый материал для GFRP-профиля. Обеспечивает высокую прочность на растяжение при доступной цене. Применяется для строительной арматуры, балок, уголков, кабельных лотков. Ровинг подаётся с катушек через стойку; количество нитей рассчитывается по сечению профиля и требуемому содержанию волокна.
Стекломат и сшитый мат (CSM) — листовые формы армирования для профилей с повышенной поперечной прочностью или сложной геометрией полок. Стекломат укладывается в зонах, где ровинг не обеспечивает равномерное заполнение сечения — например, в полках швеллера или уголках.
Базальтовый ровинг — альтернатива стеклу с улучшенной химической и термической стойкостью. Используется в агрессивных средах, на объектах с повышенными требованиями к огнестойкости.
Углеродный ровинг (CFRP) — для конструкций с максимальным модулем упругости и минимальным весом. Требует эпоксидных смол и повышенного тягового усилия; линии ХАПУЛ-PT до 60 т рассчитаны на работу с углеродным волокном.
Ткани и гибридные пакеты — для профилей с направленным армированием или комбинированными свойствами. Преформер формирует пакет перед входом в форму.
Выбор армирующего материала зависит от назначения профиля, нормативных требований (например, к строительной арматуре) и бюджета. Инженеры ХАПУЛ помогают рассчитать схему армирования по чертежу изделия.
При проектировании армирования учитывают содержание волокна по объёму — для конструкционных профилей оно составляет 50–70 %, для арматуры может быть выше. Направление ровинга вдоль оси профиля обеспечивает максимальную прочность на растяжение и изгиб — именно поэтому пултрузия выгодна для балок, стержней и несущих элементов. Поперечное армирование стекломатом добавляют в полках швеллера и в зонах концентрации напряжений.
Качество ровинга влияет на стабильность процесса: неравномерное натяжение нитей вызывает «сухие» полосы и колебание усилия тяги. Стойка ХАПУЛ с индивидуальным натяжением каждой позиции и датчиками обрыва снижает риск брака при длительной работе.
Смолы
Связующее (матрица) обеспечивает передачу нагрузки между волокнами, защиту от коррозии и формирование геометрии. В пултрузии применяют только термореактивные смолы — они полимеризуются в форме и не размягчаются при повторном нагреве.
Полиэфирные смолы (UPR) — наиболее распространённый выбор для GFRP-профиля. Экономичны, хорошо пропитывают стекловолокно, подходят для строительных и инфраструктурных изделий. Температура полимеризации обычно 120–160 °C. Добавки (инициаторы, ускорители, наполнители) подбираются под скорость линии.
Винилэфирные смолы (VE) — улучшенная химическая и термическая стойкость по сравнению с полиэфирными. Рекомендуются для профилей в агрессивных средах: химическая промышленность, очистные сооружения, морская инфраструктура.
Эпоксидные смолы (EP) — максимальная прочность, адгезия к волокну и электроизоляционные свойства. Обязательны для CFRP-профилей и изделий с повышенными требованиями к механике. Требуют подогреваемых ванн пропитки и более точного контроля температуры формы.
| Тип смолы | Преимущества | Типичное применение |
|---|---|---|
| Полиэфирная | Экономичность, универсальность | Арматура, балки, лотки |
| Винилэфирная | Химстойкость, термостойкость | Химпром, ЖКХ, морские объекты |
| Эпоксидная | Максимальная прочность, CFRP | Конструкционные профили, электротехника |
Линии ХАПУЛ работают со всеми тремя типами смол. При заказе оборудования укажите планируемый тип связующего — это влияет на конфигурацию ванны пропитки и температурный профиль формы.
Помимо основного связующего в смесь вводят инициаторы (пероксиды), ускорители полимеризации, наполнители (карбонат кальция, гидроксид алюминия) для снижения усадки и стоимости, пигменты и огнезащитные добавки. Состав подбирают под скорость линии: при высокой скорости тяги требуются более активные системы отверждения. Ванна пропитки ХАПУЛ поддерживает стабильный уровень и температуру смеси — это критично для воспроизводимости свойств профиля от партии к партии.
Перед запуском нового профиля рекомендуется провести технологические испытания на образцах — ХАПУЛ выполняет их на своей площадке или на объекте заказчика в рамках пусконаладки.
Роль фильеры
Фильера (пултрузионная форма, матрица, pultrusion die) — ключевой инструмент процесса. Это стальная деталь с полостью точного сечения профиля, установленная на нагревательном столе. Именно в фильере происходит окончательное формование и полимеризация изделия.
Качество фильеры определяет:
- Геометрическую точность — размеры, прямолинейность, отсутствие коробления;
- Качество поверхности — шероховатость, отсутствие дефектов, необходимость постобработки;
- Скорость выпуска — длина и профиль нагрева формы влияют на максимальную скорость тяги;
- Ресурс оснастки — износ полости, стойкость к абразивному действию наполнителей.
ХАПУЛ изготавливает формы из инструментальных сталей P20, 40Cr, 38CrMoAl, H13 с ЧПУ-обработкой, термообработкой, шлифовкой и хромированием. Одно- и многополостные фильеры поставляются для линий ХАПУЛ и для оборудования сторонних производителей.
Фильера работает в паре с преформером: преформер предварительно собирает пакет волокон в сечение, близкое к профилю, снижая сдвиг и улучшая качество поверхности. Без согласованной пары преформер + форма сложные сечения (швеллер, арматура с рифлением) получить стабильно невозможно.
Рекомендуем заказывать пултрузионную форму у того же поставщика, что и линию: инженеры ХАПУЛ передают готовые температурные рецепты и сокращают пусконаладку.
Преимущества пултрузии перед другими методами
Пултрузия занимает особую нишу среди технологий производства композитов. Ниже — сравнение с альтернативными методами.
| Критерий | Пултрузия | Ручная выкладка | RTM / прессование | Экструзия термопластов |
|---|---|---|---|---|
| Непрерывность процесса | Полная | Пакетная | Пакетная / циклическая | Непрерывная |
| Стабильность сечения | Высокая (постоянное) | Средняя | Высокая (в пределах партии) | Высокая |
| Производительность | Высокая | Низкая | Средняя | Высокая |
| Доля ручного труда | Низкая | Высокая | Средняя | Низкая |
| Армирование волокном | Непрерывное, ориентированное | Гибкое, но трудоёмкое | Ограничено формой | Частично |
| Смена профиля | Замена формы | Новая оснастка | Новая оснастка | Смена фильеры |
| Типичные изделия | Балка, арматура, лоток | Крупные детали | Детали сложной формы | Профиль, труба |
Ключевые преимущества пултрузии:
- Высокая прочность при малом весе — непрерывные волокна ориентированы вдоль профиля;
- Коррозионная и химическая стойкость — полимерная матрица защищает волокна;
- Стабильная геометрия — сечение неизменно на всей длине изделия;
- Автоматизация — процесс управляется PLC/HMI, минимум операторов (1–2 в смену);
- Экономичность при серийном выпуске — низкая себестоимость единицы при больших объёмах;
- Широкий диапазон сечений — от стержня 3×3 мм до балки 200×200 мм и более через смену формы.
Области применения
Технология пултрузии нашла применение в отраслях, где важны прочность, лёгкость, стойкость к коррозии и электроизоляция.
Строительство и ЖКХ. Стеклопластиковая арматура для железобетона, балки и швеллеры для каркасов, фасадные профили, элементы ограждений. FRP-арматура не корродирует в агрессивных средах и не создаёт электромагнитных помех — важно для медицинских объектов с томографией и сооружений с чувствительным электрооборудованием.
Энергетика. Опоры ЛЭП, кабельные лотки и короба, изоляторы, профили для солнечных конструкций. Композитные изделия выдерживают влажность, перепады температур и ультрафиолет без потери свойств. Пултрузионные лотки легче металлических, не требуют заземления и не ржавеют в открытых установках.
Транспорт и инфраструктура. Элементы мостовых и пешеходных настилов, поручни, профили для железнодорожной инфраструктуры, компоненты облегчённых конструкций. Снижение массы конструкции упрощает монтаж и снижает нагрузку на опоры.
Химическая промышленность. Профили и настилы для объектов с агрессивными средами — винилэфирные и эпоксидные системы обеспечивают длительный срок службы. Пултрузионные настилы применяют на химических площадках вместо металла, подверженного коррозии.
Телекоммуникации. Кабельные лотки, мачты, элементы крепления — лёгкие, не требуют антикоррозионной защиты. Профили с отверстиями для крепления кабелей выпускают через многополостные формы.
Электротехника. Профили с высокой электроизоляцией, элементы трансформаторных и распределительных устройств. Эпоксидные системы обеспечивают диэлектрические свойства, необходимые для электротехнических применений.
В каждой отрасли действуют свои нормативы к прочности, огнестойкости и долговечности. ХАПУЛ помогает подобрать материалы и оборудование с учётом требований к конкретному изделию — от лабораторной линии до промышленного комплекса.
Какое оборудование нужно
Для организации производства методом пултрузии требуется согласованный комплекс оборудования. Минимальный состав:
- Стойка для ровинга (creel) — подача и натяжение армирующих материалов;
- Ванна пропитки — насыщение волокон смолой с контролем уровня и температуры;
- Преформер — предварительное формирование пакета волокон;
- Нагревательный стол с пултрузионной формой — полимеризация и формование;
- Тяговый механизм — вытягивание профиля (гидравлический, серво- или гусеничный);
- Летающая пила — резка на заданную длину без остановки;
- Шкаф управления PLC/HMI — автоматика, рецепты, аварийная защита.
На практике все узлы объединяются в пултрузионную линию. Линейка ХАПУЛ включает три серии:
| Серия | Тяга | Применение |
|---|---|---|
| ХАПУЛ-PT | 6 – 60 т | Универсальные линии, крупные сечения, CFRP |
| ХАПУЛ-SV | 20 – 40 т | Энергоэффективные линии с HMI и сервоприводом |
| ХАПУЛ-GT | 3 – 10 т | Компактные цеха, малые профили |
Выбор тягового усилия зависит от площади сечения, типа армирования и скорости выпуска. Для арматуры Ø8–32 мм обычно достаточно 6–40 т; для двутавровых балок — 20–60 т.
ХАПУЛ поставляет:
- полные пултрузионные линии «под ключ»;
- пултрузионные формы отдельно — по чертежу или образцу;
- отдельные узлы для модернизации действующего производства;
- монтаж, пусконаладку, обучение персонала и документацию на русском языке.
Полный каталог оборудования — на отдельной странице. Для расчёта комплекта под ваш профиль отправьте техническое задание: чертёж сечения, тип смолы, планируемые объёмы и условия размещения в цехе.
При проектировании цеха учитывают высоту подъёмных механизмов, место для стойки ровинга (часто на втором ярусе), вентиляцию для отвода летучих компонентов смолы и доступ к форме для обслуживания. ХАПУЛ предоставляет схему размещения оборудования по запросу — это помогает заранее подготовить фундаменты и подвод коммуникаций. Минимальный состав для пилотного производства — гусеничная линия GT с одной формой; для крупносерийного выпуска арматуры или лотков — PT или SV с резервной формой для непрерывности производства при обслуживании.