Назначение и принцип работы
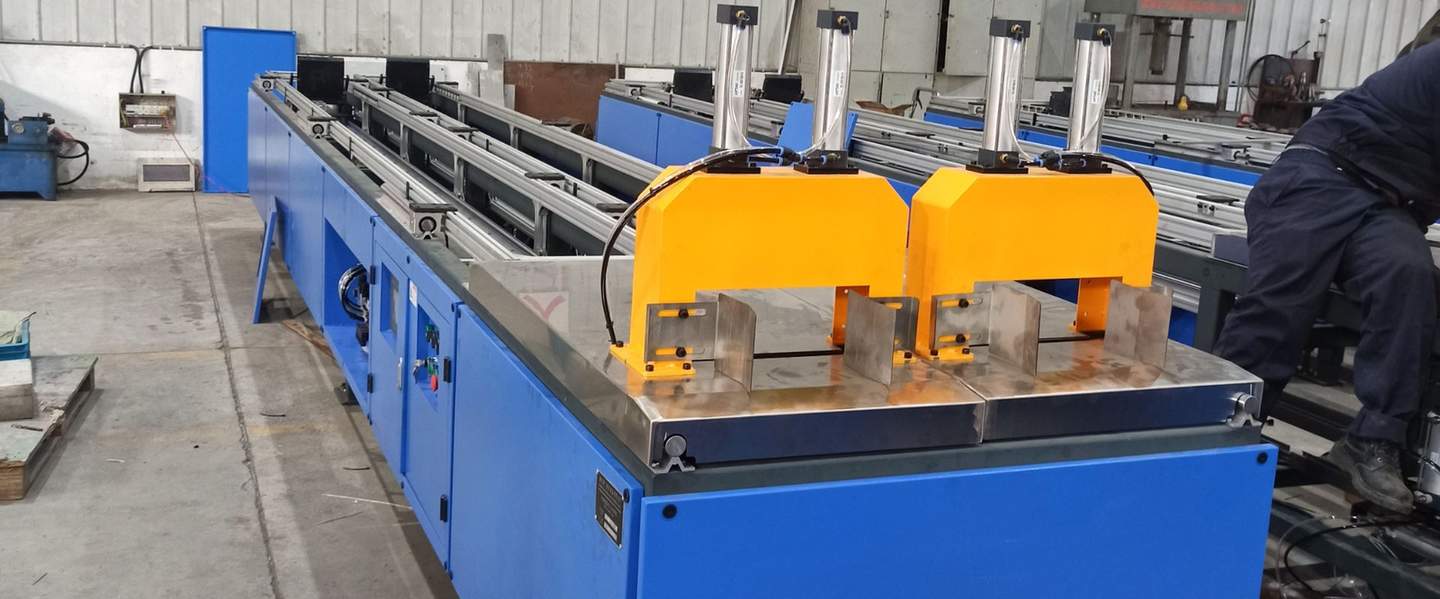
Режущий узел устанавливается после пултрузионной формы и охлаждающего стола. Его задача — отрезать затвердевший профиль на мерные заготовки длиной от нескольких сантиметров до нескольких метров. Узел получает сигнал о длине от энкодера линии и запускает рецикл: пила разгоняется, синхронизируется со скоростью профиля, выполняет рез и возвращается назад. Управление может быть пневматическим или сервоприводным; второй вариант обеспечивает более точное позиционирование и мягкий разгон диска. Для мягких профилей применяются ножевые механизмы, для жёстких — дисковые пилы. После реза система управления может сформировать пакет из заданного числа заготовок и передать сигнал на укладчик или транспортёр готовой продукции.
Конструкция и основные узлы
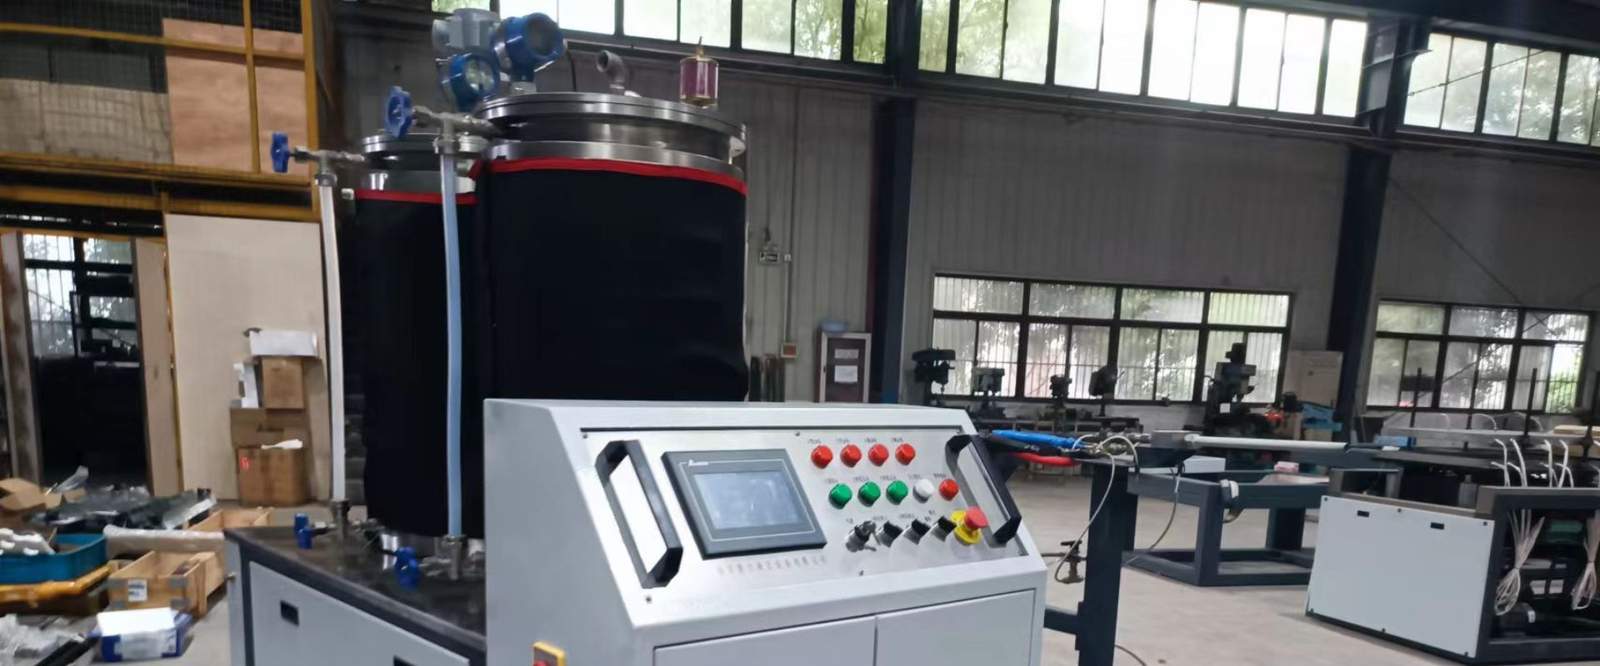
Конструкция включает раму с продольными направляющими, каретку с приводом, шпиндель с режущим диском, устройство фиксации профиля и систему удаления опилок. В пневматическом исполнении перемещение каретки управляется цилиндрами; в сервомоторном — линейный привод с энкодером. Система пылеудаления отсасывает абразивную пыль, образующуюся при резке стеклопластика и углепластика. Для круглых и фигурных профилей используются сменные зажимы и направляющие. Блок управления связан с PLC линии и позволяет задавать длину заготовки, число изделий в пакете и режим работы. Защитные кожухи и система пылеудаления уменьшают загрязнение рабочей зоны и снижают износ направляющих каретки.
Технические параметры
| Параметр | Значение / диапазон |
|---|---|
| Тип реза | лётный (без остановки линии) |
| Привод каретки | пневматический / сервопривод |
| Диаметр пильного диска | 250–500 мм |
| Точность длины | ±1–3 мм |
| Толщина профиля | до 150 мм |
| Высота профиля | до 300 мм |
| Скорость линии | до 1,2 м/мин |
| Управление | PLC, задание с HMI |
Совместимость с линиями ХАПУЛ
Режущий узел поставляется как часть комплектации линий ХАПУЛ и согласуется по производительности.
- ХАПУЛ-PT: Гидравлическая, 6–60 т, 0,1–1,2 м/мин — для средних и крупных сечений, высокое усилие.
- ХАПУЛ-SV: Серво-гидравлическая, 20–40 т, 0,05–1,0 м/мин — энергоэффективность (>70 %), низкий шум (>30 %), HMI.
- ХАПУЛ-GT: Гусеничная, 3–10 т, 0,1–1,2 м/мин — компактная, для малых сечений и ограниченной площади.
| Модель линии | Тип привода реза | Рекомендуемая толщина профиля | Интеграция |
|---|---|---|---|
| ХАПУЛ-PT | сервопривод / пневматический | до 150 мм | общий PLC, энкодер линии |
| ХАПУЛ-SV | сервопривод | до 120 мм | обмен данными с HMI, диагностика |
| ХАПУЛ-GT | пневматический / компактный серво | до 80 мм | компактное исполнение |
Выбор конфигурации под профиль
Конфигурация зависит от материала, формы сечения и требуемой точности.
| Материал / профиль | Тип реза | Точность |
|---|---|---|
| GFRP-стержень, уголок, швеллер | дисковая пила | ±2–3 мм |
| CFRP-профиль | дисковая пила с пылеудалением | ±1–2 мм |
| Мягкий FRP-профиль / лента | ножевой механизм | ±1 мм |
| Труба / полый профиль | дисковая пила + зажимы | ±2 мм |
При высокой производительности выбирают сервопривод: он обеспечивает короткий цикл реза и стабильную точность на скоростях до 1,0 м/мин. Для небольших сечений и ограниченного бюджета достаточно пневматической версии. Длина заготовки, число резов в минуту и тип пакетировки согласовываются с общей логикой пултрузионной линии.
Обслуживание и типичный ресурс
Плановое обслуживание режущего узла включает проверку заточки диска, замену изношенных подшипников шпинделя, смазку направляющих каретки и очистку системы пылеудаления. Пневмоцилиндры осматривают на утечки ежемесячно, сервопривод — проверяют калибровку раз в квартал. Режущий диск служит 2–6 месяцев в зависимости от абразивности профиля, шпиндель и каретка — 5–8 лет. Сервисная служба ХАПУЛ поставляет оригинальные диски и расходники. Своевременная замена изношенных подшипников и проверка пневмосистемы снижают вибрацию пилы и повышают точность реза.
Преимущества комплектации ХАПУЛ
- Совместимость с линиями PT, SV и GT из единого каталога оборудования.
- Резка без остановки линии повышает производительность и снижает отходы.
- Сервопривод и точное управление с PLC обеспечивают повторяемость длины.
- Русскоязычная документация и техническая поддержка.
- Поставка с пылеудалением и защитными кожухами по стандартам безопасности.
- Возможность адаптации под существующие линии других производителей при наличии энкодера и PLC.
Частые вопросы
Какая точность резки достижима?
Стандартная точность составляет ±2–3 мм при пневматическом приводе и ±1–2 мм при сервоприводе. Для особо ответственных деталей возможна комплектация линейным энкодером и системой компенсации люфта.
Можно ли резать профиль на линии без остановки?
Да, именно для этого используется лётная пила. Каретка движется синхронно с профилем, выполняет рез и возвращается в исходное положение, не замедляя основное оборудование.
Как часто менять пильный диск?
Ресурс диска зависит от материала профиля и скорости резки. Для стеклопластика обычно 2–4 месяца, для углепластика — до 6 месяцев. Признаки затупления: повышенный шум, заусенцы на срезе, увеличение времени реза.
Какие профили можно резать?
Прямые, угловые, швеллерные, трубчатые и панельные профили из GFRP, CFRP и базальтопластика. Для каждой формы подбирается сменный зажим и диаметр диска.
Можно ли использовать узел на уже действующей линии?
Да, при условии наличия сигнала скорости от энкодера и интерфейса с PLC. Инженеры ХАПУЛ выполняют монтаж, настройку длины и обучение оператора.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП · Каталог комплектующих
Запросить расчёт: отправьте чертёж профиля или описание задачи на /zapros-kp.