
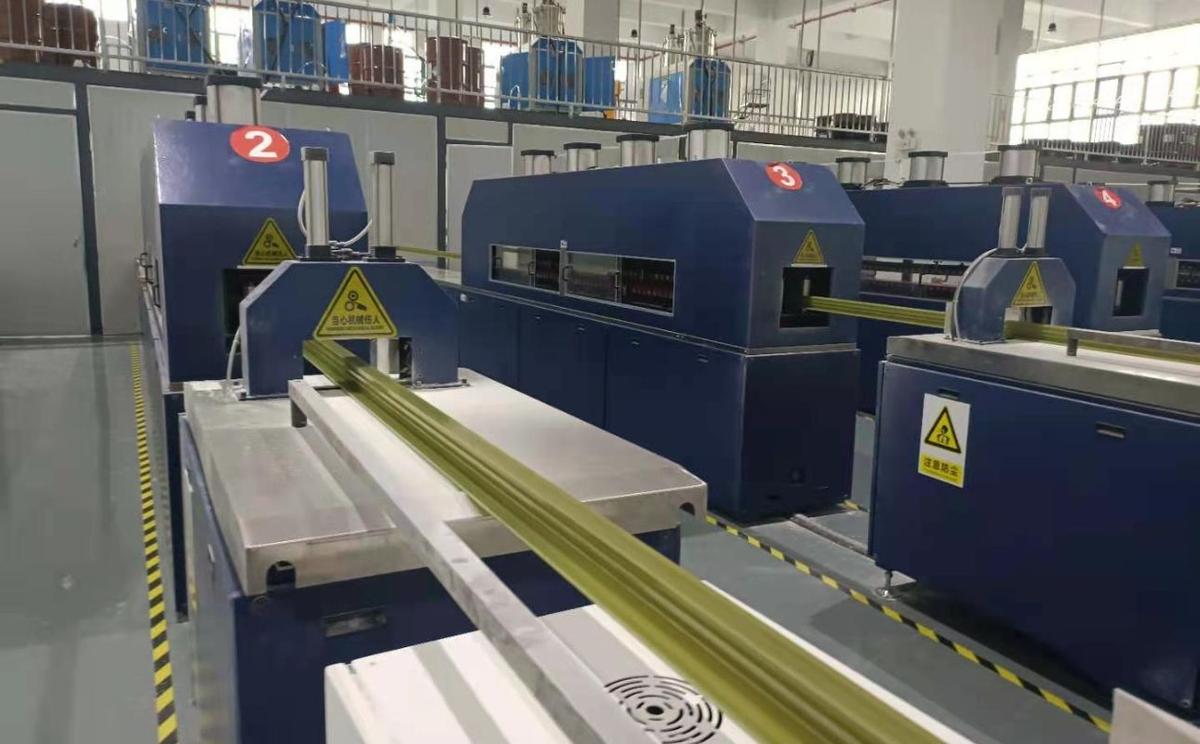
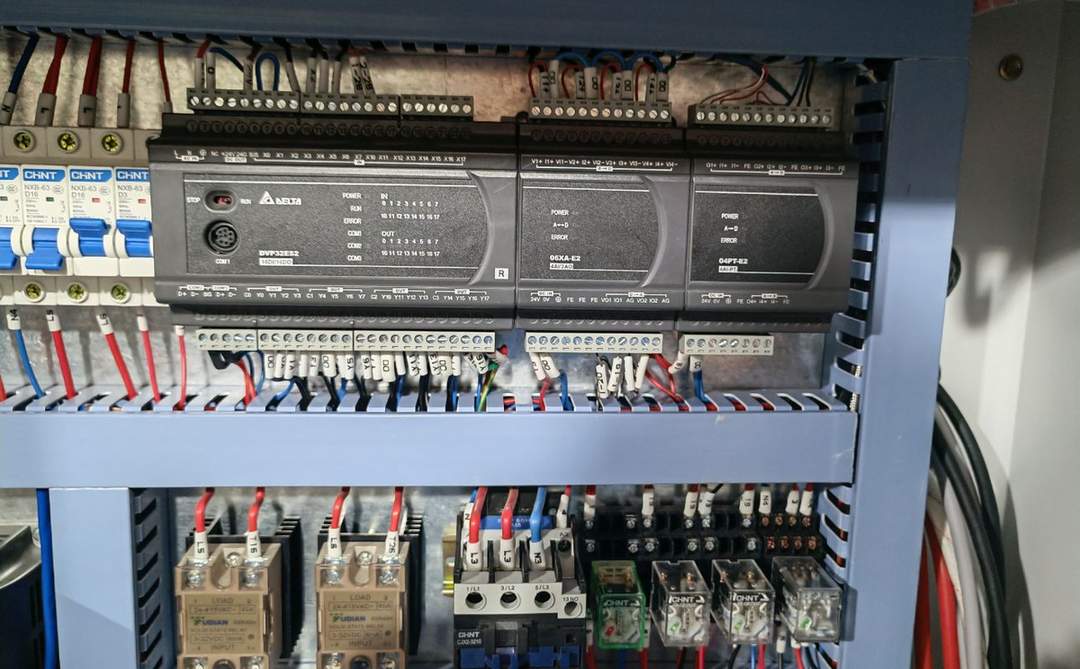
Что такое пултрузионная линия
Пултрузионная линия — это комплекс оборудования для непрерывного формования профилей из полимерных композитов методом вытягивания (pultrusion). Армирующие волокна пропитываются связующим, проходят через нагретую форму (матрицу), где происходит полимеризация, и вытягиваются тяговым механизмом с постоянной скоростью. На выходе профиль охлаждается и нарезается на заданную длину.
В отраслевой практике термины «пултрузионная линия», «пултрузионная машина» (pultrusion machine) и «пултрудер» часто используются как синонимы. Технически линия включает не только тяговый агрегат, но и всю вспомогательную оснастку: стойку для ровинга, ванну пропитки, преформер, нагревательный стол, систему управления и резки. Именно согласованная работа всех узлов определяет стабильность геометрии профиля и качество поверхности.
Линии ХАПУЛ рассчитаны на промышленную эксплуатацию в условиях российских и снг-предприятий: напряжение сети 380 В / 50 Гц, русскоязычный интерфейс HMI, документация и маркировка на русском языке. Диапазон тягового усилия 6–60 т (серии PT и SV) и 3–10 т (серия GT) позволяет закрыть задачи от лабораторных и пилотных линий до крупносерийного выпуска строительных и энергетических профилей.
| Термин (RU) | Термин (EN) | Значение |
|---|---|---|
| Пултрузионная линия | Pultrusion line | Полный комплекс оборудования |
| Пултрузионная машина | Pultrusion machine | Синоним линии в торговой практике |
| Форма / матрица | Pultrusion die / mold | Инструмент с полостью профиля |
| Тяговое усилие | Pulling force | Сила, необходимая для вытягивания профиля |
Подробнее о технологии процесса — на странице технология пултрузии. Каталог всех узлов — в разделе пултрузионное оборудование.
Принцип работы
Процесс пултрузии на линии ХАПУЛ включает четыре основных этапа, которые выполняются непрерывно и синхронно.
1. Размотка и подача армирующих материалов. Ровинг, стекломат или сшитый мат снимаются со стойки (creel), проходят через направляющие ролики и систему натяжения. Многоярусная стойка позволяет одновременно подавать десятки нитей ровинга — это критично для профилей с высоким содержанием стекловолокна.
2. Пропитка связующим. Армирующий пакет погружается в ванну со смолой. Контролируются уровень, температура и при необходимости вязкость. Для эпоксидных систем применяют подогреваемые ванны с циркуляцией; для полиэфирных — стандартные пропиточные ванны с датчиком уровня.
3. Формование и полимеризация. Пропитанный пакет проходит через преформер, который предварительно формирует сечение, затем — через пултрузионную форму, установленную на нагревательном столе. Нагревательный стол разделён на независимые зоны с точностью поддержания температуры ±1 °C (для серий PT и SV). Внутри формы смола полимеризуется, и профиль приобретает окончательную геометрию.
4. Тяга, охлаждение и резка. Затвердевший профиль захватывается тяговым (гидравлическим, серво-гидравлическим или гусеничным) механизмом и вытягивается с постоянной скоростью 0,05–1,2 м/мин в зависимости от серии. Летающая пила отрезает профиль на заданную длину без остановки линии.
Скорость тяги, температура зон формы и расход смолы взаимосвязаны: при увеличении скорости необходимо повышать температуру или длину нагревательной зоны, а также тяговое усилие. Шкаф управления PLC или HMI фиксирует параметры процесса, обеспечивает аварийную сигнализацию и архивирование рецептов — это особенно важно при выпуске сертифицируемой арматуры и профилей для строительства.
На практике технолог подбирает «рецепт» под каждый профиль: температуру каждой зоны формы, скорость тяги, уровень смолы в ванне и натяжение ровинга. После выхода на стабильный режим параметры сохраняются в памяти контроллера — при следующем запуске того же профиля настройка занимает минимальное время. При смене сечения или смолы требуется новая наладка; именно поэтому мы рекомендуем заказывать форму и линию у одного поставщика — инженеры ХАПУЛ передают готовые рецепты вместе с оборудованием.
Типовая схема размещения узлов на производственной площадке: стойка ровинга — в начале линии, далее ванна пропитки и преформер, затем нагревательный стол с формой длиной от 0,6 до 2,5 м и более, после формы — участок выдержки и охлаждения, тяговый механизм и летающая пила. Общая длина линии зависит от серии и конфигурации; для GT она может уместиться на площади от 25–30 м², для PT с большим усилием — от 50–80 м² и более.
Серии оборудования ХАПУЛ
Линейка ХАПУЛ включает три серии, каждая из которых оптимизирована под определённый диапазон сечений, требования к энергоэффективности и площадь цеха.
ХАПУЛ-PT — гидравлическая линия
Классическая гидравлическая серия PT — наиболее универсальное решение для производства FRP-, GFRP- и CFRP-профиля. Ступенчатая регулировка скорости и давления обеспечивает стабильную работу на больших сечениях: швеллер, двутавровая балка, труба, листовой профиль, стеклопластиковая арматура.
Гидравлический зажим выдерживает высокие нагрузки при вытягивании толстых профилей и композитов с углеродным волокном. Управление на базе PLC или реле — надёжное и понятное для персонала с опытом работы на гидравлических прессах. Серия PT — оптимальный выбор, когда требуется максимальное тяговое усилие до 60 т при умеренном бюджете. Линии PT успешно работают на предприятиях по выпуску арматуры, кабельных лотков и мостовых элементов — там, где важна предсказуемость и ремонтопригодность гидравлики.
| Параметр | Значение |
|---|---|
| Модель | ХАПУЛ-PT |
| Тип тяги | Гидравлическая |
| Тяговое усилие | 6 – 60 т |
| Скорость тяги | 0,1 – 1,2 м/мин |
| Температура формы | 0 – 250 °C, ±1 °C |
| Система управления | PLC / реле |
| Типичное применение | Швеллер, балка, арматура, труба |
| Энергопотребление | Стандартное для класса |
| Занимаемая площадь | Средняя / большая |
ХАПУЛ-SV — серво-гидравлическая линия
Серво-гидравлическая серия SV оснащена серводвигателем, который снижает энергопотребление более чем на 70 % и уровень шума более чем на 30 % по сравнению с классической гидравлической линией. Точное управление скоростью и усилием реализовано через HMI-панель, PLC и сервопривод.
Серия SV рекомендуется для предприятий, где важны энергоэффективность, низкий шум в цехе и воспроизводимость параметров процесса. HMI ведёт архив рецептов — удобно при частой смене профилей. Тяговое усилие 20–40 т покрывает большинство промышленных сечений: крупные балки, швеллеры, многопустотные плиты, арматура повышенной прочности.
| Параметр | Значение |
|---|---|
| Модель | ХАПУЛ-SV |
| Тип тяги | Серво-гидравлическая |
| Тяговое усилие | 20 – 40 т |
| Скорость тяги | 0,05 – 1,0 м/мин |
| Температура формы | 0 – 250 °C, ±1 °C |
| Система управления | HMI + PLC + сервопривод |
| Типичное применение | Крупные сечения, энергоэффективные линии |
| Энергопотребление | Снижено более чем на 70 % |
| Занимаемая площадь | Средняя |
ХАПУЛ-GT — гусеничная линия
Гусеничная серия GT — компактная линия тяговым усилием 3–10 т для предприятий с ограниченной площадью цеха. Гусеничный зажим обеспечивает равномерное распределение давления на профиль, что важно для тонкостенных и малых сечений: стержень, полоса, уголок малого размера, электротехнический профиль.
Цифровой контроль тяги, температуры и усилия зажима реализован на базе частотного преобразователя (VFD) и PLC. GT-линия подходит для пилотных производств, выпуска мелкосерийной продукции и участков, где нет возможности разместить полноразмерную гидравлическую линию.
| Параметр | Значение |
|---|---|
| Модель | ХАПУЛ-GT |
| Тип тяги | Гусеничная |
| Тяговое усилие | 3 – 10 т |
| Скорость тяги | 0,1 – 1,2 м/мин |
| Температура формы | 0 – 250 °C |
| Система управления | VFD + PLC |
| Типичное применение | Тонкий профиль, стержень, компактные цеха |
| Энергопотребление | Низкое |
| Занимаемая площадь | Компактная |
Сравнение серий
Выбор серии зависит от сечения профиля, требуемой скорости, бюджета и условий размещения оборудования. Ниже — сводное сравнение трёх серий ХАПУЛ.
| Критерий | ХАПУЛ-PT | ХАПУЛ-SV | ХАПУЛ-GT |
|---|---|---|---|
| Тип тяги | Гидравлическая | Серво-гидравлическая | Гусеничная |
| Тяговое усилие | 6 – 60 т | 20 – 40 т | 3 – 10 т |
| Скорость тяги | 0,1 – 1,2 м/мин | 0,05 – 1,0 м/мин | 0,1 – 1,2 м/мин |
| Управление | PLC / реле | HMI + PLC + серво | VFD + PLC |
| Температура формы | ±1 °C | ±1 °C | Стандартный контроль |
| Энергоэффективность | Базовая | Высокая (−70 % к PT) | Высокая |
| Уровень шума | Стандартный | Снижен более чем на 30 % | Низкий |
| Занимаемая площадь | Большая | Средняя | Компактная |
| Лучше всего для | Крупные сечения, CFRP, макс. тяга | Средние и крупные сечения, серийное производство | Малые сечения, ограниченный цех |
| Архив рецептов | Опционально | Да (HMI) | Базовый |
| Ориентир бюджета | от $35 000 | от $55 000 | от $22 000 |
Если вы выпускаете арматуру диаметром 8–32 мм — достаточно линии 3–20 т. Для двутавровых балок и швеллеров высотой 100–200 мм — 20–60 т. Наши инженеры выполнят расчёт по чертежу профиля; отправьте заявку через форму запроса КП.
При выборе между PT и SV с одинаковым тяговым усилием учитывайте режим работы: при односменной работе 8 часов в сутки экономия электроэнергии на SV может окупить разницу в цене за 2–4 года; при трёхсменной работе срок окупаемости сокращается. Для пилотных проектов и малого тиража чаще выбирают GT или PT с минимальным усилием — это снижает первоначальные инвестиции без потери качества на простых профилях.
Состав поставки
Пултрузионная линия ХАПУЛ поставляется в комплектации, достаточной для запуска производства. Состав может быть расширен или сокращён в зависимости от задач заказчика.
| № | Узел / услуга | Описание | Входит в базовую поставку |
|---|---|---|---|
| 1 | Стойка для ровинга | Многоярусная подача армирующих материалов | Да |
| 2 | Ванна пропитки | Пропитка смолой, контроль уровня | Да |
| 3 | Преформер | Предварительное формирование пакета волокон | Да |
| 4 | Нагревательный стол | Модульные зоны нагрева формы | Да |
| 5 | Пултрузионная форма | Матрица под профиль заказчика | По согласованию |
| 6 | Тяговой механизм | Гидравлический, серво- или гусеничный | Да |
| 7 | Летающая пила | Резка на длину без остановки | Да |
| 8 | Шкаф управления | PLC / HMI, аварийная сигнализация | Да |
| 9 | Монтаж | Сборка и установка на объекте | Да |
| 10 | Пусконаладка | Настройка параметров, первые образцы | Да |
| 11 | Обучение | 2 оператора + технолог | Да |
| 12 | Документация | Руководства, схемы — на русском | Да |
Форму можно заказать отдельно или в комплекте с линией — рекомендуем единый поставщик пултрузионных форм и линии ХАПУЛ для гарантии совместимости и сокращения сроков запуска.
Технические характеристики
Сводная таблица технических параметров линейки ХАПУЛ. Точные значения уточняются при подборе конфигурации под конкретный профиль.
| Параметр | PT | SV | GT |
|---|---|---|---|
| Тяговое усилие, т | 6 – 60 | 20 – 40 | 3 – 10 |
| Скорость тяги, м/мин | 0,1 – 1,2 | 0,05 – 1,0 | 0,1 – 1,2 |
| Температура формы, °C | 0 – 250 | 0 – 250 | 0 – 250 |
| Точность температуры | ±1 °C | ±1 °C | — |
| Напряжение питания | 380 В / 50 Гц | 380 В / 50 Гц | 380 В / 50 Гц |
| Типы смол | Полиэфир, винилэфир, эпоксид | Полиэфир, винилэфир, эпоксид | Полиэфир, винилэфир, эпоксид |
| Армирующие материалы | Ровинг, мат, ткань | Ровинг, мат, ткань, CFRP | Ровинг, мат |
| Длина нагревательной зоны | По расчёту | По расчёту | По расчёту |
| Интерфейс оператора | Русский | Русский (HMI) | Русский |
| Защита от перегрузки | Да | Да | Да |
| Мощность привода тяги, кВт | 15 (гидравлический насос) | 15 (сервопривод) | уточняется |
| Габариты (Д×Ш×В), мм | уточняется | уточняется | уточняется |
| Масса, кг | уточняется | уточняется | уточняется |
| Число прижимов (нитей) | уточняется | уточняется | уточняется |
Линии совместимы с формами ХАПУЛ и, при наличии технического задания, с матрицами сторонних производителей. Максимальная длина формы и количество нагревательных зон определяются скоростью выпуска и типом смолы.
Для каких изделий
Пултрузионные линии ХАПУЛ применяются в строительстве, энергетике, транспортной инфраструктуре и промышленности. Ниже — основные группы изделий и рекомендуемые серии.
Строительство и гражданское строительство. Стеклопластиковая арматура для железобетона (диаметры 4–32 мм), профили для систем утепления фасадов, крепёжные элементы, направляющие и обрамления. Для арматуры и средних профилей — PT или GT; для крупных листовых профилей — PT с усилием 20–60 т.
Энергетика. Профили для кабельных лотков, обрамления солнечных панелей, несущие элементы для наземных и крышных установок, диэлектрические стержни. Требования к электроизоляции и погодостойкости учитываются при подборе смолы и формы.
Транспортная инфраструктура. Ограждения и барьерное ограждение, элементы мостовых конструкций, настилы, профили для сигнальных и осветительных систем. Крупные сечения — серия PT или SV.
Промышленность и химическая стойкость. Профили для агрессивных сред (винилэфирные и эпоксидные смолы), направляющие, элементы технологических линий, химостойкие лестницы и настилы. При работе с эпоксидом и высокими температурами формы изготавливаются из сталей повышенной термостойкости — H13 или 38CrMoAl с азотированием.
Углеродные композиты (CFRP). Для профилей с углеродным волокном требуется повышенное тяговое усилие и точный контроль температуры — серии PT (до 60 т) и SV с HMI-контролем. Скорость выпуска CFRP-профилей обычно ниже, чем для GFRP, но стоимость изделия выше — стабильность процесса критична.
Электротехника и слаботочные системы. Диэлектрические профили, кабельные короба, элементы антенных опор и несущих конструкций для оборудования связи. Здесь важны однородность пропитки и отсутствие пустот — форма и преформер проектируются с повышенным вниманием к распределению ровинга.
При выборе линии под новое производство мы рекомендуем начать с описания целевого профиля и планируемого объёма выпуска в месяц. Это позволяет сразу определить необходимое тяговое усилие, тип тяги и целесообразность серии SV с точки зрения окупаемости энергосбережения.
| Отрасль | Типичные профили | Рекомендуемая серия |
|---|---|---|
| Строительство | Арматура, швеллер, уголок | PT, GT |
| Энергетика | Лоток, рама, стержень | PT, SV |
| Инфраструктура | Барьер, балка, настил | PT, SV |
| Химия / коррозия | Профиль H-п, труба | PT, SV |
| CFRP | Стойка, профиль | PT, SV |
Для каждого профиля мы проектируем пултрузионную форму с учётом содержания волокна, типа смолы и требуемой скорости выпуска.
Монтаж и пусконаладка
ХАПУЛ выполняет монтаж и пусконаладку пултрузионных линий на территории заказчика в России и странах СНГ. Работы проводятся бригадой наладчиков и технолога после подготовки фундамента и подведения коммуникаций.
Подготовка площадки. Заказчик обеспечивает ровное основание (фундамент или усиленный пол), подвод электропитания 380 В, сжатого воздуха (для пневматических узлов), воды для охлаждения (при необходимости) и вентиляцию цеха. Мы предоставляем схему размещения оборудования и требования к площадке до отгрузки.
Монтаж занимает обычно 3–7 рабочих дней в зависимости от серии и комплектации. Выполняется сборка стойки, ванны, нагревательного стола, установка формы, монтаж тягового механизма, пилы и шкафа управления, прокладка кабельных трасс.
Пусконаладка — ещё 3–7 рабочих дней. Технолог настраивает температурные зоны, скорость тяги, подачу смолы, проверяет качество пропитки и геометрию профиля. Выпускаются первые образцы для согласования с заказчиком.
Обучение персонала. В ходе пусконаладки обучаются 2 оператора и технолог предприятия: работа с HMI или панелью PLC, смена ровинга, контроль параметров, базовое техническое обслуживание, безопасная эксплуатация.
Штатная эксплуатация. Для работы линии в смену достаточно 1–2 операторов. Технолог контролирует рецептуры и качество; механик выполняет плановое обслуживание.
Требования к помещению. Цех должен иметь промышленную вентиляцию — при полимеризации полиэфирных смол выделяются летучие вещества. Рекомендуется температурный режим +15…+35 °C и относительная влажность не выше 70 %. Пол должен выдерживать массу линии и запасов смолы; для серии PT с усилием 40–60 т закладывают фундаментные блоки по нашим чертежам.
Поставки в Россию и СНГ
ХАПУЛ организует поставку пултрузионных линий заказчикам в Российской Федерации, Беларуси, Казахстане и других странах СНГ. Мы сопровождаем проект от расчёта конфигурации до выхода на стабильный выпуск.
Документация. В комплект входят руководство по эксплуатации, электрические и гидравлические схемы, инструкции по техническому обслуживанию, паспорт оборудования — на русском языке. Маркировка шкафа управления, кнопок аварийной остановки и предупреждающих табличек выполняется на русском.
Логистика. Оборудование упаковывается для транспортировки автомобильным или контейнерным транспортом. Сроки доставки зависят от региона и таможенного оформления; мы координируем отгрузку и предоставляем комплект отгрузочных документов.
Таможенное сопровождение. По запросу предоставляем спецификации, коды ТН ВЭД и техническую документацию для декларирования оборудования.
При импорте оборудования в РФ заказчик получает полный пакет для таможенного оформления: контракт, инвойс, упаковочный лист, техническое описание на русском языке. Мы указываем код ТН ВЭД и технические характеристики, необходимые для расчёта пошлин и сертификации.
Поддержка после запуска. После запуска предоставляются консультации технолога по телефону и видеосвязи, помощь в настройке параметров процесса. При необходимости организуем выезд специалиста на объект для решения сложных технологических задач. Консультации включают анализ брака, корректировку температурных зон, рекомендации по смоле и армирующим материалам.
Сопровождение первых месяцев работы. На начальном этапе эксплуатации заказчик нередко расширяет ассортимент профилей или повышает скорость выпуска. Технолог ХАПУЛ помогает адаптировать параметры под новые задачи без простоя производства. При заказе второй формы или модернизации узла линии действует программа лояльности для постоянных клиентов.
Запасные части. Поставляем расходные материалы и запасные узлы: нагревательные элементы, уплотнения, элементы зажима, датчики. Сроки поставки запчастей согласуются отдельно.
Работа с заказчиками из России — одно из ключевых направлений ХАПУЛ. Для расчёта поставки отправьте запрос коммерческого предложения с описанием профиля и планируемых объёмов.
Сроки и стоимость
Сроки производства стандартной пултрузионной линии ХАПУЛ составляют от 45 до 90 рабочих дней с момента согласования технического задания и авансового платежа. Срок зависит от серии, тягового усилия, комплектации и загрузки производства.
Изготовление формы (если заказывается в комплекте) — 15–30 рабочих дней; может выполняться параллельно с производством линии.
Монтаж и пусконаладка на объекте — 6–14 рабочих дней суммарно (монтаж + наладка).
Общий срок от подписания договора до выпуска первых образцов — от 2 до 4 месяцев в типовом проекте. Нестандартные конфигурации, крупные тяговые усилия (50–60 т) или сложные CFRP-профили могут увеличить срок.
Стоимость рассчитывается индивидуально. Ориентировочный диапазон цен на линию (без формы): базовая ХАПУЛ-GT — от $22 000, гидравлическая ХАПУЛ-PT — от $35 000 до $120 000 в зависимости от тягового усилия, серво-гидравлическая ХАПУЛ-SV — от $55 000. Форма оплачивается отдельно (от $2 000 до $15 000 в зависимости от сложности сечения, стали и покрытия). Итоговая цена зависит от:
| Фактор | Влияние на стоимость |
|---|---|
| Серия (PT / SV / GT) | SV дороже PT за счёт сервопривода; GT — компактнее и доступнее |
| Тяговое усилие | Чем выше усилие, тем выше стоимость силовой части |
| Сечение и скорость профиля | Определяют длину нагревательной зоны и мощность |
| Наличие формы в комплекте | Форма — отдельная статья; комплект «линия + форма» выгоднее по срокам запуска |
| Комплектация | Летающая пила, количество зон нагрева, тип HMI |
| Логистика и монтаж | Зависят от региона поставки |
| Количество линий | При заказе нескольких линий — индивидуальные условия |
Мы не публикуем фиксированных прайс-листов: каждый проект уникален. Чтобы получить расчёт, укажите в заявке тип профиля, сечение (или приложите чертёж), планируемую скорость выпуска, тип смолы и регион монтажа. Ответ с предварительной конфигурацией и ориентировочным бюджетом — в течение 1–3 рабочих дней.
Условия оплаты согласуются индивидуально: типовая схема — аванс при подписании договора, промежуточный платёж перед отгрузкой, окончательный расчёт после монтажа и приёмки. Для постоянных партнёров возможны отсрочки и поэтапная поставка оборудования. Гарантия на линию — 12 месяцев с момента ввода в эксплуатацию; на форму — по отдельному соглашению с указанием ресурса полости.
Что получает заказчик в коммерческом предложении: рекомендуемую серию, тяговое усилие, состав поставки, срок производства и монтажа, ориентировочную стоимость без скрытых статей. При необходимости — альтернативный вариант (например, PT vs SV) с пояснением экономического эффекта.
Закажите подбор линии через форму запроса КП или изучите каталог оборудования для выбора комплектации.
Пултрузионная линия для производства композитного профиля — это долгосрочная инвестиция: срок службы основных узлов при правильном обслуживании исчисляется десятилетиями. ХАПУЛ сопровождает заказчика после пуска — консультации технолога, поставка запчастей и изготовление дополнительных форм под расширение ассортимента. Такой подход позволяет российским и снг-заводам последовательно наращивать выпуск FRP-изделий без замены всей линии.