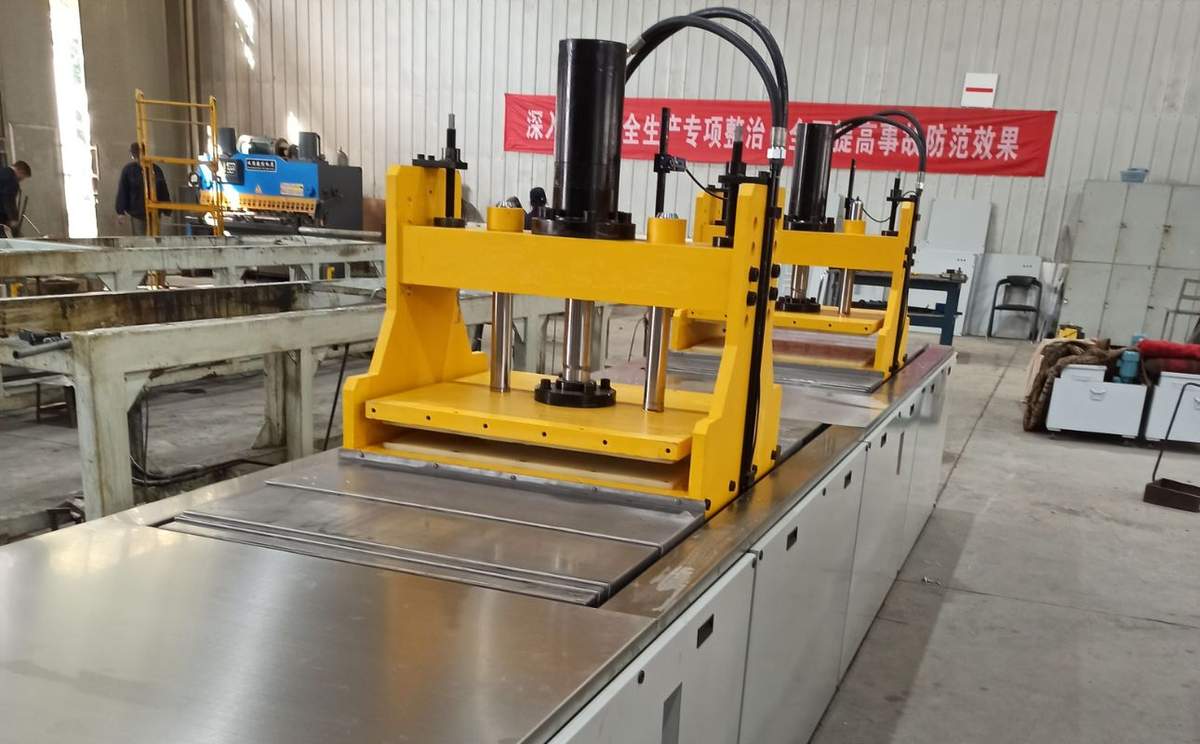

Что такое оборудование для производства стеклопластикового профиля
Под этим термином понимается комплекс машин и узлов, предназначенных для непрерывного изготовления профилей из полимерных композитов с постоянным сечением по всей длине. Сырьём служат стеклянные ровинги, матовая стеклоткань, наполнители, а также смолы — полиэфирные, винилэфирные или эпоксидные. В процессе пултрузии армирующие материалы пропитываются смолой, проходят через нагретую форму, где происходит формование и отверждение, а готовый профиль вытягивается тяговым узлом и нарезается до требуемой длины.
Такое оборудование применяют для выпуска швеллеров, уголков, труб, стержней, лент, планок, лаг и сложных конструкционных сечений. Изделия получаются лёгкими, прочными, коррозионно-стойкими и долговечными, что делает их востребованными в строительстве, энергетике, химической промышленности, транспорте и сельском хозяйстве. Технология позволяет получать профили с минимальным количеством отходов и стабильным качеством на большой скорости. Подробнее о технологии — в разделе технология пултрузии.
Перед запуском линии важно правильно подготовить сырьё. Ровинги должны иметь стабильную линейную плотность, ткани — ровную ширину и отсутствие дефектов. Смола готовится с отвердителем в соответствии с рецептурой, которая зависит от требуемой скорости отверждения и температуры формы. Неправильная подготовка сырья приводит к нестабильному процессу, появлению пористости и снижению прочности профиля.
Состав и принцип работы пултрузионной линии
| Компонент | Назначение | Ключевые параметры |
|---|---|---|
| Размоточный узел | Подача ровингов и тканей в линию | Количество бобин, натяжение, ширина |
| Ванна импрегнации | Пропитка арматуры смолой | Объём, способ подачи смолы, длина |
| Формующая система | Формование и отверждение профиля | Сталь, число зон нагрева, геометрия |
| Тяговый узел | Непрерывная вытяжка профиля | Тяговое усилие, скорость, тип зажима |
| Станция резки | Отрезка готового профиля | Тип пилы, точность реза, автоматика |
| Система управления | Автоматика и контроль процесса | HMI, рецепты, аварийная защита, сбор данных |
Полный комплекс называют пултрузионной линией. Её конфигурация зависит от геометрии профиля, требуемой производительности, типа смолы и условий эксплуатации. Производство начинается с подготовки армирующих материалов. Ровинги и ткани устанавливаются на размоточных стойках, после чего подаются в ванну импрегнации. В ванне стекло пропитывается смолой с добавлением отвердителя и при необходимости пигментов. Степень пропитки влияет на прочность готового изделия: избыточная смола увеличивает вес и стоимость, а недостаточная — снижает прочность и может привести к расслоению.
После пропитки заготовка проходит через форму — металлическую матрицу с внутренним профилем, соответствующим сечению изделия. Форма разбита на температурные зоны, каждая из которых нагревается до оптимальной температуры отверждения. Внутри формы смола полимеризуется, и профиль приобретает заданную форму и прочность. Процесс непрерывен: заготовка постоянно подаётся с одной стороны, а готовый профиль выходит с другой. Длина формы зависит от скорости линии и времени отверждения смолы.
Тяговый узел обеспечивает равномерное движение профиля. Затем следует станция резки, где изделие нарезается на мерные заготовки. Вся линия синхронизирована системой управления, которая отслеживает скорость, температуру, усилие и другие параметры. Правильная настройка каждого этапа позволяет получать стабильное качество по всей длине профиля. Современные системы управления сохраняют рецепты, что упрощает повторный запуск и снижает время на переналадку.
Линейка ХАПУЛ: серии и выбор
| Серия | Тип привода | Тяговое усилие | Скорость | Применение |
|---|---|---|---|---|
| ХАПУЛ-PT | Гидравлический | 6–60 т | 0,1–1,2 м/мин | Средние и крупные сечения |
| ХАПУЛ-SV | Серво-гидравлический | 20–40 т | 0,05–1,0 м/мин | Энергоэффективное производство |
| ХАПУЛ-GT | Гусеничный | 3–10 т | 0,1–1,2 м/мин | Малые сечения, компактные площадки |
Серия ХАПУЛ-PT — универсальное решение для большинства промышленных задач. Гидравлический привод обеспечивает стабильное высокое усилие и позволяет работать с тяжёлыми профилями. Скорость регулируется в широком диапазоне, что даёт возможность подобрать режим под конкретную смолу и сечение. Рама линии выполнена с запасом прочности, что снижает вибрацию и повышает точность геометрии профиля. Эта серия подходит для заказчиков, которые планируют выпускать широкий ассортимент сечений на одной линии.
Серия ХАПУЛ-SV построена на серво-гидравлическом приводе. По сравнению с классической гидравликой она потребляет меньше энергии — КПД превышает 70 %, уровень шума снижен более чем на 30 %. Управление осуществляется через HMI-панель, где оператор задаёт рецепты, контролирует температуру зон формы и видит текущие параметры процесса. Эта серия выгодна при крупносерийном производстве, где энергопотребление и акустический комфорт имеют значение. Быстрое переключение между рецептами сокращает время простоя при смене профиля.
Серия ХАПУЛ-GT — компактная гусеничная линия для малых сечений. Она занимает мало места, проста в обслуживании и подходит для запуска производства без крупных капитальных затрат. При необходимости линию можно дооснастить дополнительными модулями, например, второй ванной импрегнации или системой дозирования смолы. GT хорошо подходит для лабораторий, небольших цехов и выпуска пробных партий перед масштабированием.
Где применяется стеклопластиковый профиль
Профили из стеклопластика используются в самых разных отраслях. В строительстве их применяют для армирования бетона, изготовления опалубки, лесов, ограждений и несущих конструкций. В энергетике — для изоляторов, кабельных лотков и опор ЛЭП. Химическая промышленность использует коррозионно-стойкие профили для лестниц, площадок обслуживания и каркасов оборудования.
Транспортная отрасль применяет стеклопластиковые профили для внутренней обшивки салонов, рам и деталей, где важно снижение веса. В сельском хозяйстве из таких профилей изготавливают стойки для теплиц, опоры для виноградников и элементы животноводческих комплексов. Водоснабжение и очистка стоков используют профили для лотков, решёток и конструкций, контактирующих с агрессивными средами. Универсальность материала объясняет устойчивый спрос на оборудование для его производства.
Как подобрать оборудование
Выбор оборудования для производства стеклопластикового профиля начинается с анализа чертежа изделия. Необходимо учитывать геометрию сечения, толщину стенок, допуски, материал арматуры и планируемый объём выпуска. От этих данных зависят тяговое усилие, длина и конфигурация формы, число зон нагрева, производительность ванны импрегнации и тип системы управления.
Важно также определить тип смолы. Полиэфирные смолы наиболее распространены и имеют хорошую экономику. Винилэфирные обеспечивают повышенную химическую стойкость. Эпоксидные дают максимальную прочность, но требуют более точного температурного контроля. Линия ХАПУЛ настраивается под любую из этих систем, поэтому заказчик не привязан к конкретному поставщику смол.
Площадка цеха, высота потолков, наличие вентиляции и электроснабжения также влияют на компоновку линии. Специалисты ХАПУЛ готовят планировочное решение и рекомендации по подготовке помещения. На стадии проектирования согласовываются требования к безопасности и эргономике рабочих мест. Мы также рекомендуем провести пробную прокатку профиля до запуска серийного производства, чтобы скорректировать рецептуру и режимы.
Эксплуатация и обслуживание
Регулярное обслуживание оборудования для производства стеклопластикового профиля продлевает срок службы узлов и сохраняет стабильность качества. Ежедневное обслуживание включает очистку ванны импрегнации, проверку уровня смолы, контроль натяжения ровингов и визуальный осмотр формы. После остановки линии форму необходимо очистить от остатков смолы, чтобы избежать пригорания и повреждения рабочей поверхности.
Тяговый узел требует периодической проверки состояния зажимных механизмов и гидравлической системы. Резка нуждается в контроле износа пилы и настройке точности реза. Система управления позволяет вести журнал параметров и выявлять отклонения до появления брака. ХАПУЛ обучает персонал базовым операциям по обслуживанию и предоставляет рекомендации по замене расходников.
Почему ХАПУЛ
Компания ХАПУЛ специализируется на пултрузионном оборудовании и сопутствующих компонентах. Мы проектируем линии под конкретный профиль заказчика, изготавливаем формы из инструментальных сталей и обеспечиваем пусконаладку на объекте. Вся документация — паспорта, инструкции, схемы — предоставляется на русском языке.
Перед отгрузкой оборудование проходит заводские испытания. Операторы заказчика могут принять участие в FAT, проверить работу линии на своём профиле и задать вопросы инженерам. Мы также обучаем персонал управлению линией, замене расходников и базовому техническому обслуживанию. Программа обучения включает теоретическую часть и практические занятия на работающем оборудовании.
Логистика оформляется с учётом требований таможенного союза ЕАЭС. Оборудование упаковывается для морской и автомобильной перевозки, комплектуется упаковочными листами и экспортной документацией. Мы сопровождаем поставки в Россию, Казахстан, Беларусь и другие страны СНГ. После ввода в эксплуатацию остаёмся на связи для консультаций по технологии и запасным частям.
Частые вопросы
Можно ли заказать только форму?
Да. Изготовление пултрузионных форм — отдельное направление ХАПУЛ. Срок изготовления обычно составляет 15–30 рабочих дней в зависимости от сложности сечения. Подробности — в разделе пултрузионная форма.
Какие сечения можно производить?
Швеллеры, уголки, трубы, стержни, планки, ленты, лаги, профили сложной формы. Главное условие — постоянное сечение по длине изделия.
Есть ли опыт поставок в РФ?
Да. Мы регулярно поставляем оборудование в Россию и страны СНГ, оформляем экспортную документацию и адаптируем инструкции под требования заказчика.
Нужна ли ваша смола?
Нет. Линия настраивается под полиэфирные, винилэфирные и эпоксидные системы заказчика. Мы лишь рекомендуем режимы отверждения.
Сколько стоит линия?
Фиксированный прайс не публикуется. Стоимость зависит от сечения профиля, тягового усилия, комплектации и условий доставки. Актуальное предложение можно получить через запрос КП.
Какой персонал нужен для работы?
Для управления линией достаточно оператора и технолога. После обучения персонал способен самостоятельно запускать линию, менять рецепты и выполнять ежедневное обслуживание.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Запросить расчёт: отправьте чертёж профиля или описание задачи на /zapros-kp.