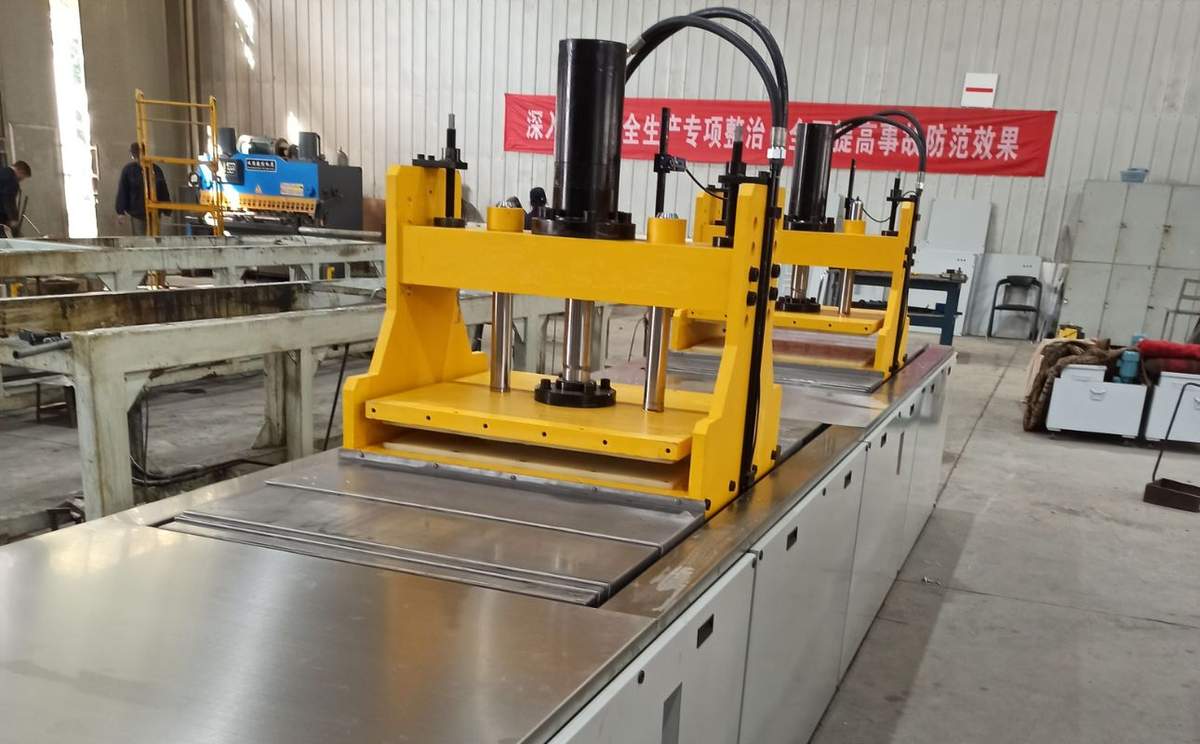
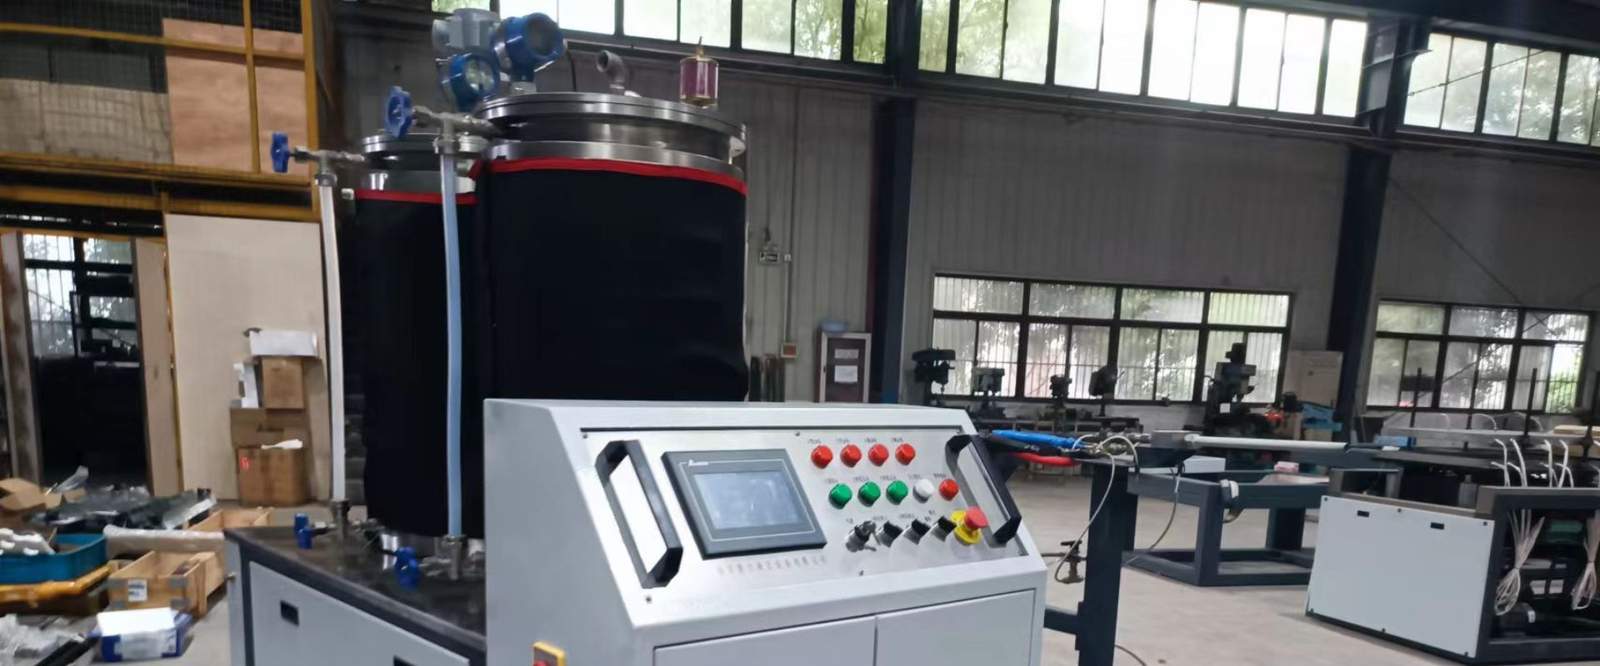
Назначение и принцип работы
Ванна импрегнации обеспечивает насыщение стекло-, угле- или базальтровинга полиэSTERной, винилэSTERной либо эпоксидной смолой. Ровинги, разведённые крестовиной, проходят через направляющие ролики и погружаются в рабочую ёмкость. Время нахождения материала в ванне зависит от длины ёмкости и линейной скорости линии: чем выше скорость, тем длиннее ванна или большее число погружений требуется для равномерной пропитки.
Уровень смолы поддерживается датчиком или поплавковым механизмом. При необходимости ванна оснащается системой подогрева, снижающей вязкость связующего и ускоряющей его проникновение между волокнами. Температура обычно держится в пределах 30–60 °C, точнее значение задаётся по рекомендации поставщика смолы. Перемешивание предотвращает оседание наполнителей и расслоение компонентов. Скорость вращения мешалки подбирается так, чтобы не вносить избыточное количество воздуха в смолу, так как пузырьки воздуха ухудшают механические свойства профиля и могут стать причиной брака. Контроль вязкости выполняется визуально или вискозиметром: резкое повышение вязкости сигнализирует о начале отверждения или о неправильной дозировке катализатора.
Конструкция и основные узлы
Корпус ванны выполняется из нержавеющей стали AISI 304 или AISI 316L: этот материал устойчив к агрессивным компонентам смол и катализаторов, прост в очистке и не вносит коррозионных включений в готовый профиль. Внутренние направляющие ролики и разделительные планки регулируются по ширине и высоте под число ровингов.
Основные узлы:
| Узел | Назначение |
|---|---|
| Корпус из нержавеющей стали | Химическая стойкость, долговечность, лёгкая очистка |
| Направляющие ролики | Разведение ровингов и контроль пути через смолу |
| Система контроля уровня | Поддержание постоянного объёма связующего |
| Термостат / нагреватель (опционально) | Снижение вязкости смолы в холодных цехах |
| Крышка / защитный козырёк | Снижение испарений и защита оператора |
| Сливной кран и лоток | Быстрая замена смолы и профилактическая очистка |
Конфигурация роликового блока выбирается под форму профиля: для плоских полос применяют горизонтальные направляющие, для уголков и швеллеров — комбинированные схемы с несколькими уровнями погружения. Уплотнения валов роликов выполняются из материалов, устойчивых к смолам и катализаторам, и заменяются по мере износа. Каркас ванны регулируется по высоте, что позволяет выровнять её относительно крестовины и входа в форму без дополнительной сварки.
Технические параметры
Параметры варьируются в зависимости от ширины профиля и скорости линии. Ниже приведены типовые значения для узлов ХАПУЛ.
| Параметр | Диапазон | Примечание |
|---|---|---|
| Ширина ванны | 200–1200 мм | Подбирается под ширину ровингового полотна |
| Глубина ёмкости | 150–400 мм | Влияет на время контакта со смолой |
| Длина ванны | 600–2000 мм | Увеличивается с ростом скорости тяги |
| Рабочая температура | 20–60 °C | Опциональный подогрев |
| Материал корпуса | AISI 304 / AISI 316L | Устойчивость к смолам и катализаторам |
| Способ контроля уровня | Поплавковый / ультразвуковой | Автоматическое поддержание уровня |
| ёмкость под смолу | 30–200 л | Зависит от габаритов ванны |
Для вязких эпоксидных систем рекомендуется удлинённая ванна с подогревом; для быстроотверждаемых полиэSTERных смол важна минимизация застойных зон и удобный слив. Ванны большой ёмкости укомплектовываются усиленным каркасом и дополнительными роликами, чтобы избежать провисания ровингового полотна на высокой скорости. Все параметры согласовываются с технологической картой конкретного профиля.
Совместимость с линиями ХАПУЛ
Ванны импрегнации ХАПУЛ адаптируются под габариты и скоростной режим каждой серии оборудования.
| Серия линии | Тип тяги | Усилие / скорость | Рекомендуемая ванна |
|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая, 6–60 т, 0,1–1,2 м/мин | Для средних и крупных сечений, высокое усилие | Удлинённая ванна 1200–2000 мм, усиленный каркас |
| ХАПУЛ-SV | Серво-гидравлическая, 20–40 т, 0,05–1,0 м/мин | Энергоэффективность (>70 %), низкий шум (>30 %), HMI | Ванна с точным контролем уровня и подогревом, интеграция в HMI |
| ХАПУЛ-GT | Гусеничная, 3–10 т, 0,1–1,2 м/мин | Компактная, для малых сечений и ограниченной площади | Компактная ванна 600–1000 мм, быстрый монтаж и слив |
Совместимость по высоте подачи и расположению шпуль обеспечивается на этапе проектирования: инженеры ХАПУЛ согласовывают чертёж узла с общей компоновкой линии.
Выбор конфигурации под профиль
Подбор ванны начинается с анализа профиля и технологических требований. Для тонкостенных полос достаточно короткой ванны с одним уровнем погружения; для массивных швеллеров, труб или арматуры требуется увеличенное время контакта, несколько направляющих роликов и возможность подогрева.
Факторы, влияющие на выбор:
- Ширина и толщина профиля — определяют ширину ёмкости и число ровингов.
- Целевая скорость тяги — чем выше скорость, тем больше длина ванны.
- Вязкость смолы при рабочей температуре — влияет на необходимость подогрева.
- Наличие наполнителей — требует более интенсивного перемешивания.
- Частота смены рецептур — важны быстрый слив и доступные поверхности для очистки.
Примеры конфигураций: для стеклопластиковой полосы шириной до 100 мм на скорости 0,5 м/мин применяется ванна 800×300×200 мм без подогрева; для массивного профиля трубчатого сечения диаметром более 50 мм на той же скорости требуется ванна 1500–1800 мм с подогревом и двумя уровнями погружения.
Обслуживание и типичный ресурс
При соблюдении режимов эксплуатации ресурс корпуса ванны из нержавеющей стали превышает 15 лет. Ролики и подшипники заменяют по мере износа: в среднем каждые 3–5 лет в зависимости от абразивности смеси и загрузки линии. Уплотнения и датчики уровня проверяют ежемесячно.
Регламент обслуживания:
| Периодичность | Работа |
|---|---|
| Ежедневно | Проверка уровня смолы, очистка поверхности |
| Еженедельно | Проверка роликов на люфт и застывшие остатки |
| Ежемесячно | Калибровка датчиков уровня, осмотр уплотнений |
| Ежеквартально | Частичная разборка и промывка ёмкости |
| По необходимости | Замена роликов, подшипников, ТЭНов |
После остановки линии ванну очищают от остатков смолы согласно инструкции поставщика связующего; это предотвращает полимеризацию в труднодоступных местах. Для хранения между сменами ванну накрывают крышкой, чтобы защитить смолу от пыли и влаги. Регулярная очистка роликов от застывших остатков снижает риск повреждения ровингов и сохраняет геометрию пропитанного пакета.
Преимущества комплектации ХАПУЛ
- Подбор геометрии ванны под конкретный профиль и скорость линии.
- Корпус из нержавеющей стали AISI 304/316L — длительный срок службы.
- Совместимость с сериями ХАПУЛ-PT, ХАПУЛ-SV, ХАПУЛ-GT без доработки креплений.
- Опциональный подогрев и контроль уровня для стабильной вязкости.
- Единая документация, чертежи и техническая поддержка на русском языке.
- Поставка в комплекте с формой, крестовиной и наладкой.
Частые вопросы
Какая длина ванны нужна для скорости 0,8 м/мин? Для большинства профилей при скорости 0,8 м/мин рекомендуется ванна длиной 1200–1500 мм. Точное значение зависит от вязкости смолы и требуемой степени пропитки.
Обязателен ли подогрев ванны? Нет. Подогрев применяется при работе с вязкими смолами в холодных помещениях или когда технология требует понижения вязкости для лучшего проникновения.
Из какой стали изготавливается корпус? Стандартно AISI 304; для агрессивных сред и эпоксидных систем с активными катализаторами возможно исполнение AISI 316L.
Можно ли заменить ванну на действующей линии? Да. ХАПУЛ выпускает ванны под стандартные крепления и проводит адаптацию под существующую компоновку оборудования.
Как контролируется уровень смолы? Автоматически: поплавковый или ультразвуковой датчик поддерживает заданный уровень и подаёт сигнал на дозирующий насос.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП · Каталог комплектующих
Запросить расчёт: отправьте чертёж профиля или описание задачи на /zapros-kp.