Применение профиля «швеллер»
Профиль «швеллер» из композитов применяется в несущих и ограждающих конструкциях, где важны лёгкость, коррозионная стойкость и электромагнитная прозрачность. Типичные области использования включают каркасы антенных мачт и линий электропередач, опорные рамы оборудования, направляющие кабельных лотков, фасадные подсистемы, мостки и платформы химических производств. В отличие от металла, композитный швеллер не ржавеет, не требует покраски и допускает сборку без тяжёлой подъёмной техники. Для таких изделий критичны повторяемость сечения, прямолинейность и минимальный брак.
Конструктивные особенности формы / матрицы
Матрица для швеллера состоит из разъёмного корпуса, образующего П-образное сечение с двумя полками и вертикальной стенкой. Конструкция предусматривает зону предварительного формования, зону нагрева с температурными зонами, зону отверждения и зону выхода профиля. Ключевыми элементами являются радиусы закругления между полкой и стенкой, симметрия обеих полок и параллельность рабочих поверхностей.
| Элемент конструкции | Требование и назначение |
|---|---|
| Корпус формы | Разъёмная конструкция для удобства чистки и замены изношенных участков |
| Зона формования | Плавный переход от плоского пакета ровинга к П-образному сечению |
| Нагревательные каналы | Равномерный нагрев по длине, ±3 °C в рабочей зоне |
| Радиусы закругления | Контролируют распределение арматуры и снижают напряжения |
| Зона выхода | Стабилизация профиля после отверждения, предотвращение деформации |
Несимметричное распределение волокон приводит к короблению профиля, внутренним напряжениям и расслоению. Для широких швеллеров применяются вспомогательные направляющие, удерживающие армирование в правильном положении до отверждения смолы.
Выбор стали и покрытия
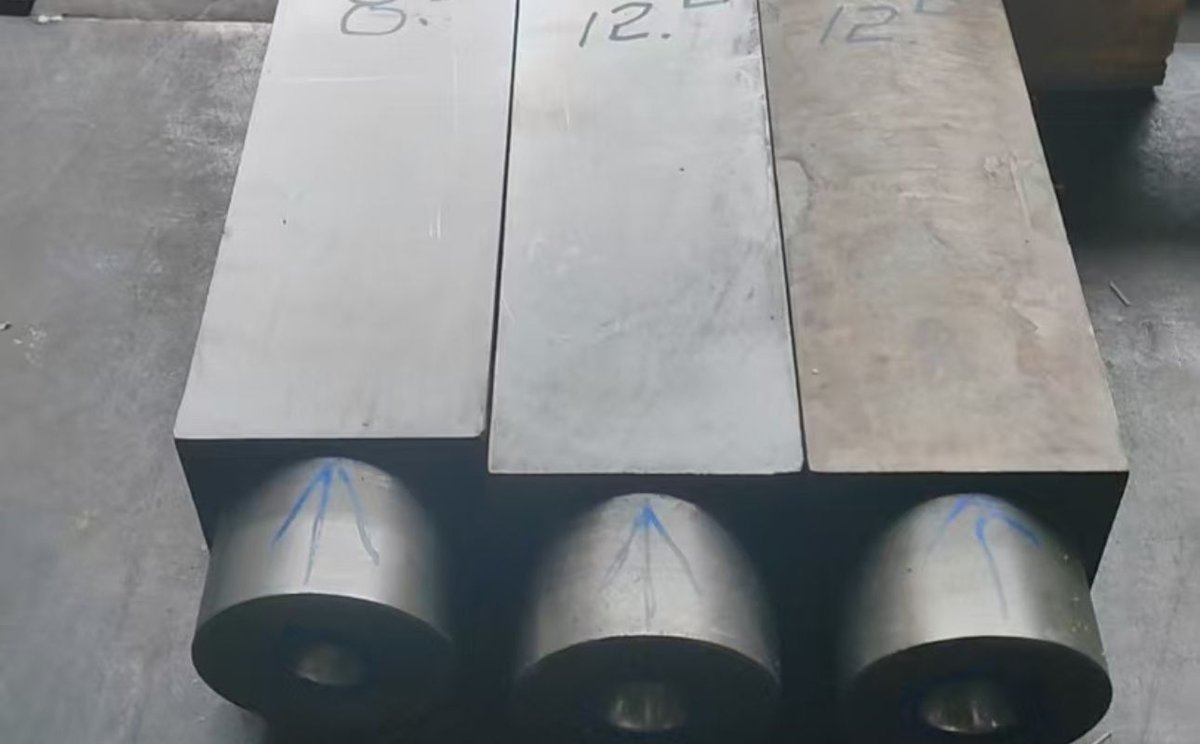
Материал матрицы выбирается в зависимости от серийности производства, абразивности наполнителя и требований к поверхности. ХАПУЛ использует легированные инструментальные стали с термообработкой.
| Сталь | Твёрдость после термообработки | Область применения |
|---|---|---|
| P20 | 28–32 HRC | Стандартные серии, полиэфирные и винилэфирные смолы, нейтральные наполнители |
| 40Cr | 30–35 HRC | Универсальное решение для средних серий, хорошая прочность и износостойкость |
| 38CrMoAl | 60–65 HRC (после азотирования) | Длительная работа с абразивными наполнителями, высокая поверхностная твёрдость |
| H13 | 45–50 HRC | Высокотемпературные смолы, тяжёлые армированные профили, максимальный ресурс |
Покрытие выполняется механической полировкой до шероховатости Ra 0,4–0,8 мкм. По запросу возможно хромирование для повышения износостойкости и уменьшения адгезии смолы. Для профилей с высокими требованиями к внешнему виду применяется зеркальная полировка отдельных зон.
Технические параметры
| Параметр | Типовое значение |
|---|---|
| Точность по ключевым размерам | ±0,1 мм |
| Шероховатость рабочей поверхности | Ra 0,4–0,8 мкм |
| Рабочая температура | 120–180 °C |
| Точность поддержания температуры | ±3 °C |
| Длина формы | 600–1200 мм |
| Тип нагрева | Электрический картриджный или масляный контур |
| Тип уплотнения разъёма | Плоское или конусное по запросу |
| Срок изготовления | 15–30 рабочих дней |
Длина формы подбирается исходя из скорости линии и времени отверждения смолы. При увеличении скорости требуется либо удлинение матрицы, либо повышение температуры отверждения с учётом термической стойкости связующего. Для крупных швеллеров форма может выполняться секционной.
Совместимость с линиями ХАПУЛ (PT / SV / GT)
Форма для швеллера согласуется с типом тяги и тяговым усилием линии пултрузии. ХАПУЛ выпускает оборудование серий PT, SV и GT.
| Серия линии | Тип тяги | Тяговое усилие | Рекомендуемые сечения швеллера | Особенности |
|---|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая | 6–60 т | Средние и крупные профили, широкие полки | Классическая гидравлическая тяга, высокое усилие, стабильная работа на больших сечениях |
| ХАПУЛ-SV | Серво-гидравлическая | 20–40 т | Средние профили, энергоэффективное производство | Серводвигатель снижает энергопотребление более чем на 70 % и шум более чем на 30 %; точный контроль процесса |
| ХАПУЛ-GT | Гусеничная | 3–10 т | Малые и тонкостенные профили, компактные цеха | Компактная линия для ограниченной площади; цифровой контроль тяги, температуры и усилия зажима |
Правильный подбор линии исключает проскальзывание профиля, деформацию полок и неравномерную скорость вытяжки. ХАПУЛ проектирует комплект «форма + линия» с учётом площади сечения, усилий в матрице и планируемой скорости.
Что нужно для расчёта
Для расчёта формы для швеллера необходимы:
- Чертёж или 3D-модель профиля в формате DWG, PDF или STEP с размерами и допусками.
- Тип связующего и режим отверждения.
- Материал ровинга: стекло, базальт, углерод или их комбинация.
- Планируемая скорость линии и целевой объём производства.
- Требования к поверхности профиля и допустимые отклонения по прямолинейности.
- Информация о планируемых наполнителях, если они используются.
Без чертежа возможна только ориентировочная оценка. Инженеры ХАПУЛ могут помочь доработать конструкцию профиля с учётом особенностей пултрузионного производства.
Типовые дефекты и как их избежать
| Дефект | Причина | Способ устранения |
|---|---|---|
| Коробление полок | Несимметричное армирование или неравномерное охлаждение | Корректировка укладки ровинга и балансировка температурных зон |
| Расслоение | Недостаточная пропитка или низкое давление в форме | Проверка вязкости смолы, настройка ванны импрегнации и температуры |
| Пористость | Ускоренное отверждение, газовыделение смолы | Оптимизация температурного профиля и скорости линии |
| Заедание профиля | Шероховатая поверхность или адгезия смолы | Полировка, хромирование или применение разделительного состава |
| Неравномерная толщина стенки | Износ или неточность сборки формы | Контроль зазоров и регулярная проверка разъёма |
Большинство дефектов устраняется на стадии запуска линии при правильном подборе режимов и регулярном контроле качества. Формы ХАПУЛ проектируются с технологическим запасом по допускам, чтобы компенсировать износ и температурные деформации.
Обслуживание и ресурс формы
Ресурс формы зависит от материала матрицы, абразивности смеси, температурного режима и частоты обслуживания. При соблюдении режимов эксплуатации форма обеспечивает стабильное качество профиля на длительном периоде.
Регулярное обслуживание включает:
- Очистку рабочих поверхностей от остатков смолы после смены или остановки линии.
- Контроль температурных зон и калибровку термопар не реже одного раза в месяц.
- Осмотр разъёма, уплотнений и крепежа после 500–1000 ч работы.
- Проверку шероховатости рабочей поверхности и локальную полировку.
- Смазку направляющих и механизмов разъёма.
Своевременное обслуживание продлевает ресурс формы и снижает долю брака. При выработке ресурса форма может быть восстановлена перешлифовкой, полировкой или изготовлением новых рабочих вставок.
Почему заказывают у ХАПУЛ
ХАПУЛ специализируется на производстве пултрузионного оборудования и форм для композитных профилей. Компания выполняет полный цикл: от анализа чертежа и подбора материала матрицы до изготовления, сборки и пусконаладки.
К преимуществам работы с ХАПУЛ относятся:
- Собственное конструкторское бюро и производственная база.
- Опыт изготовления форм для сложных профилей, включая швеллеры большой ширины.
- Подбор стали и покрытия под конкретную смолу и наполнитель.
- Возможность изготовления отдельной формы или комплекта «форма + линия».
- Техническая поддержка на этапе запуска и эксплуатации.
Каждая матрица рассчитывается с учётом технологических параметров, что позволяет получить стабильный результат с первых дней работы линии.
Частые вопросы
Можно ли изготовить форму для швеллера без чертежа? Для изготовления формы необходим чертёж или 3D-модель профиля с точными размерами. Без документации возможна только ориентировочная оценка сложности и сроков.
Какой материал матрицы лучше выбрать для полиэфирной смолы? Для большинства применений с полиэфирными смолами подходит сталь 40Cr или P20. При абразивных наполнителях рекомендуется 38CrMoAl или H13.
Влияет ли ширина швеллера на выбор линии пултрузии? Да. Широкие швеллеры требуют повышенного тягового усилия и равномерного давления. Для таких профилей чаще выбирают серво-гидравлические или гидравлические линии.
Как часто нужно обслуживать форму? Рекомендуется ежедневная очистка после остановки линии и плановый осмотр каждые 500–1000 часов работы. Температурные зоны проверяются не реже одного раза в месяц.
Можно ли восстановить изношенную форму? В большинстве случаев форму можно восстановить перешлифовкой, полировкой или заменой рабочих вставок. Возможность ремонта оценивается после осмотра.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Расчёт формы для швеллера: отправьте чертёж профиля или описание задачи через форму /zapros-kp. Специалисты ХАПУЛ подготовят предложение по матрице, подберут совместимую линию и укажут сроки изготовления.