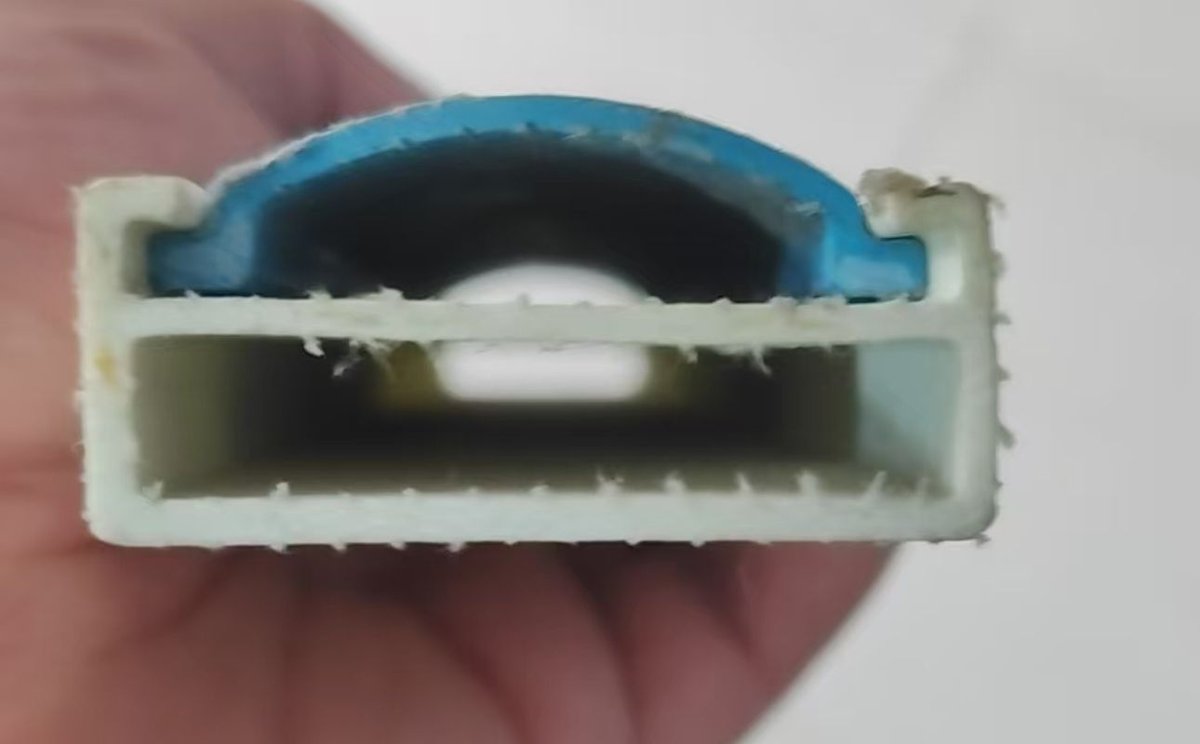
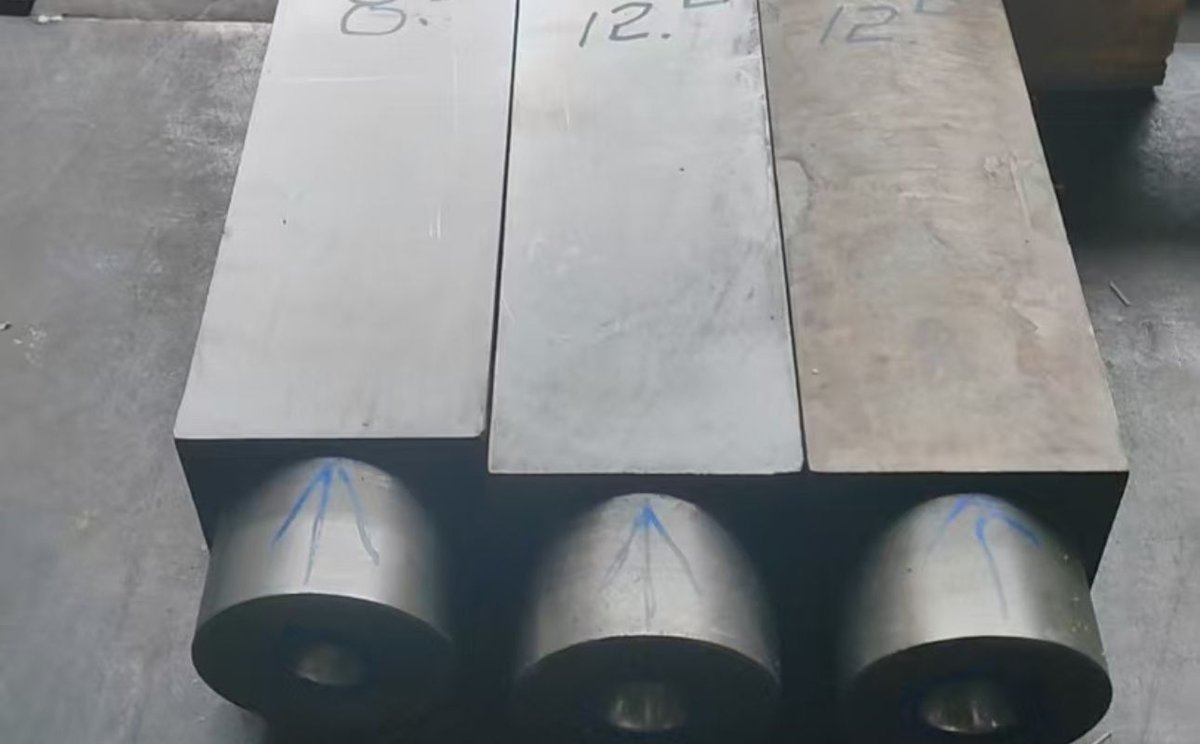
Применение профиля «кабельный канал»
Кабельные каналы пултрузионного производства применяются там, где металлические лотки уступают по коррозионной стойкости, массе и электробезопасности:
- электротехнические и распределительные подстанции;
- нефтехимические, газовые и химические производства;
- тоннели, мосты, аэропорты, железнодорожные станции;
- морские и прибрежные сооружения.
Композитный кабельный канал не проводит электрический ток, не подвержен коррозии и не требует заземления, что снижает затраты на монтаж.
Конструктивные особенности формы / матрицы
Форма для кабельного канала проектируется с учётом геометрии лотка: ширины дна, высоты бортов, толщины стенок, радиусов изгиба и конфигурации фланцев. Основные требования — параллельность бортов, стабильная толщина стенок, плавные радиусы в углах, точные размеры фланцев и минимальное задирание поверхности.
| Параметр | Типовое решение |
|---|---|
| Длина формы | 800–1200 мм |
| Точность сечения | ±0,1 мм по ключевым размерам |
| Шероховатость Ra | 0,4–0,8 мкм |
| Нагрев | электрический или масляный контур, 2–4 зоны |
| Крепление | фланцы на станине с регулировкой |
| Срок изготовления | 15–30 рабочих дней |
Форма может быть цельной или разъёмной. Разъёмная конструкция упрощает чистку и замену изношенных вставок.
Выбор стали и покрытия
Материал формы выбирается исходя из абразивности состава, температуры отверждения и требуемого ресурса. Для кабельных каналов, как правило, достаточно инструментальной стали P20 с полировкой, но при работе с агрессивными смолами или высокими скоростями применяют более износостойкие марки.
| Марка стали | Твёрдость | Область применения | Покрытие |
|---|---|---|---|
| P20 | 28–32 HRC | Стандартные профили, полиэфирные смолы | полировка, хромирование |
| 40Cr | 28–35 HRC | Профили средней сложности, повышенные нагрузки | полировка, хромирование |
| 38CrMoAl | 900–1100 HV | Абразивные составы, длительный ресурс | нитрирование, хромирование |
| H13 | 48–52 HRC | Высокая температура, серийное производство | нитрирование, PVD |
Хромирование увеличивает износостойкость и снижает адгезию смолы. Выбор покрытия согласовывается в техническом задании.
Технические параметры
| Параметр | Значение / диапазон |
|---|---|
| Материал профиля | стеклопластик (GFRP), базальтопластик, углепластик (CFRP) |
| Соотношение стекло / смола | 60–70 % армирования по массе |
| Температура формы | 120–180 °C |
| Скорость пултрузии | 0,3–1,2 м/мин |
| Толщина стенки | 2,5–5,0 мм |
| Ширина лотка | до 600 мм |
| Допуск линейных размеров | ±0,1–0,2 мм |
| Электрическая прочность | до 20 кВ/мм в зависимости от состава |
При проектировании учитывается тепловое расширение композита. Неправильный температурный профиль может привести к короблению или растрескиванию бортов.
Совместимость с линиями ХАПУЛ (PT / SV / GT)
Форма кабельного канала устанавливается на пултрузионную линию и должна согласовываться с тягой по усилию и скорости. ХАПУЛ выпускает линии серий PT, SV и GT, каждая из которых подходит для определённого диапазона профилей.
- ХАПУЛ-PT — гидравлическая линия 6–60 т для средних и крупных сечений, включая широкие кабельные лотки с высоким тяговым усилием.
- ХАПУЛ-SV — серво-гидравлическая линия 20–40 т для профилей средней площади сечения; серводвигатель снижает энергопотребление более чем на 70 % и шум более чем на 30 %.
- ХАПУЛ-GT — компактная гусеничная линия 3–10 т для малых и средних сечений в условиях ограниченной площади цеха; цифровой контроль тяги, температуры и усилия зажима.
Выбор линии зависит от площади сечения канала и требуемой выработки. ХАПУЛ проектирует комплект форма + линия.
Что нужно для расчёта
Для подготовки коммерческого предложения и технического расчёта формы достаточно предоставить следующую информацию:
- чертёж или 3D-модель профиля (DWG, PDF, STEP);
- тип смолы (полиэфирная, винилэфирная, эпоксидная) и режим отверждения;
- материал ровинга (стекло E-CR / S, базальт, углерод);
- планируемая скорость линии и сменный объём;
- требования к диэлектрическим свойствам и огнестойкости;
- условия эксплуатации: температура, влажность, химическая среда.
Без чертежа возможна только ориентировочная оценка. Точный расчёт требует геометрии сечения. Отправить задание можно через раздел /zapros-kp.
Типовые дефекты и как их избежать
| Дефект | Причина | Способ устранения |
|---|---|---|
| Расслоение стенок | Недостаточная импрегнация ровинга | регулировка вязкости смолы и времени нахождения в ванне |
| Пористость | Повышенная скорость, недостаточное давление | снижение скорости, оптимизация температурного профиля |
| Коробление бортов | Неравномерный нагрев или охлаждение | балансировка температурных зон, увеличение длины формы |
| Заусенцы на фланцах | Износ кромок матрицы | ремонт или замена изношенных вставок |
| Потемнение поверхности | Перегрев смолы | снижение температуры последней зоны |
Большинство дефектов устраняется на этапе запуска линии. ХАПУЛ проводит отладку формы и передаёт рекомендации по режимам.
Обслуживание и ресурс формы
Ресурс пултрузионной формы зависит от материала стали, покрытия, агрессивности состава и соблюдения режимов. При корректной эксплуатации срок службы составляет от нескольких сотен часов для абразивных смол до нескольких тысяч часов для полиэфирных систем.
Рекомендуемый перечень работ по обслуживанию:
- ежесменная очистка рабочих поверхностей от смоляных отложений;
- контроль температурных зон перед запуском;
- визуальный осмотр кромок и полировки после 500–1000 ч работы;
- периодическая проверка параллельности половин разъёмной формы;
- смазка направляющих и крепёжных узлов.
При появлении задиров, вмятин или неравномерного износа рекомендуется провести перешлифовку и полировку. В случае критического износа форма подлежит капитальному ремонту или замене.
Почему заказывают у ХАПУЛ
ХАПУЛ специализируется на производстве пултрузионного оборудования и форм для композитных профилей. Преимущества работы с нами:
- изготовление форм под конкретный профиль и линию;
- согласование режимов отверждения и материала смолы;
- выбор стали и покрытия под требуемый ресурс;
- возможность комплектации разъёмными вставками;
- запуск и отладка линии с участием инженеров ХАПУЛ;
- техническая поддержка на этапе эксплуатации.
Мы не поставляем универсальных шаблонных решений: каждая форма проектируется под геометрию заказчика для стабильности сечения и минимального брака.
Частые вопросы
Какую смолу выбрать для кабельного канала? Для большинства применений подходят полиэфирные смолы общего назначения. В агрессивных и огнестойких системах используют винилэфирные или модифицированные составы. Выбор влияет на температурный режим формы и срок службы покрытия.
Нужно ли заземлять композитный кабельный канал? Нет, стеклопластик обладает высоким удельным сопротивлением и не требует заземления. Это одно из ключевых преимуществ перед металлическими лотками.
Можно ли выпускать несколько размеров каналов на одной форме? Да, возможно изготовление формы со сменными вставками или шимами, позволяющими регулировать ширину и высоту профиля в заданных пределах.
Как долго служит форма для кабельного канала? Ресурс зависит от стали, покрытия и условий эксплуатации. При соблюдении режимов и регулярной очистке форма на базе P20 выдерживает сотни часов работы, а износостойкие варианты — тысячи часов.
Как отправить задание на расчёт? Перейдите в раздел /zapros-kp, приложите чертёж или описание профиля, укажите тип смолы и планируемую производительность. Наши инженеры подготовят техническое предложение.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП · Все типы форм
Расчёт формы: отправьте чертёж профиля или описание задачи на /zapros-kp.