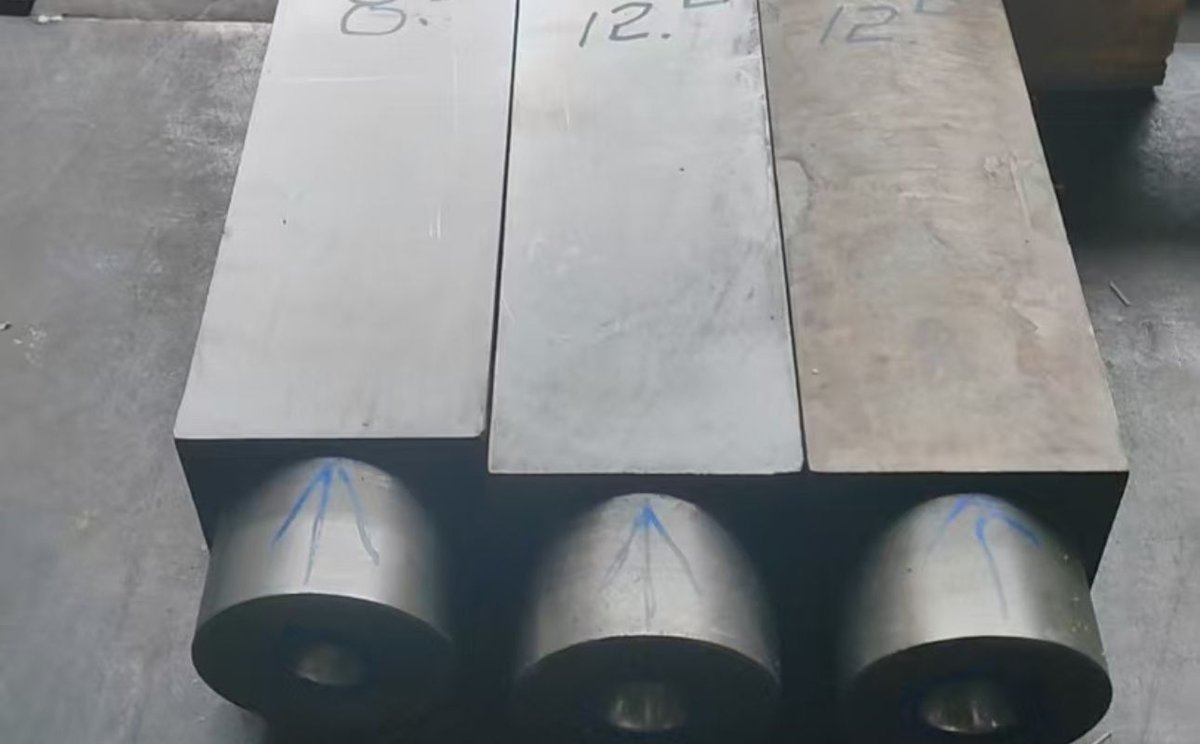
Применение профиля «арматура FRP»
Арматура из композитных материалов применяется в железобетонных конструкциях, фундаментах, мостах, туннелях и химически агрессивных средах. В отличие от стальной арматуры, изделия на основе FRP не подвержены коррозии, не проводят электрический ток и обладают высоким удельным сопротивлением растяжению. Основные направления использования:
- армирование ленточных фундаментов и плит перекрытия;
- строительство мостовых и туннельных конструкций;
- химически стойкие элементы очистных сооружений и резервуаров;
- магнитно-нейтральные конструкции метро, больниц, лабораторий;
- дорожные и мостовые ограждения, анкерные системы.
Для арматуры критически важны повторяемость сечения по всей длине профиля, стабильная рифлёная поверхность и минимальный брак при непрерывной работе на скоростях от 0,3 до 2 м/мин.
Конструктивные особенности формы / матрицы
Пултрузионная форма для арматуры FRP представляет собой протяжённую матрицу с калибрующей зоной, зоной предварительного нагрева и зоной отверждения. Конструкция согласовывается под конкретный диаметр арматуры, тип ровинга и смолу. При проектировании учитывается усадка полимера, линейное расширение стали и необходимость равномерного распределения температуры.
| Параметр | Типовое решение |
|---|---|
| Тип формы | Однополостная или многополостная матрица |
| Точность калибровки | ±0,05–0,1 мм по ключевым размерам |
| Диаметр профиля | 4–40 мм; крупные сечения — по запросу |
| Нагрев | Электрический картриджный или масляный контур |
| Рибление поверхности | Спиральное, продольное или комбинированное |
| Покрытие | Полировка Ra 0,4–0,8; хромирование по запросу |
| Срок изготовления | 15–30 рабочих дней |
Особенности рифления: поверхность арматуры формируется за счёт соответствующей микрогеометрии внутренней рабочей поверхности матрицы. Глубина, шаг и угол насечки влияют на сцепление с бетоном. ХАПУЛ согласовывает рисунок рифления с требованиями ГОСТ 31938 или спецификациями заказчика. Избыточная глубина насечки увеличивает тяговое усилие и риск разрыва ровинга, поэтому баланс параметров рассчитывается на этапе проектирования.
Выбор стали и покрытия
Материал пултрузионной формы выбирается исходя из механических нагрузок, температуры отверждения, абразивного воздействия наполнителя и требуемого ресурса. Для арматуры FRP наиболее востребованы следующие марки стали.
| Марка стали | Область применения | Преимущества | Ограничения |
|---|---|---|---|
| P20 | Мало и среднеабразивные смолы, неагрессивные среды | Хорошая обрабатываемость, низкая стоимость, стабильные размеры | Ресурс ограничен при высоких температурах и минеральных наполнителях |
| 40Cr | Стандартные режимы с умеренной нагрузкой | Высокая прочность и износостойкость, доступная цена | Требует качественной термообработки |
| 38CrMoAl | Высокотемпературные смолы, длительная эксплуатация | Превосходная износостойкость и жаропрочность после азотирования | Долее длительная обработка, выше стоимость |
| H13 | Интенсивные режимы, рифлёные поверхности, высокие нагрузки | Устойчивость к термоусталости, ударным нагрузкам и абразивному износу | Наиболее трудоёмкая обработка, применяется при высоких требованиях к ресурсу |
Покрытие рабочей поверхности снижает прилипание смолы, облегчает очистку и продлевает срок службы. Полировка до Ra 0,4–0,8 является базовым решением. По запросу выполняется хромирование, нитридирование или комбинированные покрытия для работы со сложными смолами и повышенными скоростями.
Технические параметры
| Параметр | Значение / Диапазон |
|---|---|
| Длина формы | 600–1800 мм, в зависимости от диаметра и скорости |
| Рабочая температура | 120–180 °C (эпоксидные и полиэфирные системы) |
| Количество температурных зон | 3–6 независимых зон |
| Точность по диаметру | ±0,05–0,1 мм |
| Толеранс на рифление | ±0,02 мм по глубине насечки |
| Тяговое усилие линии | Согласовывается с серией PT / SV / GT |
| Материал ровинга | Стекло E-CR/ECR, базальт, углерод |
| Смолы | Полиэфирные, винилэфирные, эпоксидные |
Технологическая заметка: при выпуске арматуры большого диаметра применяют гидравлическую тягу серии PT, поскольку требуется высокое тяговое усилие. Для тонкой арматуры 4–12 мм подходит компактная гусеничная линия GT. Серия SV используется для средних диаметров и энергоэффективного непрерывного производства.
Совместимость с линиями ХАПУЛ (PT / SV / GT)
Форма для арматуры FRP рассчитывается под конкретный тип тяги. ХАПУЛ выпускает линии серий PT, SV и GT, каждая из которых имеет своё оптимальное применение.
| Серия линии | Тип тяги | Тяговое усилие | Рекомендуемая арматура | Особенности |
|---|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая | 6–60 т | Средние и крупные диаметры 12–40 мм, высокие тяговые усилия | Классическая гидравлическая тяга, стабильная работа на больших сечениях |
| ХАПУЛ-SV | Серво-гидравлическая | 20–40 т | Средние диаметры 8–20 мм, энергоэффективное производство | Серводвигатель снижает энергопотребление более чем на 70 % и шум более чем на 30 %; точный контроль процесса |
| ХАПУЛ-GT | Гусеничная | 3–10 т | Тонкая арматура 4–12 мм, компактные цеха | Компактная линия для ограниченной площади; цифровой контроль тяги, температуры и усилия зажима |
ХАПУЛ проектирует комплект форма + линия, чтобы исключить узкое место на производстве. При заказе формы отдельно проверяется соответствие тягового усилия, расположения нагревательных зон и креплений к существующей линии пултрузии.
Что нужно для расчёта
Для подготовки технического предложения по форме для арматуры FRP необходимы следующие данные:
- чертёж или 3D-модель профиля (DWG, PDF, STEP);
- номинальный диаметр арматуры и допуски;
- тип смолы, катализатор и скорость отверждения;
- материал ровинга (стекло, базальт, углерод) и его удельный вес;
- планируемая скорость линии (м/мин);
- требования к рифлению поверхности;
- температура отверждения и количество рабочих смен.
Без чертежа возможна только ориентировочная оценка. Чем полнее исходные данные, тем точнее расчёт теплового баланса, тягового усилия и ресурса формы. Отправить запрос можно через раздел /zapros-kp.
Типовые дефекты и как их избежать
| Дефект | Причина | Решение |
|---|---|---|
| Неравномерный диаметр | Перепады температуры, износ калибрующей зоны | Контроль температурных зон, правильный подбор стали |
| Расслоение | Недостаточная пропитка ровинга смолой | Настройка ванны импрегнации и соотношения матрица/армирование |
| Пузыри и пустоты | Слишком высокая скорость, неполное отверждение | Корректировка температурного профиля и выдержки |
| Нестабильное рифление | Износ насечки, налипание смолы | Регулярная очистка, хромирование рабочей поверхности |
| Волнообразность профиля | Несоответствие тяги и сечения | Подбор линии серии PT или SV с достаточным усилием |
Профилактика дефектов начинается ещё на этапе проектирования. Правильно рассчитанная форма с учётом усадки полимера и термического расширения стали снижает количество брака в 2–3 раза по сравнению с универсальными решениями.
Обслуживание и ресурс формы
Ресурс пултрузионной формы зависит от материала стали, режима эксплуатации и качества ухода. При стандартных режимах форма из P20 выдерживает 30 000–50 000 погонных метров, 40Cr — 50 000–80 000 м, H13 и 38CrMoAl — свыше 100 000 м при соблюдении регламента обслуживания.
Регулярная очистка рабочих поверхностей, контроль температурных зон и осмотр после 500–1000 ч работы продлевают ресурс формы. Основные операции обслуживания:
- ежедневная очистка рабочей поверхности от смолы;
- проверка температурных зон и датчиков;
- контроль износа калибрующей зоны и рифления;
- периодическая полировка и восстановление покрытия;
- хранение формы в сухом помещении при постоянной температуре.
При выработке ресурса форма может быть восстановлена путём перешлифовки, наплавки и повторной полировки. ХАПУЛ предоставляет рекомендации по обслуживанию и восстановлению инструмента.
Почему заказывают у ХАПУЛ
ХАПУЛ специализируется на производстве пултрузионного оборудования и форм для FRP-профилей. Компания проектирует и изготавливает матрицы под конкретные изделия, а не адаптирует универсальные шаблоны. Преимущества работы с ХАПУЛ:
- индивидуальный расчёт формы по чертежу заказчика;
- согласование материала стали под режим работы;
- точная рифлёная поверхность для надежного сцепления с бетоном;
- комплектная поставка формы с линией серий PT, SV, GT;
- техническая поддержка и помощь в запуске;
- восстановление и ремонт изношенных форм.
Все формы проходят контроль размеров, проверку температурных зон и пробный прогон перед отгрузкой.
Частые вопросы
Какой диаметр арматуры можно выпускать на формах ХАПУЛ?
Стандартный диапазон — от 4 до 40 мм. Крупные сечения и специальные профили рассчитываются индивидуально.
Влияет ли тип ровинга на конструкцию формы?
Да. Стеклянный, базальтовый и углеродный ровинг имеют разную плотность, жёсткость и поведение при пропитке. От этого зависят ширина формы, угол входа ровинга и параметры рифления.
Можно ли заказать форму под существующую линию другого производителя?
Да. Для этого необходимы размеры креплений, расположение нагревательных зон и параметры тягового механизма. ХАПУЛ адаптирует конструкцию формы под существующее оборудование.
Как часто нужно чистить форму?
Очистка проводится ежедневно после окончания смены или при смене смолы. Регулярная очистка предотвращает налипание смолы и сохраняет точность рифления.
Какой срок службы формы для арматуры?
При соблюдении режима и обслуживания ресурс составляет от 30 000 до 100 000 погонных метров и выше в зависимости от марки стали.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП · Линия для производства композитной арматуры
Расчёт формы для арматуры FRP: отправьте чертёж профиля или описание задачи на /zapros-kp. Специалисты ХАПУЛ подготовят предложение по линии, форме, материалу стали и срокам изготовления.