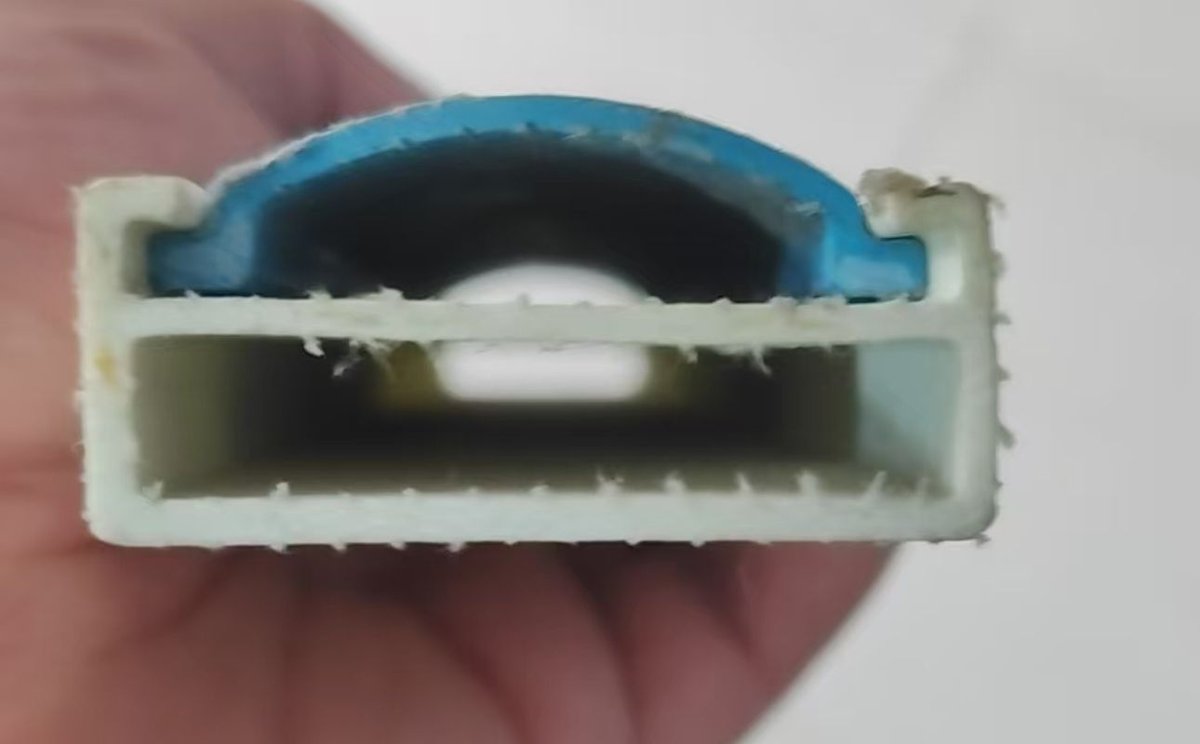
Применение профиля «двутавр»
Двутавровые профили из композитов используются в конструкциях, где требуется высокая жёсткость при минимальной массе. Типичные применения включают балочные конструкции промышленных зданий и ангаров, мостовые и пешеходные элементы, опорные балки платформ и настилов, несущие элементы вагонов и контейнеров, а также конструкции, работающие в агрессивных средах. Композитный двутавр не подвержен коррозии, не проводит электрический ток и не требует антикоррозионной защиты. Для таких изделий особенно важны повторяемость сечения, прямолинейность по длине и минимальный брак.
Конструктивные особенности формы / матрицы
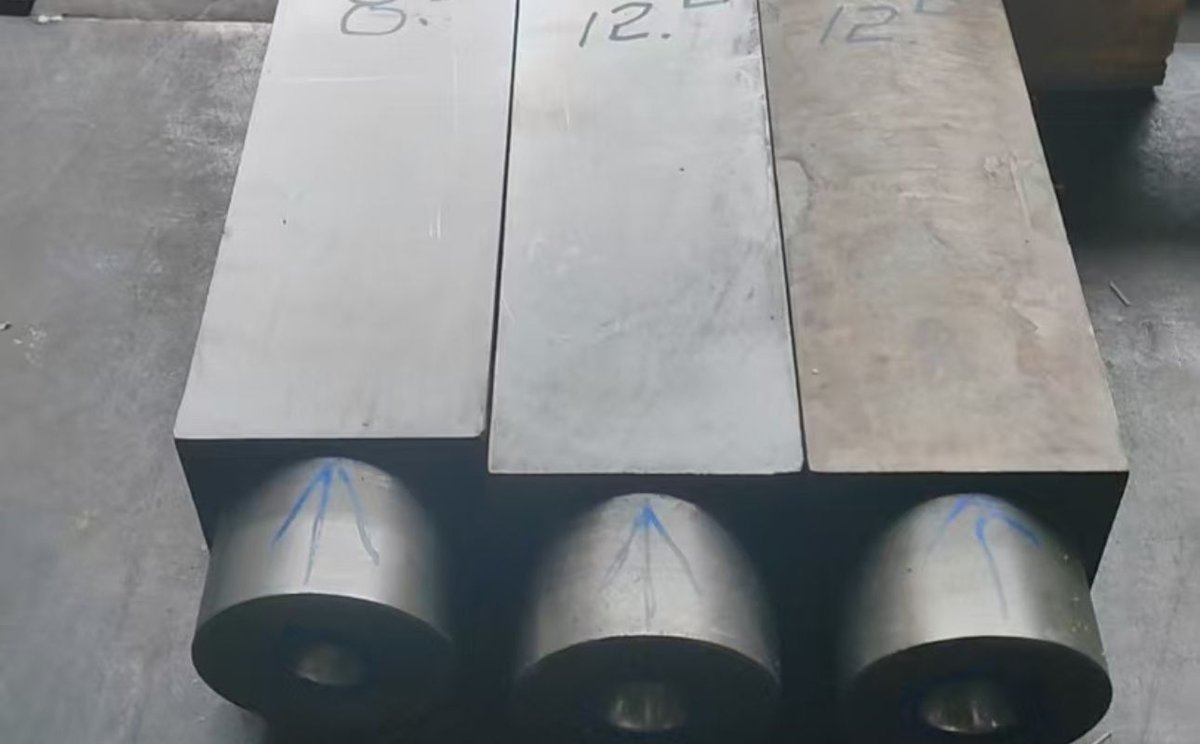
Матрица для двутавра имеет сложную разъёмную конструкцию, формирующую сечение с двумя полками и соединяющей их стенкой. Внутри корпуса располагается сердечник, создающий полость профиля. Конструкция обеспечивает точное позиционирование сердечника, равномерное распределение волокон и нагрев по длине.
| Элемент конструкции | Требование и назначение |
|---|---|
| Корпус формы | Многосекционная разъёмная конструкция для сборки и обслуживания |
| Сердечник | Формирует внутреннюю полость, крепится с минимальным допуском |
| Зона предварительного формования | Плавная подача пакета ровинга к сложному сечению |
| Нагревательные каналы | Равномерное распределение температуры по длине и высоте |
| Зона отверждения | Обеспечивает полимеризацию смолы до выхода профиля из формы |
Для длинных форм применяется секционная конструкция с независимым управлением температурными зонами. Это позволяет точно настраивать режим отверждения и компенсировать тепловые деформации. Высокое тяговое усилие требует согласования формы с мощностью и типом тяги линии.
Выбор стали и покрытия
Материал матрицы выбирается исходя из серийности производства, абразивности наполнителя, температуры отверждения и требований к ресурсу. ХАПУЛ использует легированные инструментальные стали с термообработкой.
| Сталь | Твёрдость после термообработки | Область применения |
|---|---|---|
| P20 | 28–32 HRC | Стандартные серии, полиэфирные и винилэфирные смолы, нейтральные наполнители |
| 40Cr | 30–35 HRC | Универсальный вариант для средних серий и сложных сечений |
| 38CrMoAl | 60–65 HRC (после азотирования) | Длительная работа с абразивными наполнителями, повышенная поверхностная твёрдость |
| H13 | 45–50 HRC | Высокотемпературные смолы, тяжёлые армированные профили, максимальный ресурс |
Рабочая поверхность полируется до шероховатости Ra 0,4–0,8 мкм. По запросу наносится хромирование для повышения износостойкости и снижения адгезии смолы. Для двутавров с высокими требованиями к внешнему виду выполняется зеркальная полировка видимых зон.
Технические параметры
| Параметр | Типовое значение |
|---|---|
| Точность по ключевым размерам | ±0,1 мм |
| Шероховатость рабочей поверхности | Ra 0,4–0,8 мкм |
| Рабочая температура | 120–180 °C |
| Точность поддержания температуры | ±3 °C |
| Длина формы | 800–1500 мм |
| Тип нагрева | Электрический картриджный или масляный контур |
| Конструкция | Разъёмная, одно- или многосекционная |
| Срок изготовления | 20–35 рабочих дней |
Длина формы для двутавра обычно превышает длину форм для простых профилей из-за необходимости равномерного отверждения массивного сечения. При увеличении скорости линии требуется либо удлинение матрицы, либо оптимизация температурного профиля. Для крупногабаритных двутавров форма может комплектоваться дополнительными направляющими.
Совместимость с линиями ХАПУЛ (PT / SV / GT)
Форма для двутавра должна соответствовать тяговому усилию и конструкции линии пултрузии. ХАПУЛ выпускает оборудование серий PT, SV и GT.
| Серия линии | Тип тяги | Тяговое усилие | Рекомендуемые сечения двутавра | Особенности |
|---|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая | 6–60 т | Средние и крупные профили, балочные сечения | Классическая гидравлическая тяга, высокое усилие, стабильная работа на больших сечениях |
| ХАПУЛ-SV | Серво-гидравлическая | 20–40 т | Средние профили, энергоэффективное производство | Серводвигатель снижает энергопотребление более чем на 70 % и шум более чем на 30 %; точный контроль процесса |
| ХАПУЛ-GT | Гусеничная | 3–10 т | Малые и тонкостенные профили, компактные цеха | Компактная линия для ограниченной площади; цифровой контроль тяги, температуры и усилия зажима |
Двутавр требует повышенного тягового усилия из-за большой площади контакта с формой. Неправильный выбор линии приводит к проскальзыванию, деформации полок и расслоению. ХАПУЛ проектирует комплект «форма + линия» с учётом всех технологических параметров.
Что нужно для расчёта
Для расчёта формы для двутавра необходимо предоставить:
- Чертёж или 3D-модель профиля в формате DWG, PDF или STEP с размерами, допусками и расположением отверстий.
- Тип связующего и режим отверждения.
- Материал ровинга: стекло, базальт, углерод или их сочетание.
- Планируемая скорость линии и целевой объём производства.
- Требования к механическим свойствам профиля и его поверхности.
- Данные о наполнителях, добавках и катализаторах, если они используются.
Без чертежа возможна только ориентировочная оценка. Инженеры ХАПУЛ помогают доработать конструкцию профиля с учётом технологических ограничений.
Типовые дефекты и как их избежать
| Дефект | Причина | Способ устранения |
|---|---|---|
| Коробление полок и стенки | Неравномерное армирование или температурные деформации | Балансировка укладки ровинга и корректировка температурных зон |
| Расслоение в зоне полок | Недостаточная пропитка или низкое давление | Проверка вязкости смолы, настройка ванны импрегнации |
| Пористость и пустоты | Интенсивное газовыделение, высокая скорость | Оптимизация температурного профиля и снижение скорости |
| Смещение сердечника | Износ креплений или неравномерное усилие | Контроль крепления сердечника, регулярный осмотр |
| Заедание в форме | Шероховатость поверхности или адгезия смолы | Полировка, хромирование, применение разделителя |
Большинство дефектов устраняется на стадии пусконаладки путём корректировки режимов и контроля качества сырья. Формы ХАПУЛ проектируются с технологическим запасом по допускам, что компенсирует износ и температурные деформации.
Обслуживание и ресурс формы
Ресурс формы зависит от материала матрицы, абразивности смеси, температуры отверждения и регулярности обслуживания. При соблюдении режимов эксплуатации форма обеспечивает стабильное качество профиля на длительном времени.
Регулярное обслуживание включает:
- Очистку рабочих поверхностей и каналов сердечника от остатков смолы.
- Контроль температурных зон и калибровку термопар не реже одного раза в месяц.
- Осмотр разъёма, уплотнений и крепления сердечника после 500–1000 ч работы.
- Проверку шероховатости рабочей поверхности и локальную полировку при необходимости.
- Смазку направляющих и механизмов разъёма.
Своевременное обслуживание значительно продлевает ресурс формы и снижает долю брака. При износе форму можно восстановить перешлифовкой, полировкой или заменой сердечника и рабочих вставок.
Почему заказывают у ХАПУЛ
ХАПУЛ специализируется на пултрузионном оборудовании и формах для композитных профилей. Компания выполняет полный цикл работ: от анализа чертежа и подбора материала матрицы до изготовления, сборки и пусконаладки.
К преимуществам работы с ХАПУЛ относятся:
- Собственное конструкторское бюро и производственная база.
- Опыт изготовления сложных форм, включая двутавры большой высоты и ширины.
- Индивидуальный подбор стали и покрытия под конкретную смолу и наполнитель.
- Возможность поставки отдельной формы или комплекта «форма + линия».
- Техническая поддержка на этапе запуска и последующей эксплуатации.
Каждая матрица рассчитывается с учётом технологических параметров конкретного профиля, что позволяет получить стабильный результат с первых дней работы линии.
Частые вопросы
Можно ли изготовить форму для двутавра по эскизу? Для изготовления формы необходим чертёж или 3D-модель с точными размерами. По эскизу возможна только ориентировочная оценка, после чего потребуется подготовка рабочей документации.
Какая сталь подходит для двутавров с абразивными наполнителями? Для работы с абразивными наполнителями рекомендуются стали 38CrMoAl после азотирования или H13. Они обеспечивают высокую износостойкость и увеличивают ресурс формы.
Почему двутавр требует более мощной линии, чем швеллер? Двутавр имеет большую площадь сечения и площадь контакта с формой, что увеличивает тяговое усилие. Для крупных двутавров чаще используют серво-гидравлические или гидравлические линии.
Как часто нужно проверять крепление сердечника? Крепление сердечника рекомендуется проверять при каждой разборке формы и во время планового осмотра после 500–1000 часов работы.
Можно ли изменить форму для выпуска нескольких размеров двутавра? В некоторых случаях возможна комплектация формы сменными вставками или сердечниками. Вопрос решается индивидуально на этапе проектирования.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Расчёт формы для двутавра: отправьте чертёж профиля или описание задачи через форму /zapros-kp. Специалисты ХАПУЛ подготовят предложение по матрице, подберут совместимую линию и укажут сроки изготовления.