
Почему FRP в электротехнике
Композиты на основе стеклоровинга и полиэфирной или винилэфирной смолы обладают высоким удельным сопротивлением и низкой диэлектрической проницаемостью. В отличие от металла, композитный профиль не проводит ток, не создаёт вихревых токов и не требует заземления. Это снижает риск коротких замыканий, упрощает монтаж кабельных конструкций и сокращает расходы на электробезопасность. Для электротехники особую ценность представляет возможность получать профили с заданным классом горючести и дымообразования путём подбора рецептуры.
Метод пултрузии обеспечивает стабильное сечение вдоль всей длины профиля. Для электротехники это критично: кабельные лотки и каналы должны стыковаться без зазоров, а опоры — выдерживать расчётные нагрузки при минимальном допуске по размерам. Волокна в профиле располагаются вдоль оси, что повышает прочность на растяжение и изгиб. Производительность пултрузии выше, чем у ручной формовки, а экономическая эффективность растёт при переходе к серийным объёмам. Готовый профиль не нуждается в дополнительной обработке, что исключает нарушение структуры поверхности и диэлектрических свойств. Возможность выпускать профили длиной до нескольких метров снижает количество стыков при монтаже кабельных лотков и ускоряет сборку конструкций на объекте заказчика.
Типовые профили
В электротехнике наиболее востребованы следующие изделия:
- Кабельные лотки и лестничные лотки — для прокладки силовых и контрольных кабелей на объектах энергетики, промышленных площадках и в зданиях. Профили выпускаются различной ширины и высоты борта.
- Кабельные каналы и короба — закрытые профили для защиты кабеля от механических повреждений, влаги и пыли. Возможно изготовление перфорированных вариантов.
- Опоры и стойки — несущие элементы для распределительных устройств, подстанций и линий электропередач. Профили заменяют металлические и бетонные опоры при необходимости снижения веса.
- Шины и профили для шинопроводов — профили сложного сечения с точными допусками и гладкой поверхностью.
- Перфорированные профили и крепёжные элементы — для сборки конструкций без сварки и резки на месте монтажа.
Каждое сечение проектируется в отдельной пултрузионной форме с учётом нагрузки, типа смолы и требований к поверхности. Форма определяет геометрию, допуски, текстуру и расположение отверстий. Для серийного производства рекомендуется иметь резерв форм, чтобы минимизировать простои при их обслуживании. Срок службы формы зависит от абразивности смеси, скорости тяги и качества ухода. Правильная эксплуатация позволяет выпускать десятки тысяч метров профиля на одной матрице.
Требования к материалам
Для электротехнических изделий используются специальные рецептуры:
| Параметр | Требование |
|---|---|
| Электроизоляция | Высокое удельное объёмное и поверхностное сопротивление |
| Пожарная безопасность | Соответствие классам горючести и дымообразования по нормам отрасли |
| Термостойкость | Сохранение свойств в диапазоне эксплуатационных температур |
| УФ-стабилизация | Для наружного применения — защита от выцветания и разрушения |
| Механическая прочность | Расчётная нагрузка на изгиб, сжатие и растяжение |
| Гидростойкость | Минимальное водопоглощение для сохранения диэлектрических свойств |
Выбор смолы и стеклонаполнителя определяется конечным применением. Винилэфирные смолы используются при повышенных требованиях к химической и термостойкости, полиэфирные — для стандартных кабельных систем. Для повышения огнестойкости в рецептуру вводятся антипирены и дымогасящие добавки. Наполнители и пигменты подбираются так, чтобы не снижать электроизоляционные характеристики готового изделия. При необходимости в профиль добавляется антистатический компонент, который снижает накопление статического электричества на поверхности.
Оборудование
| Модель | Тип | Усилие | Скорость тяги | Применение в электротехнике |
|---|---|---|---|---|
| ХАПУЛ-PT | Гидравлическая | 6–60 т | 0,1–1,2 м/мин | Средние и крупные лотки, опоры, шины |
| ХАПУЛ-SV | Серво-гидравлическая | 20–40 т | 0,05–1,0 м/мин | Прецизионные профили с HMI, энергоэффективность >70 %, снижение шума >30 % |
| ХАПУЛ-GT | Гусеничная | 3–10 т | 0,1–1,2 м/мин | Компактные линии для малых сечений и мелких партий |
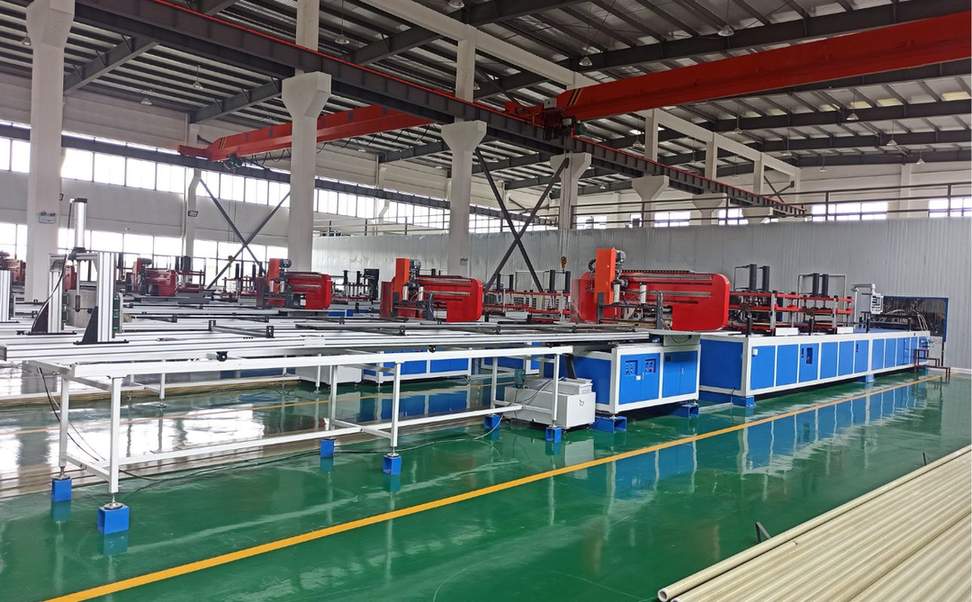
Для запуска производства электротехнических профилей обычно достаточно линии усилием 6–20 тонн в сочетании с 1–2 формами. При выходе на серию рекомендуется резерв форм и автоматизация загрузки армирования. Серво-гидравлическая линия ХАПУЛ-SV особенно востребована при выпуске профилей с точными размерами благодаря точному управлению скоростью тяги и усилием. Гусеничная линия ХАПУЛ-GT подходит для пилотных партий и мелкосерийного производства. Её компактные размеры позволяют разместить оборудование в небольшом производственном помещении без необходимости в массивном фундаменте.
Типовой проект
Один из недавних проектов — поставка линии для производства кабельных лотков на предприятие энергетического машиностроения. Заказчик поставил задачу: выпускать лотки шириной 100–400 мм с толщиной стенки 2,5–4 мм, обеспечить электроизоляцию и снижение веса конструкции по сравнению с металлическими аналогами. ХАПУЛ разработал матрицу под лестничный лоток, подобрал рецептуру смолы с антистатическими добавками и наладил процесс от намотки ровинга до резки готовых изделий. В результате заказчик вышел на серийное производство с производительностью до 120 метров профиля в смену. Партии проходили входной контроль по геометрии и диэлектрическим свойствам. Заказчик получил технологическую карту процесса и рекомендации по хранению сырья. В дальнейшем было налажено сервисное обслуживание форм и поставка расходных материалов.
Преимущества FRP
| Критерий | Металл | FRP-пултрузия |
|---|---|---|
| Электропроводность | Проводит ток, требует заземления | Диэлектрик, не требует заземления |
| Коррозия | Ржавеет во влажных средах | Стойкость к влаге и химикатам |
| Вес | Высокий | На 60–75 % легче стали |
| Монтаж | Сварка, резка, грунтовка | Механическая резка, клеевое или болтовое соединение |
| Срок службы | Требует покраски и обслуживания | Долгий срок без покрытий |
| Пожарная безопасность | Требует дополнительной обработки | Возможна рецептура под нужный класс |
Связь с отраслями
Электротехнические профили пересекаются с другими направлениями применения композитов. В строительстве FRP используется для ограждений и несущих конструкций, в энергетике — для опор и кабельных систем, в нефтегазе — для антикоррозионных решений во взрывоопасных зонах. Общие технологические принципы описаны в разделе технология пултрузии. Комплексный подход позволяет использовать одно оборудование для выпуска профилей под разные отрасли, меняя только формы и рецептуры. Это повышает загрузку производства и сокращает сроки окупаемости вложений.
Как начать сотрудничество
- Отправьте чертёж, эскиз или техническое задание на профиль через форму запроса КП.
- Инженеры ХАПУЛ проанализируют сечение, подберут рецептуру и тип линии.
- Получите предложение с описанием оборудования, комплекта форм и сроков поставки.
- После согласования проекта проводится монтаж, пусконаладка и обучение персонала.
- В дальнейшем доступна техническая поддержка и поставка расходных материалов. Инженеры ХАПУЛ консультируют по настройке процесса, замене форм и оптимизации рецептуры.
FAQ
Какие профили для электротехники можно выпускать на линии ХАПУЛ? Кабельные лотки, каналы, короба, опоры, стойки, шинопроводы и перфорированные профили. Каждое сечение изготавливается в отдельной форме, что позволяет получать профиль с заданными размерами и свойствами.
Можно ли получить профиль с заданными диэлектрическими характеристиками? Да. Рецептура смолы, тип стеклонаполнителя и добавки подбираются под требования по электроизоляции и пожарной безопасности. Результаты подтверждаются входным контролем готовых изделий.
Какая производительность типовой линии? Скорость тяги линий ХАПУЛ составляет 0,05–1,2 м/мин в зависимости от сечения и рецептуры. Реальная выработка рассчитывается индивидуально с учётом времени на смену форм и обслуживание.
Нужно ли заземлять композитные конструкции? FRP-профиль не проводит электрический ток, поэтому в большинстве случаев заземление не требуется. Это упрощает монтаж и снижает затраты на электробезопасность.
Какое оборудование подойдёт для старта? Для пилотных партий подойдёт гусеничная линия ХАПУЛ-GT или гидравлическая линия ХАПУЛ-PT усилием 6–10 т. Для серийного выпуска — ХАПУЛ-PT или ХАПУЛ-SV. Выбор зависит от сечения профиля, требуемой производительности и технических требований.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП
Подбор под отрасль: отправьте чертёж профиля или описание задачи на /zapros-kp.