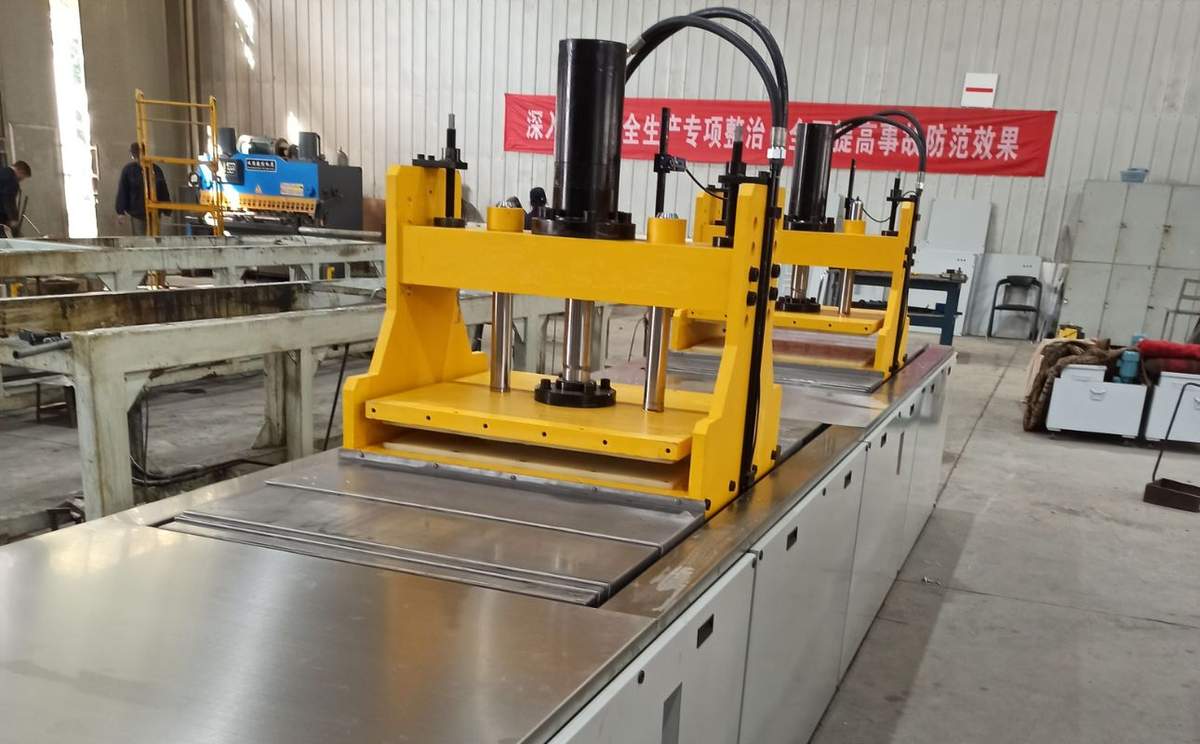
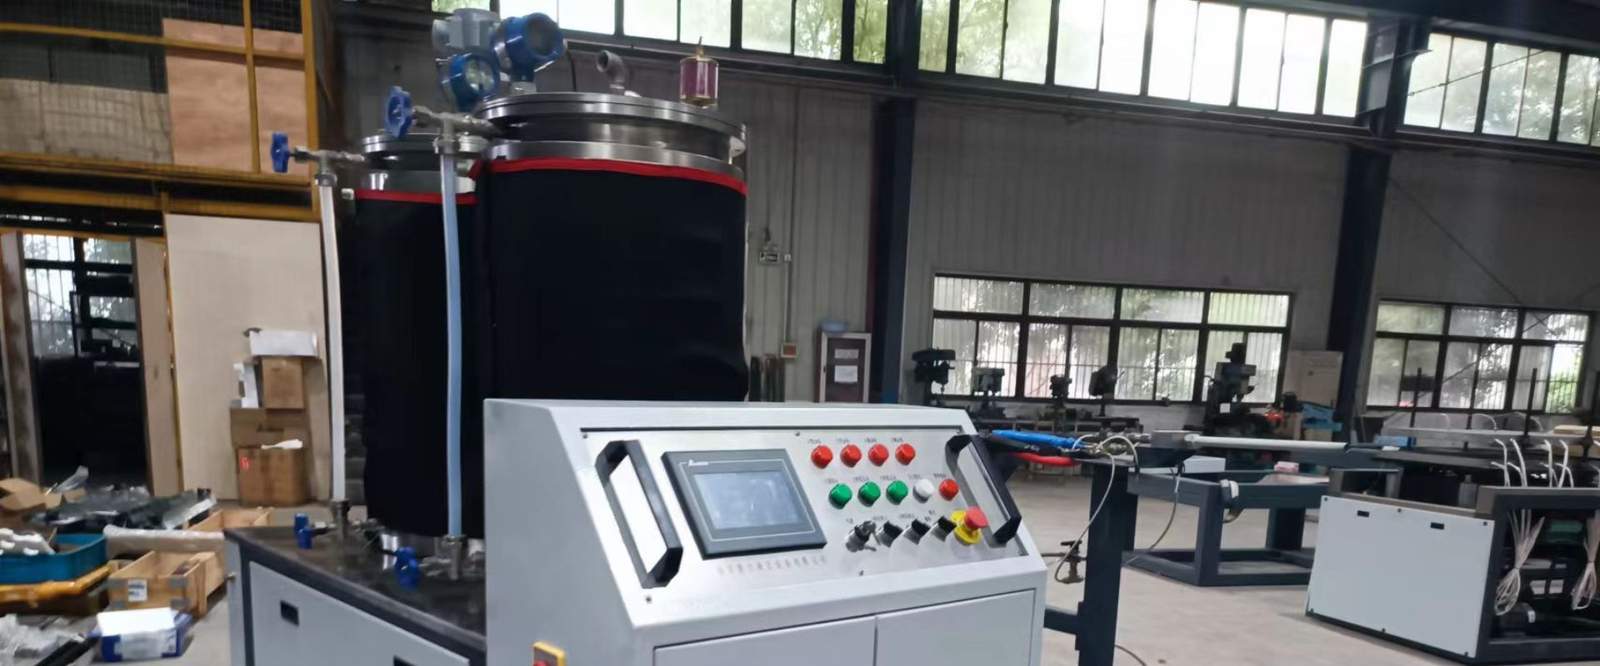
Назначение и принцип работы
Назначение системы — обеспечить плавный набор температуры от входа формы к зоне полного отверждения. В первых секциях смола должна разжижиться и пропитать волокна, в средней части начинается гелеобразование, в конечной — полимеризация и выход профиля с заданной жёсткостью. Для управления этими фазами форма разбивается на 2–6 зон, каждая из которых имеет собственный нагреватель и датчик температуры. Сигнал с термопар поступает в контроллер: при отклонении от уставки мощность ТЭНов или расход теплоносителя корректируется в автоматическом режиме. Современные алгоритмы PID-регулирования позволяют избежать резких перепадов температуры и сократить время выхода на режим после плановой остановки.
Конструкция и основные узлы
В электрическом исполнении система состоит из картриджных ТЭНов, встроенных в корпус формы, термопар, твёрдотельных реле или тиристорных регуляторов и шкафа управления. В масляном варианте используется масляный котёл, циркуляционный насос, распределительный коллектор и змеевики в форме. Шкаф управления включает PLC, панель оператора HMI, систему защиты от перегрева и аварийное отключение. Для каждой зоны задаётся индивидуальная уставка, время нагрева и допустимое отклонение. Теплоизоляция корпуса снижает потери энергии и улучшает безопасность обслуживания. Датчики аварийной температуры и реле защиты работают независимо от основного контроллера, что повышает надёжность при отказах первичных датчиков.
Технические параметры
| Параметр | Значение / диапазон |
|---|---|
| Тип нагрева | электрический (ТЭНы) / масляный контур |
| Число зон | 2–6 |
| Температурный диапазон | 20–200 °C |
| Точность поддержания | ±1 °C |
| Мощность зоны | 1–8 кВт |
| Время выхода на режим | 15–60 мин |
| Тип управления | PLC + HMI |
| Тип смолы | полиэфирная, винилэфирная, эпоксидная, полиуретановая |
Совместимость с линиями ХАПУЛ
Система подогрева формы рассчитывается под тепловой баланс и скорость линий ХАПУЛ.
- ХАПУЛ-PT: Гидравлическая, 6–60 т, 0,1–1,2 м/мин — для средних и крупных сечений, высокое усилие.
- ХАПУЛ-SV: Серво-гидравлическая, 20–40 т, 0,05–1,0 м/мин — энергоэффективность (>70 %), низкий шум (>30 %), HMI.
- ХАПУЛ-GT: Гусеничная, 3–10 т, 0,1–1,2 м/мин — компактная, для малых сечений и ограниченной площади.
| Модель линии | Число зон | Рекомендуемая мощность | Особенности |
|---|---|---|---|
| ХАПУЛ-PT | 4–6 | до 8 кВт на зону | мощный нагрев для крупных сечений |
| ХАПУЛ-SV | 3–5 | до 6 кВт на зону | интеграция с HMI, энергосбережение |
| ХАПУЛ-GT | 2–4 | до 3 кВт на зону | компактный шкаф управления |
Выбор конфигурации под профиль
Конфигурация подбирается по материалу формы, типу смолы и сечению профиля.
| Тип профиля | Тип нагрева | Число зон |
|---|---|---|
| Тонкостенный стержень / лента | электрический | 2–3 |
| Швеллер / уголок до 150 мм | электрический / масляный | 3–4 |
| Крупный профиль / панель >200 мм | масляный или мощный электрический | 5–6 |
| Эпоксидные и полиуретановые смолы | электрический с точным PID | 4–6 |
Для быстротвердеющих полиэфирных смол часто достаточно 2–3 зон; эпоксидные системы требуют более плавного температурного градиента и точного PID-регулирования. Масляный контур предпочтителен при длинных формах и необходимости равномерного распределения тепла по большой массе металла. При заказе указывают длину формы, материал и марку смолы, целевую скорость линии. Для каждого варианта ХАПУЛ выполняет тепловой расчёт и подбирает мощность нагревателей, чтобы профиль выходил из формы полностью отверждённым. Такой подход сокращает время пусконаладки и минимизирует риск дефектов поверхности.
Обслуживание и типичный ресурс
Обслуживание системы включает проверку состояния ТЭНов или змеевиков, контроль герметичности масляного контура, калибровку термопар и очистку контактов силовых реле. Термопары заменяют при отклонении показаний более ±2 °C, ТЭНы — при обрыве нагревательной спирали или коротком замыкании. При средней эксплуатации ресурс ТЭНов составляет 3–5 лет, термопар — 2–4 года, циркуляционного насоса в масляной системе — 5–7 лет. Регулярная диагностика снижает риск внезапного остывания формы и брака. Для масляных систем дополнительно проверяют уровень и вязкость теплоносителя, а также состояние уплотнений циркуляционного насоса.
Преимущества комплектации ХАПУЛ
- Точность поддержания температуры ±1 °C на всех зонах.
- Совместимость с линиями PT, SV и GT из единого каталога оборудования.
- Подбор нагрева под конкретную пултрузионную форму и смолу.
- PLC-управление с HMI, архивирование температурных параметров.
- Русскоязычная документация, запасные части и сервисная поддержка.
- Энергосберегающие алгоритмы регулирования мощности.
- Возможность удалённого мониторинга температурных параметров через HMI или промышленную сеть.
Частые вопросы
Какая точность температуры реальна в производственных условиях?
Система ХАПУЛ обеспечивает точность ±1 °C в стабильном режиме. Кратковременные отклонения при запуске линии компенсируются PID-регулятором в течение нескольких секунд.
Что лучше — электрический или масляный подогрев?
Электрический проще в монтаже и обслуживании, быстрее набирает температуру. Масляный даёт более равномерное распределение тепла по длине формы и безопаснее при высоких температурах, но требует дополнительного контура и обслуживания насоса.
Сколько зон нужно для типового профиля?
Для стержней и лент достаточно 2–3 зон, для швеллеров и уголков — 3–4, для крупных панелей и сложных сечений — 5–6 зон. Точное число определяется после теплового расчёта формы.
Как защитить систему от перегрева?
В шкафу управления установлены независимые термостаты защиты и аварийное отключение нагревателей. При превышении температуры подаётся сигнал в PLC, и линия переходит в безопасный режим.
Влияет ли скорость линии на настройки подогрева?
Да. При увеличении скорости профиль быстрее проходит через форму, поэтому температуру и длину зон корректируют, чтобы сохранить полноту отверждения. Настройки хранятся в рецептах HMI и выбираются оператором при смене изделия.
Связанные материалы
Пултрузионная линия · Пултрузионная форма · Оборудование · Технология пултрузии · Запрос КП · Каталог комплектующих
Запросить расчёт: отправьте чертёж профиля или описание задачи на /zapros-kp.