
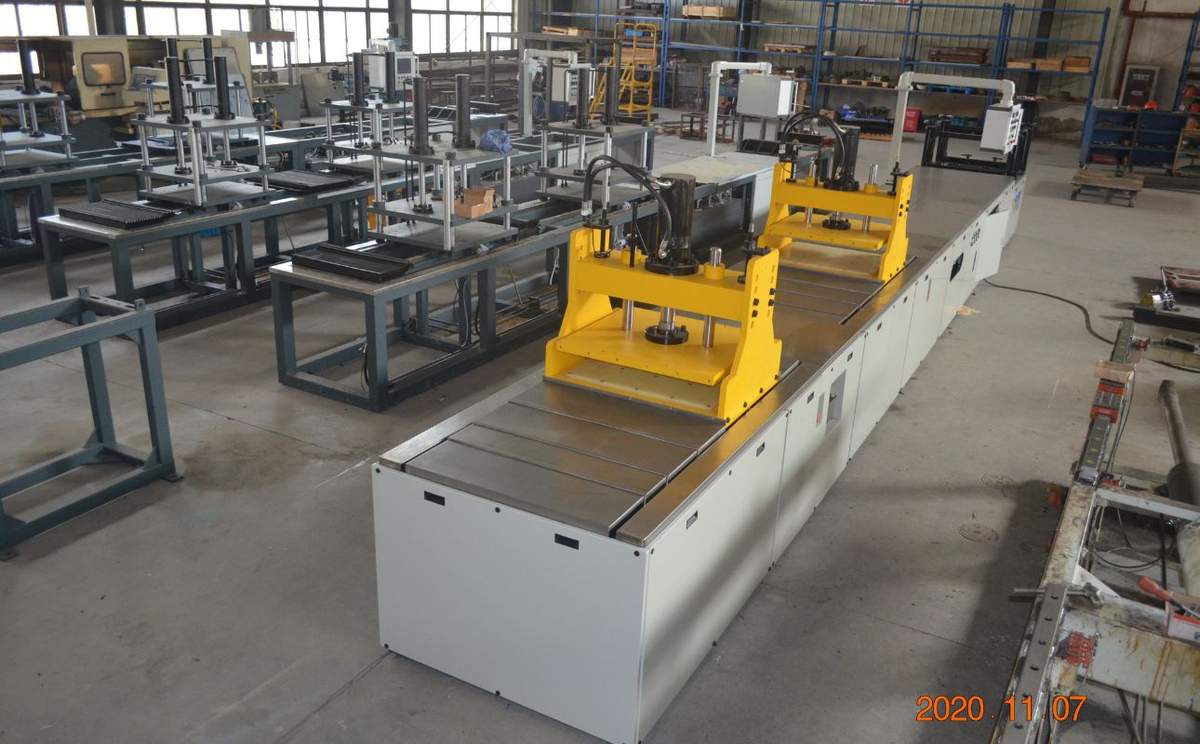
Завод композитного профиля выпускает FRP-изделия постоянного сечения методом пултрузии: уголки, швеллеры, трубы, полосы, кабельные лотки, балки. ХАПУЛ организует такое производство «под ключ» в части оборудования: линия тяговым усилием 3–60 т, формы под сечение, комплектующие, монтаж, пуск и обучение. Помещение, сырьё, сертификация продукции и сбыт остаются на стороне заказчика.
Что выпускает завод композитного профиля
| Профиль | Типовые применения | Серия линии |
|---|---|---|
| Стержни, полосы | Арматура, хозяйственные изделия | GT 3–10 т |
| Уголок, швеллер до 100 мм | Конструкции, строительство | GT / PT (3–30 т) |
| Швеллер, балка 100–200 мм | Несущие конструкции | PT / SV (30–60 т) |
| Труба, кабельный лоток | ЖКХ, энергетика, нефтегаз | PT / SV (10–40 т) |
| CFRP-профиль | Спецмашиностроение | PT / SV (20–60 т), сталь H13 |
Подробнее о комплексе: «Линия для производства композитного профиля» и «Оборудование для стеклопластикового профиля».
Состав производства «под ключ»
- Линия. Пултрузионная линия выбранной серии — сердце производства. Пултрузионные линии
- Формы. Отдельная матрица под каждое сечение; сталь P20/40Cr/H13, ЧПУ-обработка. Пултрузионные формы
- Комплектующие. Стойки ровинга, ванна импрегнации, подогрев формы, летающая пила. Комплектующие
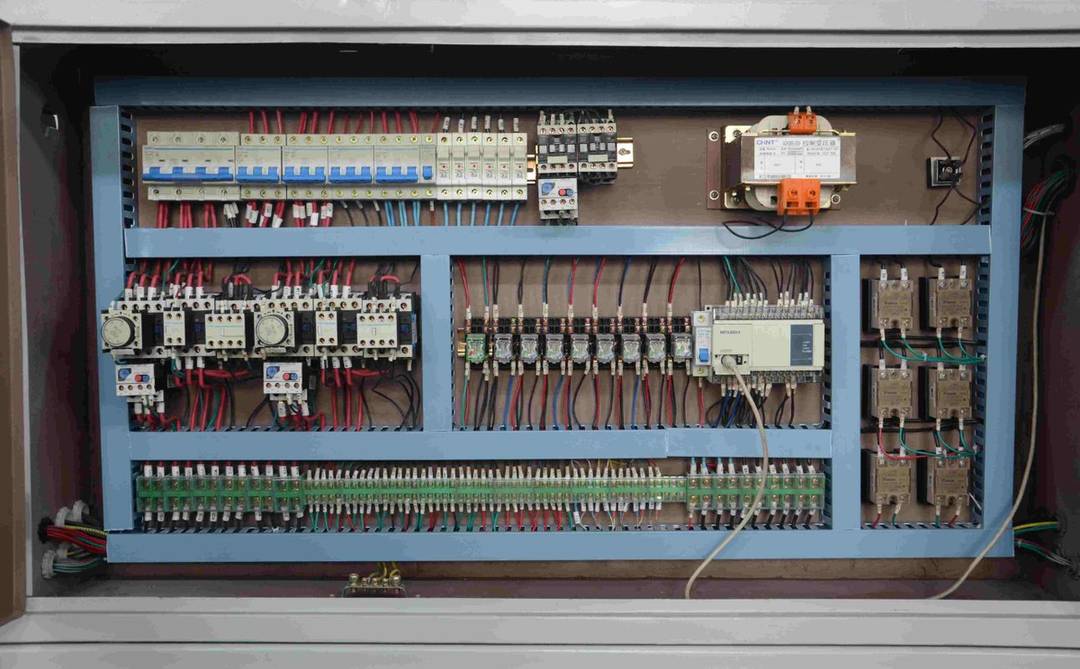
- Автоматика. Шкаф PLC/HMI, рецептуры, архив параметров партии. Автоматизация
- Монтаж и пуск. FAT до отгрузки, шеф-монтаж, технологический пуск. Монтаж и пуск
- Обучение. Операторы и технолог: программа 40–60 часов. Обучение операторов
Как выбрать серию линии
Выбор зависит от сечения, материала армирования и целевой скорости. Тонкие профили и ограниченная площадь цеха — гусеничная GT (3–10 т, VFD + PLC). Средние и крупные сечения в серийном выпуске — гидравлическая PT (6–60 т, скорость 0,1–1,2 м/мин). Энергоэффективность, низкий шум и частая смена рецептов — серво-гидравлическая SV (20–40 т): экономия энергии тяги до 70 % и снижение шума более чем на 30 %. Первичный подбор — в онлайн-конфигураторе «Подбор линии».
Отрасли сбыта
Профиль востребован в строительстве, энергетике, нефтегазе, химической промышленности, ЖКХ, транспорте и сельском хозяйстве — 14 отраслей с примерами изделий описаны в разделе «Отрасли»: строительство, энергетика, нефтегаз. Сбыт и договоры — зона заказчика.
Запуск, обучение, экономика
FAT проводится на заводе до отгрузки; монтаж занимает 3–7 рабочих дней, пусконаладка — 3–7 дней. Заводы с проектным менеджером на площадке проходят путь от контейнера до первого коммерческого метра за 12–15 рабочих дней; без менеджера — 25–35 дней. Обучение операторов — программа 40–60 часов теории и практики. Регламент: «Монтаж и пуск».
При типовых условиях — загрузке линии около 70 % и маржинальности 25–35 % — срок окупаемости составляет 18–36 месяцев; три сценария разобраны в материале «Окупаемость линии», структура цены оборудования — на странице «Цены».
FAQ
Какие профили можно выпускать на линии ХАПУЛ?
Профили постоянного сечения из стекло-, базальто- и углеродного волокна: стержни, уголки, швеллеры, трубы, полосы, кабельные лотки, балки. Конкретный список определяется расчётом тягового усилия и конструкцией формы под сечение.
Как выбрать серию линии под профиль?
По сечению, материалу армирования и целевой скорости: гусеничная GT (3–10 т) — малые сечения и компактные цеха, гидравлическая PT (6–60 т) — средние и крупные сечения в серийном выпуске, серво-гидравлическая SV (20–40 т) — при дорогой электроэнергии, требованиях к тишине и частой смене рецептов. Первичный подбор — в онлайн-конфигураторе.
Сколько форм нужно на старте?
Под каждое сечение — отдельная форма, поэтому на старте рекомендуем 1–2 ходовых профиля: парк форм расширяется по мере роста спроса без остановки линии. Срок изготовления формы — обычно 15–30 рабочих дней, сталь P20/40Cr/H13 с ЧПУ-обработкой.
Когда окупится производство профиля?
При типовых условиях — загрузке линии около 70 % и маржинальности 25–35 % — ориентировочный срок окупаемости 18–36 месяцев. Это оценка по расчётной модели, а не гарантия срока: консервативный сценарий без якорного контракта даёт 36–48 месяцев.
Связанные материалы: Бизнес под ключ — обзор · Линия композитного профиля · Оборудование для стеклопластикового профиля · Пултрузионные формы · Отрасли применения · Цены · Подбор линии · Запрос КП